


コンテンツメニュー
>> 定義とコア機能
>> 代表的な用途
>> 定義とコア機能
>> 代表的な用途
>> 既存の機器の改修の仕組み
>> 新しいマシンの能力
>> 後付け容量
>> 新しいマシンレイアウト
>> 後付けレイアウト
>> 一般的なコーティング
● 安全、換気、防火
>> 換気が重要な理由
>> 換気要件
>> 機械の保護要件
>> 実践的な安全管理
>> 次の場合に新しいリニア スプレー塗装機を選択してください。
>> 次の場合には、既存の仕上げ装置の改修を選択してください。
>> 次の場合には、ハイブリッド アプローチを検討してください。
>> 膜厚のばらつき
>> 溝のカバレッジが不十分
>> 過度のオーバースプレー
>> ランとサグ
>> 毎日のチェック
>> 毎週のチェック
>> 毎月の小切手
● GYDFinishing が生産拡大にどのようにアプローチするか
● よくある質問
>> 新しいリニアスプレー塗装機と既存の設備を改造することの主な違いは何ですか?
>> 生産ラインでは新しい機械と改造設備の両方を使用できますか?
● 行動喚起
● 参考文献
を選択するか 新しいリニアスプレー塗装機 、 既存の仕上げ装置を改修する に向けて 生産拡大 かは、現在の装置の状態、生産目標、製品構成、利用可能な床面積、および長期的な生産能力計画によって異なります。新しいマシンは、クリーンな統合プラットフォームを提供します。改修により、使用可能な資産が維持され、資本支出が削減されますが、これは既存のシステムがアップグレードされたプロセスを安全にサポートできる場合に限られます。
機器メーカーの観点から見ると、どちらのオプションも一般的に優れているというわけではありません。正しい選択は、実際のプロファイル、コーティング システム、必要な生産量、および工場の制約によって異なります。
このガイドでは、実際の制作の観点から両方のアプローチを比較します。それぞれがどのように機能するか、どこで最も優れたパフォーマンスを発揮するか、成長する生産ラインに適したソリューションを検証する方法について説明します。
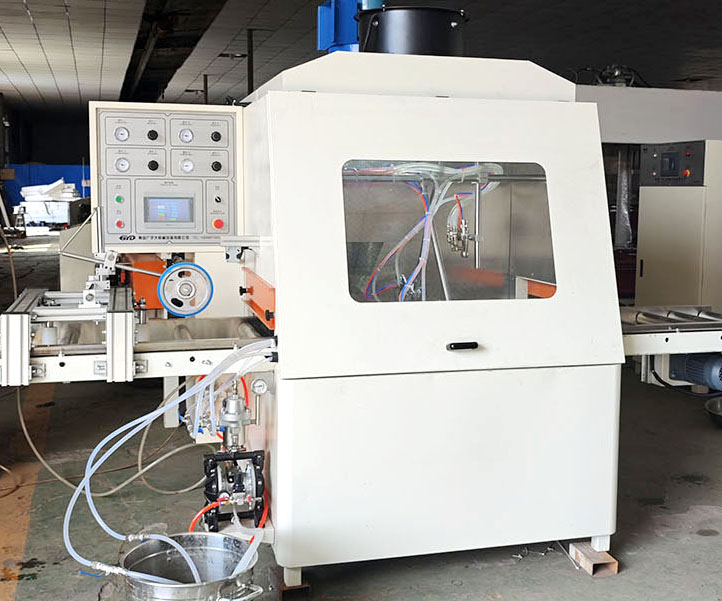
新しい リニアスプレー塗装機は 、コンベアラインに沿って移動するプロファイルにコーティングを施す専用のシステムです。これには、スプレーガン、ノズル、ポンプ、コンベア、センサー、制御システムが含まれる場合があります。
新しいマシンは以下を処理できます。
- フラットパネル
- モールディングとトリム
- ドア枠
- キャビネットのコンポーネント
- 家具用レール
- 床材プロファイル
- 複雑なまたは多面的なプロファイル
主な利点は、 統合された設計です。実際の製品、コーティング、生産目標に基づいて新しい機械を指定できます。
新しいリニアスプレー塗装機は、一般的に次の用途に使用されます。
- 大量生産
- 再現可能なプロファイル
- 一貫したフィルムの形成が必要な製品
- オペレーターのバリエーションが限られたライン
- 厳格な品質管理が必要な用途
- 複雑な形状の製品
- 高スループット仕上げ
一貫性、スループット、プロセス制御が優先される場合に最も効果的です。
既存の仕上げ装置を改造すると 、既存のシステムがアップグレードまたは変更され、パフォーマンス、容量、または安全性が向上します。これには、新しいスプレーガン、ノズル、ポンプ、コンベア、センサー、制御装置、または乾燥装置が含まれる場合があります。
改造により次のことが可能になります。
- 既存の製品ファミリー
- 既存の工場レイアウト
- 既存のユーティリティ
- 既存の事業者
- 既存のメンテナンスルーチン
主な利点は 資本効率です。改修により、使用可能な資産を維持し、初期投資を削減できます。
既存の仕上げ装置の改造は、一般的に次の目的で使用されます。
- 少量のバッチ
- カスタムカラー
- さまざまなプロファイル
-
- 乾燥を個別に行う用途
- 床面積が限られている工場
柔軟性、少量、オペレータの判断が優先される場合に最も効果的です。
根本的な違いは システムの設計方法です.
- 新しいリニアスプレー塗装機は 、実際の製品、コーティング、生産目標に基づいて設計されています。
- 既存の仕上げ装置 を改造すると、既存のシステムがアップグレードされ、パフォーマンスが向上します。
どちらのアプローチでも、適切な条件下で高品質の仕上げを実現できます。より良い選択は、プロファイル、コーティング、生産目的によって異なります。
一般的な新しいマシンのプロセスは次のフローに従います。
1. 塗料を 指定の粘度に調整します。
2. プロファイルを コンベアにロードします。
3. 部品を検出し 、スプレーレシピを選択します。
4. スプレー ゾーン内でプロファイルを移動します。
5. コーティングを塗布します。 制御されたガン設定とライン速度を使用して
6. コーティングされたプロファイルを フラッシュオフ、乾燥、または硬化に送ります。
7. 完成したプロファイル のカバレッジ、フィルムのビルド、外観を検査します。
最も重要な変数は、 コーティング粘度、ガンの距離、スプレー角度、流体出力、霧化エア、ファンエア、ライン速度、プロファイル形状です。.
一般的な改造プロセスは次のフローに従います。
1. 既存の機器を監査し 、制約を特定します。
2. 塗料を 指定の粘度に調整します。
3. プロファイルを コンベアにロードします。
4. コーティングを塗布します。 アップグレードされたガン設定とライン速度を使用して
5. コーティングされたプロファイルを フラッシュオフ、乾燥、または硬化に送ります。
6. 完成したプロファイル のカバレッジ、フィルムのビルド、外観を検査します。
7. 後付けを調整します。 試行結果に基づいて
最も重要な変数は、 既存の装置の状態、コーティング粘度、ガンの距離、スプレー角度、流体出力、霧化エア、ファンエア、ライン速度、プロファイル形状です。.
新しい機械は高いライン速度をサポートできますが、オーブンの長さと乾燥時間がボトルネックになる可能性があります。
ライン全体のバランスが取れている必要があります。
スプレー → フラッシュオフ → 乾燥または硬化 → 必要に応じて研磨 → 必要に応じて 2 回目のコート → 検査。
高速スプレー ステーションでは、不十分な被覆、不正確な膜厚、過度のオーバースプレーを補うことはできません。
レトロフィット システムは柔軟な生産をサポートできますが、既存の設備の制限がボトルネックになる可能性があります。
ライン全体のバランスが取れている必要があります。
スプレー → フラッシュオフ → 乾燥または硬化 → 必要に応じて研磨 → 必要に応じて 2 回目のコート → 検査。
迅速な改修では、不十分な被覆率、不正確な膜厚、過度のオーバースプレーを補うことはできません。
新しい機械にはラインに沿った床面積が必要です。
彼らは以下を提供できます:
- コンパクトなラインレイアウト
- 取り扱いの軽減
- マテリアルフローの改善
- プロセス制御の改善
ただし、新しいマシンでは次のものが必要になる場合があります。
- より広い床面積
- より丁寧なライン設計
- メンテナンスアクセスの増加
- オペレータートレーニングの追加
後付けシステムは既存の床面積に適合させることができます。
彼らは以下を提供できます:
- 柔軟なレイアウト
- 拡張が容易になりました
- 利用可能なスペースの有効活用
- 初期設備投資の削減
ただし、改造システムには以下が必要になる場合があります。
- より多くの取り扱い
- 転送時間の増加
- 仕掛品在庫の増加
- より慎重なスケジュール設定
- オペレータートレーニングの追加
新しいマシンと改造システムの両方が以下をサポートできます。
- プライマー
- シーラー
- 汚れと釉薬
- トップコート
- 保護クリアコート
- マット、サテン、グロス仕上げ
各コーティングには異なる粘度、硬化挙動、接着要件、および洗浄の必要性があります。
水性コーティングでは、多くの場合、乾燥中に温度と空気の流れを制御する必要があります。通常、クリーンアップは簡単ですが、機器の互換性を確認する必要があります。
溶剤ベースのコーティングは、配合によっては早く剥がれる場合があります。互換性のあるホース、シール、ポンプ、および溶剤ベースの洗浄手順が必要です。
重要: 「水ベース」は「換気不要」を意味するものではありません。OSHA は、スプレー ブースの換気の必要性は、単にコーティングが水ベースであるかどうかだけではなく、コーティング内の有害な化学物質の存在によって決まると指摘しています。 [1805]
スプレー仕上げでは、ミスト、蒸気、残留物が発生する可能性があります。 OSHA は、可燃性および可燃性の材料を使用したスプレー仕上げを 29 CFR 1910.107 に基づく規制作業として特定しています。 [1720]
スプレーブースは、スプレー作業を囲い込むか収容し、スプレー、蒸気、残留物の漏れを閉じ込めて制限し、安全に排気システムに導くために設けられた動力換気構造です。 [1720]
OSHA requires adequate local exhaust ventilation for coating and gluing processes, including manual spray, rolling, brushing, automated coating, and dip coating. [2331]
塗装物品の乾燥や仕上げ材の残留物からの蒸気が排出されるように、スプレー中およびスプレー後も十分な時間換気を継続しなければなりません。 [1720]
また、OSHA は、スプレー ブースから排出される空気の総量は、スプレーされる溶剤の爆発下限の少なくとも 25 パーセントまで溶剤蒸気を希釈する必要があると述べています。 [2202]
OSHA は、作業点、流入ニップ点、回転部品、飛散する切りくず、火花などの危険からオペレーターや他の従業員を保護するために、機械を保護する 1 つ以上の方法を要求しています。 [2271]
ガードは可能な場合は機械に取り付け、取り付けできない場合は別の場所に固定する必要があります。 [2271]
また、OSHA は、古い機器に適切なガードを取り付けることが推奨される管理であると述べています。 [2428]
新しい機械と改造システムの両方に次のものが含まれている必要があります。
- 適切に設計されたスプレーブースまたは密閉されたスプレーゾーン
- 機械式排気換気装置
- 補給空気供給
- フィルターメンテナンスプログラム
- 静電気制御のための接地と接着
- 必要に応じて適切な電気的分類
- コーティングの保管と取り扱いの管理
- オペレータートレーニング
- 非常停止およびインターロックシステム
- ホース、ポンプ、ガン、フィルター、ガードの定期検査
換気装置やガードをオプションの付属品として扱わないでください。 これらは中核となる安全性と品質システムです。
- 均一な膜厚が必要です。
- 反復可能なプロファイルを大量に作成します。
- 厳格な品質管理が必要です。
- 安定した生産状況が得られます。
- オペレータのばらつきを減らしたい。
- 少量のバッチまたはカスタムカラーを生産します。
- 複雑または不規則な形をしています。
- 柔軟性と素早い切り替えが必要です。
- 厳密な膜厚制御は必要ありません。
- 新しいマシンを導入するのに十分な量がありません。
- 標準製品と特殊製品の両方を製造しています。
- 標準プロファイルの高いスループットとカスタム作業の柔軟性が必要です。
- ラインを複雑にしすぎずに、手動による修正を減らしたい。
ハイブリッド ソリューションでは、大量のプロファイルには新しいマシンが使用され、カスタムまたは修理作業には設備が改造されます。
プロファイル、寸法、材質、コーティング、目標生産量、品質基準を文書化します。
最も難しいプロファイルの写真、図面、物理サンプルを含めます。
目的のコーティングで実際のプロファイルをテストします。記録:
- コーティング粘度
- 銃の距離
- スプレー角度
- 流体出力
- 空気の霧化
- ファンエアー
- 回線速度
- パスの数
- 膜厚
- 乾燥結果
- 密着性試験
- 見た目
スプレーステーションだけを判断しないでください。完全なシーケンスを検証します。
新しい機械: スプレー → フラッシュオフ → 乾燥または硬化 → 必要に応じてサンディング → 必要に応じて 2 回目のコート → 検査。
改造: スプレー → フラッシュオフ → 乾燥または硬化 → 必要に応じてサンディング → 必要に応じて 2 回目の塗装 → 検査。
オペレーターは、日常の点検、コーティングの準備、部品のロード、および品質検査を理解する必要があります。技術者は、ガンのセットアップ、ノズルのケア、フィルター、ポンプ、電気制御、および安全システムを理解する必要があります。
製品ファミリーごとに文書化されたレシピを作成します。コーティングの種類、粘度、ガンの設定、ライン速度、硬化条件、検査基準が含まれます。
フィルター、ノズル、ポンプ、ホース、コンベア、センサー、換気装置のメンテナンスをスケジュールします。
考えられる原因:
- 銃の距離が正しくありません
- 不適切なスプレー角度
- 不適切な流体出力
- 回線速度が正しくない
- オペレーターのバリエーション
- ノズルまたはフィルターが摩耗している
解決策: ガンの設定を標準化し、液体の供給を検証し、実際のプロファイルで膜厚を検証します。
考えられる原因:
- 銃の位置が不十分
- 不適切なスプレー角度
- 回線速度が高すぎる
- フィルムのビルドが不十分
- プロファイルの動きまたは振動
解決策: ガンの位置またはスプレー角度を調整し、ライン速度を下げ、実際のプロファイルでカバレッジを検証します。
考えられる原因:
- 過剰な流体出力
- 間違ったファンパターン
- ガンがパーツから遠すぎます
- 銃の作動タイミングが悪い
- 摩耗したノズル
- ブースの過剰な気流
解決策: 排気能力を高める前に、移送効率を最適化します。適切に調整された塗布プロセスにより、汚染とフィルター交換の頻度が軽減されます。
考えられる原因:
- 過剰な霧化エア
- 不適切な溶媒バランス
- ガンがワークピースから遠すぎる
- ブースの過剰な気流
- コーティング温度が間違っている
解決策: コーティングの技術データを確認し、塗布距離、空気設定、ブース環境を検証します。
考えられる原因:
- 過剰な膜の形成
・回線速度が遅い
- コーティングの粘度が正しくない
- フラッシュオフ時間が不十分
- アプリケーションの重複が少ない
解決策: フィルムの付着量を減らすか、ライン速度とフラッシュオフ条件を調整します。コーティングが推奨塗布範囲内にあることを確認してください。
- スプレーガンとノズルを検査します。
- 液体ホースと接続を確認してください。
- コンベアの位置合わせを確認します。
- ブースの空気の流れとフィルターの状態を確認します。
- ポンプ、バルブ、流体ラインを検査します。
・漏れ、気泡、圧力変動がないか確認してください。
- 塗料メーカーの指示に従ってガンの先端を洗浄します。
- 非常停止と安全インターロックを点検します。
- ベルトの張力とコンベアのトラッキングを確認します。
- ガンキャリッジの動きを検査します。
- 必要に応じてフィルターを掃除または交換します。
- ポンプの性能と液体の供給を確認します。
- コーティングの消費量と不合格率を確認します。
- 換気扇やダクトを点検します。
- 電気接続とコントロールパネルを確認してください。
- PLC のアラームとエラー履歴を確認します。
- センサーを校正し、安全装置を検証します。
- 実際の生産結果と照らし合わせてレシピを監査します。
GYDFinishing は 2007 年以来表面仕上げ装置を製造し、木材、ガラス、ファイバーセメント、その他の材料向けのソリューションを提供しています。その経験には、木製ドア、家具、キャビネットのドア、フローリングの自動塗装装置が含まれます。
比較するバイヤーにとって 新しいリニアスプレー塗装機 と 既存の仕上げ装置の改修を、最も有益なサプライヤーの議論は、単に自動化レベルに関するものではありません。以下に焦点を当てる必要があります。
- 正確なプロファイル図面と物理サンプル
- コーティングの種類と目標膜厚
- 必要な生産量
- 利用可能な工場スペースとユーティリティ
・硬化方法と乾燥時間
- 色の変化の頻度
- オペレーターのスキルレベル
- メンテナンスおよびスペアパーツ戦略
- 総所有コスト
信頼できるサプライヤーは、顧客の実際のプロファイルとコーティング システムを喜んでテストし、結果を文書化し、利点だけでなく制限事項も説明する必要があります。
新しいリニアスプレー塗装機は、実際の製品、コーティング、生産目標に基づいて設計されています。改良により既存のシステムがアップグレードされ、パフォーマンスが向上します。
通常、新しいマシンは、大量の反復可能なプロファイルに適しています。既存の機器がアップグレードをサポートできる場合は、改造することをお勧めします。
はい。ただし、既存の機器が必要な出力をサポートできる場合に限ります。改造は、コンベアの速度、乾燥能力、ブースの設計によって制限される場合があります。
はい、有害な化学物質が存在する場合は可能です。 OSHA は、スプレー ブースの換気の必要性は、単にコーティングが水ベースであるかどうかだけではなく、コーティング内の有害な化学物質の存在によって決まると指摘しています。 [1805]
コンベア速度や乾燥時間だけではなく、シフトごとに受け入れられた完成部品を比較します。積載、コーティングの変更、洗浄、硬化、検査、再加工、ダウンタイムが含まれます。
はい。多くの工場では、大量のプロファイル用に新しい機械を使用し、カスタムまたは修理作業用に設備を改造しています。
決定する場合は、一般的な装置の見積もりではなく、 新しいリニア スプレー塗装機を購入する か、 既存の仕上げ装置を改造するかを 生産量の増加に合わせて プロファイル固有の仕上げのトライアルから始めてください 。
GYD を送信して、プロファイル図面、コーティング仕様、目標出力、工場レイアウトを完成させます。 実際の評価では、製品ファミリーに適したシステム、ガンのセットアップ、乾燥方法、および全体のライン レイアウトを特定する必要があります。
- 導入後: AI 画像プロンプト: *新しいリニア スプレー塗装機と既存の仕上げ装置を木製プロファイルに改造した工業用の並べて比較、清潔で近代的な工場、リアルな写真、広角。*
- 「各アプローチの仕組み」セクション: AI 画像プロンプト: *新しいリニア スプレー マシンと木製プロファイルの断面での改造アップグレードを比較する切断技術図、クリーンなエンジニアリング図。*
- 「生産能力」セクション: AI 画像プロンプト: *コンベアの流れ、スプレーガン、乾燥オーブン、木製成形品の検査を示すクローズアップの技術図。テキストなし。*
- 「安全性」セクション: AI 画像プロンプト: *スプレー ブースの気流、吸気、排気ダクト、フィルター、接地、およびブース内を移動する木製プロファイルのテクニカル イラスト。*
- 「検証ロードマップ」セクション: AI 画像プロンプト: *プロファイルのロード、コーティング塗布、フラッシュオフ、乾燥、サンディング、検査、梱包を示すフローチャート形式の工場図。*
- OSHA、*29 CFR 1910.107 – 可燃性および可燃性の材料を使用したスプレー仕上げ*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA、*29 CFR 1910.94 – 換気*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA、*29 CFR 1910.212 – すべてのマシンの一般要件*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.212 ]
- OSHA、*機械保護 – 標準*: [https://www.osha.gov/machine-guarding/standards ]
- OSHA、*マシンガード – はじめに*: [https://www.osha.gov/etools/machine-guarding/introduction/general-requirements ]
- OSHA、*殴られた、殴られた、巻き込まれた*: [https://obis.osha.gov/SLTC/etools/poultry/general_hazards/struck_caught.html ]
- OSHA、*eTool: 製材所 – 工場全体の危険*: [https://www.osha.gov/etools/sawmills/plant-wide-hazards/health-hazards/chemicals ]
- OSHA、*スプレー作戦 - 概要*: [https://www.osha.gov/spray-operations ]
- OSHA、*スプレー作業 – 危険の制御*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA、*水性塗料をスプレーする場合のスプレーブースの要件*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- GYDFinishing の会社背景はクライアントから提供されます。


