
Aufrufe: 288 Autor: 广宇大 Veröffentlichungszeit: 11.11.2026 Herkunft: Website


Inhaltsmenü
● Was ist eine neue lineare Spritzlackiermaschine?
>> Definition und Kernfunktion
● Was ist die Nachrüstung bestehender Finishing-Geräte?
>> Definition und Kernfunktion
● Neue Maschine vs. Nachrüstung: Der wesentliche Unterschied
>> Wie eine neue lineare Spritzlackiermaschine funktioniert
>> So funktioniert die Nachrüstung vorhandener Geräte
● Produktionskapazität und Linienausgleich
● Beschichtungsarten und Prozesskompatibilität
>> Beschichtungen auf Wasser- und Lösungsmittelbasis
● Sicherheit, Belüftung und Brandschutz
>> Warum Belüftung wichtig ist
>> Anforderungen an den Maschinenschutz
>> Praktische Sicherheitskontrollen
● Ein praktischer Auswahlrahmen
>> Wählen Sie eine neue lineare Spritzlackiermaschine, wenn:
>> Entscheiden Sie sich für die Nachrüstung bestehender Finishing-Geräte, wenn:
>> Erwägen Sie einen hybriden Ansatz, wenn:
● Eine praktische Validierungs-Roadmap
>> Schritt 1: Definieren Sie die Produktfamilie
>> Schritt 2: Führen Sie einen Beschichtungsversuch durch
>> Schritt 3: Validieren Sie die komplette Zeile
>> Schritt 4: Bediener und Techniker schulen
>> Schritt 5: Rezepte und Wartung standardisieren
● Häufige Probleme und Expertenlösungen
>> Schlechte Abdeckung in Rillen
>> Trockenspray oder Orangenschale
● Wie GYDFinishing die wachsende Produktion angeht
>> Welche Option ist besser für die Steigerung der Produktion?
>> Kann eine Nachrüstung eine Großserienproduktion bewältigen?
>> Ist für wasserbasierte Beschichtungen noch eine Spritzkabine erforderlich?
>> Wie soll ich die Produktionsgeschwindigkeit vergleichen?
>> Kann eine Produktionslinie sowohl eine neue Maschine als auch Nachrüstgeräte verwenden?
Die Wahl zwischen einer neuen linearen Spritzlackiermaschine oder der Nachrüstung vorhandener Endbearbeitungsanlagen für eine wachsende Produktion hängt vom aktuellen Anlagenzustand, dem Produktionsziel, dem Produktmix, der verfügbaren Stellfläche und dem langfristigen Kapazitätsplan ab. Eine neue Maschine bietet eine saubere, integrierte Plattform. Durch eine Nachrüstung können nutzbare Vermögenswerte erhalten und der Kapitalaufwand gesenkt werden, allerdings nur, wenn das bestehende System den Modernisierungsprozess sicher unterstützen kann.
Aus Sicht eines Geräteherstellers ist keine der beiden Optionen allgemein besser. Die richtige Wahl hängt vom tatsächlichen Profil, dem Beschichtungssystem, der erforderlichen Leistung und den Fabrikbeschränkungen ab.
Dieser Leitfaden vergleicht beide Ansätze aus praktischer Produktionssicht. Es erklärt, wie die einzelnen Funktionen funktionieren, wo sie die beste Leistung erbringen und wie Sie die richtige Lösung für Ihre wachsende Produktionslinie validieren.
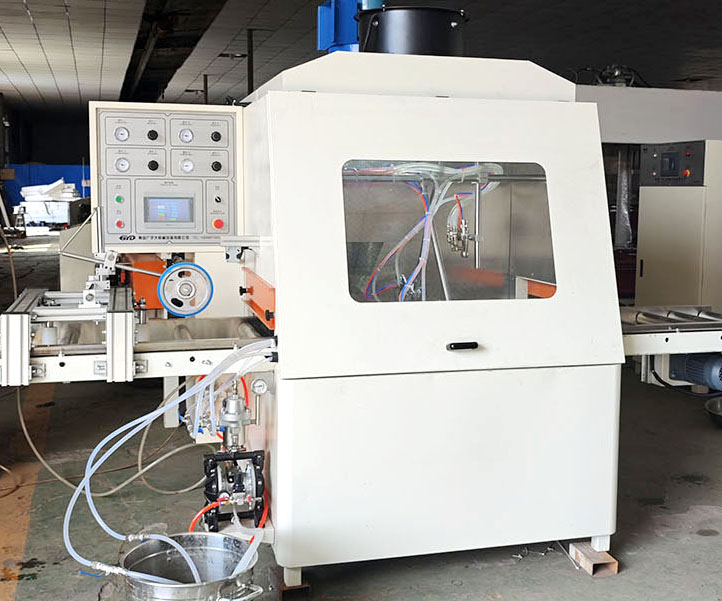
Eine neue lineare Spritzlackiermaschine ist ein speziell entwickeltes System, das eine Beschichtung auf Profile aufträgt, die sich entlang einer Förderstrecke bewegen. Dazu können Spritzpistolen, Düsen, Pumpen, Förderbänder, Sensoren und Steuerungssysteme gehören.
Neue Maschinen können Folgendes verarbeiten:
- Flache Panels
- Zierleisten und Zierleisten
- Türrahmen
- Schrankkomponenten
- Möbelschienen
- Bodenprofile
- Komplexe oder mehrseitige Profile
Der entscheidende Vorteil ist das integrierte Design . Eine neue Maschine kann rund um das eigentliche Produkt, die Beschichtung und das Produktionsziel spezifiziert werden.
Neue lineare Spritzlackiermaschinen werden häufig verwendet für:
- Großserienfertigung
- Wiederholbare Profile
- Produkte, die einen gleichmäßigen Folienaufbau erfordern
- Linien mit begrenzter Bedienervielfalt
- Anwendungen, die eine strenge Qualitätskontrolle erfordern
- Produkte mit komplexer Geometrie
- Hochdurchsatz-Finishing
Sie sind am effektivsten, wenn Konsistenz, Durchsatz und Prozesskontrolle Priorität haben.
Durch die Nachrüstung bestehender Endbearbeitungsgeräte wird ein bestehendes System aufgerüstet oder modifiziert, um Leistung, Kapazität oder Sicherheit zu verbessern. Dazu können neue Spritzpistolen, Düsen, Pumpen, Förderbänder, Sensoren, Steuerungen oder Trocknungsgeräte gehören.
Die Nachrüstung kann Folgendes bewältigen:
- Bestehende Produktfamilien
- Vorhandenes Fabriklayout
- Vorhandene Versorgungseinrichtungen
- Bestehende Betreiber
- Bestehende Wartungsroutinen
Der entscheidende Vorteil ist die Kapitaleffizienz . Durch eine Nachrüstung können nutzbare Vermögenswerte erhalten und die Anfangsinvestition reduziert werden.
Die Nachrüstung vorhandener Endbearbeitungsanlagen wird häufig verwendet für:
- Kleine Chargen
- Benutzerdefinierte Farben
- Abwechslungsreiche Profile
- Produktion kleiner bis mittlerer Stückzahlen
- Anwendungen, bei denen die Trocknung separat erfolgt
- Fabriken mit begrenzter Grundfläche
Sie sind am effektivsten, wenn Flexibilität, geringes Volumen und das Urteilsvermögen des Bedieners im Vordergrund stehen.
Der grundlegende Unterschied besteht in der Art und Weise, wie das System konzipiert ist.
- Die neue lineare Spritzlackiermaschine ist auf das eigentliche Produkt, die Beschichtung und das Produktionsziel ausgerichtet.
- Durch die Nachrüstung bestehender Endbearbeitungsgeräte wird ein bestehendes System aufgerüstet, um die Leistung zu verbessern.
Mit beiden Ansätzen können unter den richtigen Bedingungen hochwertige Oberflächen erzielt werden. Die bessere Wahl hängt vom Profil, der Beschichtung und dem Produktionsziel ab.
Ein typischer Neumaschinenprozess folgt diesem Ablauf:
1. Bereiten Sie die Beschichtung auf die angegebene Viskosität vor.
2. Laden Sie das Profil auf das Förderband.
3. Erkennen Sie das Teil und wählen Sie das Sprührezept aus.
4. Bewegen Sie das Profil durch die Sprühzone.
5. Tragen Sie die Beschichtung mit kontrollierten Pistoleneinstellungen und Liniengeschwindigkeit auf.
6. Schicken Sie das beschichtete Profil zum Ablüften, Trocknen oder Aushärten.
7. Überprüfen Sie das fertige Profil auf Abdeckung, Filmaufbau und Aussehen.
Die wichtigsten Variablen sind Beschichtungsviskosität, Pistolenabstand, Sprühwinkel, Flüssigkeitsausstoß, Zerstäuberluft, Gebläseluft, Liniengeschwindigkeit und Profilgeometrie.
Ein typischer Nachrüstungsprozess folgt diesem Ablauf:
1. Prüfen Sie die vorhandene Ausrüstung und identifizieren Sie Einschränkungen.
2. Bereiten Sie die Beschichtung auf die angegebene Viskosität vor.
3. Laden Sie das Profil auf das Förderband.
4. Tragen Sie die Beschichtung mit verbesserten Pistoleneinstellungen und Liniengeschwindigkeit auf.
5. Schicken Sie das beschichtete Profil zum Ablüften, Trocknen oder Aushärten.
6. Überprüfen Sie das fertige Profil auf Abdeckung, Filmaufbau und Aussehen.
7. Passen Sie die Nachrüstung basierend auf den Testergebnissen an.
Die wichtigsten Variablen sind der Zustand der vorhandenen Ausrüstung, die Viskosität der Beschichtung, der Pistolenabstand, der Sprühwinkel, der Flüssigkeitsausstoß, die Zerstäubungsluft, die Gebläseluft, die Liniengeschwindigkeit und die Profilgeometrie.
Neue Maschinen können hohe Liniengeschwindigkeiten unterstützen, aber Ofenlänge und Trocknungszeit können zum Engpass werden.
Die komplette Linie muss ausbalanciert sein:
Aufsprühen → Ablüften → trocknen oder aushärten → bei Bedarf schleifen → bei Bedarf zweiter Anstrich → Inspektion.
Eine schnelle Sprühstation kann eine schlechte Deckkraft, eine falsche Schichtdicke oder einen übermäßigen Overspray nicht ausgleichen.
Retrofit-Systeme können eine flexible Produktion unterstützen, bestehende Anlagenbeschränkungen können jedoch zum Engpass werden.
Die komplette Linie muss ausbalanciert sein:
Aufsprühen → Ablüften → trocknen oder aushärten → bei Bedarf schleifen → bei Bedarf zweiter Anstrich → Inspektion.
Eine schnelle Nachrüstung kann schlechte Deckkraft, falsche Schichtdicke oder übermäßiges Overspray nicht ausgleichen.
Neue Maschinen benötigen entlang der Linie Stellfläche.
Sie können Folgendes bereitstellen:
- Kompaktes Linienlayout
- Reduzierte Handhabung
- Besserer Materialfluss
- Verbesserte Prozesskontrolle
Für neue Maschinen ist jedoch möglicherweise Folgendes erforderlich:
- Mehr Stellfläche
- Sorgfältigeres Liniendesign
- Mehr Wartungszugang
- Mehr Bedienerschulung
Nachrüstsysteme können an die vorhandene Grundfläche angepasst werden.
Sie können Folgendes bereitstellen:
- Flexibles Layout
- Einfachere Erweiterung
- Bessere Nutzung des verfügbaren Platzes
- Geringere Erstinvestitionen in die Ausrüstung
Nachrüstsysteme können jedoch Folgendes erfordern:
- Mehr Handhabung
- Mehr Transferzeit
- Mehr Bestand an unfertigen Erzeugnissen
- Sorgfältigere Planung
- Mehr Bedienerschulung
Sowohl Neumaschinen als auch Nachrüstsysteme können Folgendes unterstützen:
- Grundierungen
- Versiegelungen
- Beizen und Glasuren
- Decklacke
- Schützende Klarlacke
- Matte, satinierte und glänzende Oberflächen
Jede Beschichtung hat unterschiedliche Viskosität, Aushärtungsverhalten, Haftungsanforderungen und Reinigungsanforderungen.
Wasserbasierte Beschichtungen erfordern beim Trocknen häufig eine kontrollierte Temperatur und einen kontrollierten Luftstrom. Sie lassen sich im Allgemeinen leichter reinigen, die Kompatibilität der Geräte muss jedoch noch überprüft werden.
Je nach Rezeptur können lösungsmittelbasierte Beschichtungen schneller ablüften. Sie erfordern kompatible Schläuche, Dichtungen, Pumpen und lösungsmittelbasierte Reinigungsverfahren.
Wichtig: „Wasserbasiert“ bedeutet nicht „keine Belüftung erforderlich“. OSHA weist darauf hin, dass die Notwendigkeit einer Belüftung der Spritzkabine vom Vorhandensein gefährlicher Chemikalien in der Beschichtung abhängt und nicht nur davon, ob die Beschichtung wasserbasiert ist. [1805]
Bei der Spritzlackierung können Nebel, Dämpfe und Rückstände freigesetzt werden. OSHA identifiziert die Spritzlackierung mit brennbaren und brennbaren Materialien als regulierten Vorgang gemäß 29 CFR 1910.107. [1720]
Eine Spritzkabine ist eine elektrisch belüftete Struktur, die dazu dient, einen Spritzvorgang zu umschließen oder zu ermöglichen, das Entweichen von Spritzmitteln, Dämpfen und Rückständen einzudämmen und zu begrenzen und sie sicher zu einem Absaugsystem zu leiten. [1720]
OSHA erfordert eine ausreichende lokale Absaugung für Beschichtungs- und Klebeprozesse, einschließlich manuelles Sprühen, Rollen, Bürsten, automatisiertes Beschichten und Tauchbeschichten. [2331]
Die Belüftung muss während des Sprühens und für eine ausreichende Zeit danach in Betrieb bleiben, damit die Dämpfe der trocknenden beschichteten Gegenstände und die Rückstände des Veredelungsmaterials abgeführt werden können. [1720]
OSHA gibt außerdem an, dass das gesamte durch eine Spritzkabine abgesaugte Luftvolumen den Lösungsmitteldampf auf mindestens 25 Prozent der unteren Explosionsgrenze des zu versprühenden Lösungsmittels verdünnen sollte. [2202]
Die OSHA verlangt eine oder mehrere Maschinenschutzmethoden, um Bediener und andere Mitarbeiter vor Gefahren wie dem Betriebspunkt, Eintrittspunkten, rotierenden Teilen, fliegenden Spänen und Funken zu schützen. [2271]
Schutzvorrichtungen müssen nach Möglichkeit an der Maschine angebracht und an anderer Stelle befestigt werden, wenn eine Befestigung nicht möglich ist. [2271]
OSHA weist außerdem darauf hin, dass die Nachrüstung älterer Geräte mit geeigneten Schutzvorrichtungen eine empfohlene Maßnahme ist. [2428]
Sowohl Neumaschinen als auch Nachrüstsysteme sollten Folgendes umfassen:
- Ordnungsgemäß gestaltete Spritzkabine oder geschlossener Spritzbereich
- Mechanische Absaugung
- Frischluftzufuhr
- Filterwartungsprogramm
- Erdung und Potentialausgleich zur statischen Kontrolle
- Entsprechende elektrische Klassifizierung, sofern erforderlich
- Kontrollen zur Lagerung und Handhabung von Beschichtungen
- Bedienerschulung
- Notstopp- und Verriegelungssysteme
- Regelmäßige Inspektion von Schläuchen, Pumpen, Pistolen, Filtern und Schutzvorrichtungen
Behandeln Sie Belüftung oder Schutz nicht als optionales Zubehör. Sie sind zentrale Sicherheits- und Qualitätssysteme.
- Sie benötigen eine gleichmäßige Filmdicke.
- Sie produzieren große Mengen wiederholbarer Profile.
- Sie benötigen eine strenge Qualitätskontrolle.
- Sie verfügen über stabile Produktionsbedingungen.
- Sie möchten die Bedienervariation reduzieren.
- Sie produzieren Kleinserien oder Sonderfarben.
- Sie haben komplexe oder unregelmäßige Formen.
- Sie brauchen Flexibilität und schnelle Umstellung.
- Sie benötigen keine strenge Filmaufbaukontrolle.
- Sie verfügen nicht über das nötige Volumen, um eine neue Maschine zu rechtfertigen.
- Sie produzieren sowohl Standard- als auch Spezialprodukte.
- Sie benötigen einen hohen Durchsatz für Standardprofile und Flexibilität für kundenspezifische Arbeiten.
- Sie möchten die manuelle Nacharbeit reduzieren, ohne die Linie zu verkomplizieren.
Eine Hybridlösung kann eine neue Maschine für großvolumige Profile und eine nachgerüstete Ausrüstung für kundenspezifische oder Reparaturarbeiten verwenden.
Dokumentieren Sie die Profile, Abmessungen, Materialien, Beschichtungen, Zielleistung und Qualitätsstandard.
Fügen Sie Fotos, Zeichnungen und physische Proben des schwierigsten Profils bei.
Testen Sie das reale Profil mit der vorgesehenen Beschichtung. Aufzeichnen:
- Viskosität der Beschichtung
- Bewerbungsmethode
- Waffenentfernung
- Sprühwinkel
- Flüssigkeitsausstoß
- Luft zerstäuben
- Ventilatorluft
- Liniengeschwindigkeit
- Anzahl der Durchgänge
- Filmdicke
- Trocknungsergebnis
- Haftungstest
- Visuelles Erscheinungsbild
Beurteilen Sie nicht nur die Sprühstation. Validieren Sie die vollständige Sequenz:
Neue Maschine: sprühen → ablüften → trocknen oder aushärten → bei Bedarf schleifen → bei Bedarf zweiter Anstrich → Inspektion.
Nachrüstung: Aufsprühen → Ablüften → Trocknen oder Aushärten → ggf. Schleifen → ggf. zweiter Anstrich → Inspektion.
Bediener sollten mit täglichen Kontrollen, Beschichtungsvorbereitung, Teilebeladung und Qualitätsprüfung vertraut sein. Techniker sollten sich mit der Einstellung der Pistole, der Düsenpflege, Filtern, Pumpen, elektrischen Steuerungen und Sicherheitssystemen auskennen.
Erstellen Sie schriftliche Rezepte für jede Produktfamilie. Berücksichtigen Sie Beschichtungstyp, Viskosität, Pistoleneinstellungen, Liniengeschwindigkeit, Aushärtungsbedingungen und Prüfkriterien.
Planen Sie die Wartung von Filtern, Düsen, Pumpen, Schläuchen, Förderbändern, Sensoren und Lüftungsgeräten.
Mögliche Ursachen:
- Falscher Waffenabstand
- Falscher Sprühwinkel
- Falsche Flüssigkeitsabgabe
- Falsche Liniengeschwindigkeit
- Bedienervariation
- Abgenutzte Düsen oder Filter
Lösung: Pistoleneinstellungen standardisieren, Flüssigkeitsabgabe überprüfen und Filmdicke anhand des tatsächlichen Profils validieren.
Mögliche Ursachen:
- Unzureichende Waffenpositionen
- Falscher Sprühwinkel
- Zu hohe Liniengeschwindigkeit
- Unzureichender Filmaufbau
- Profilbewegung oder Vibration
Lösung: Passen Sie die Pistolenpositionen oder den Sprühwinkel an, reduzieren Sie die Liniengeschwindigkeit und validieren Sie die Abdeckung anhand des tatsächlichen Profils.
Mögliche Ursachen:
- Übermäßiger Flüssigkeitsausstoß
- Falsches Lüftermuster
- Waffe zu weit vom Teil entfernt
- Schlechter Zeitpunkt der Waffenaktivierung
- Abgenutzte Düsen
- Übermäßiger Luftstrom in der Kabine
Lösung: Optimieren Sie die Übertragungseffizienz, bevor Sie die Absaugleistung erhöhen. Ein gut abgestimmter Anwendungsprozess reduziert die Verschmutzung und die Häufigkeit des Filterwechsels.
Mögliche Ursachen:
- Zu viel Zerstäuberluft
- Falsches Lösungsmittelgleichgewicht
- Pistole zu weit vom Werkstück entfernt
- Übermäßiger Luftstrom in der Kabine
- Falsche Beschichtungstemperatur
Lösung: Überprüfen Sie die technischen Daten der Beschichtung und validieren Sie den Auftragsabstand, die Lufteinstellungen und die Kabinenumgebung.
Mögliche Ursachen:
- Übermäßiger Filmaufbau
- Langsame Liniengeschwindigkeit
- Falsche Beschichtungsviskosität
- Unzureichende Ablüftzeit
- Schlechte Anwendungsüberschneidung
Lösung: Filmaufbau reduzieren oder Anlagengeschwindigkeit und Ablüftbedingungen anpassen. Stellen Sie sicher, dass die Beschichtung innerhalb des empfohlenen Anwendungsbereichs liegt.
- Spritzpistolen und Düsen prüfen.
- Materialschläuche und Anschlüsse prüfen.
- Bestätigen Sie die Ausrichtung des Förderers.
- Überprüfen Sie den Luftstrom und den Filterzustand in der Kabine.
- Überprüfen Sie Pumpen, Ventile und Flüssigkeitsleitungen.
- Auf Undichtigkeiten, Luftblasen oder Druckschwankungen prüfen.
- Pistolenspitzen gemäß den Anweisungen des Beschichtungsherstellers reinigen.
- Überprüfen Sie Notstopps und Sicherheitsverriegelungen.
- Überprüfen Sie die Bandspannung und die Spurführung des Förderers.
- Überprüfen Sie die Bewegung der Lafette.
- Reinigen oder ersetzen Sie die Filter nach Bedarf.
- Pumpenleistung und Flüssigkeitsförderung prüfen.
- Überprüfen Sie den Beschichtungsverbrauch und die Ausschussraten.
- Überprüfen Sie die Lüftungsventilatoren und -kanäle.
- Überprüfen Sie die elektrischen Anschlüsse und Bedienfelder.
- Überprüfen Sie die SPS-Alarme und den Fehlerverlauf.
- Kalibrieren Sie Sensoren und überprüfen Sie Sicherheitsvorrichtungen.
- Vergleichen Sie Rezepte mit den tatsächlichen Produktionsergebnissen.
GYDFinishing stellt seit 2007 Geräte zur Oberflächenveredelung her und bietet Lösungen für Holz, Glas, Faserzement und andere Materialien. Zu seinen Erfahrungen zählen automatische Beschichtungsanlagen für Holztüren, Möbel, Schranktüren und Fußböden.
Für einen Käufer, der eine neue lineare Spritzlackiermaschine mit der Nachrüstung vorhandener Endbearbeitungsanlagen vergleicht , dreht sich die nützlichste Lieferantendiskussion nicht nur um den Automatisierungsgrad. Der Schwerpunkt sollte auf Folgendem liegen:
- Die genauen Profilzeichnungen und physischen Muster
- Beschichtungstyp und angestrebte Filmdicke
- Erforderliche Produktionsleistung
- Verfügbare Fabrikflächen und Versorgungseinrichtungen
- Aushärtemethode und Trocknungszeit
- Häufigkeit der Farbwechsel
- Fähigkeitsniveau des Bedieners
- Wartungs- und Ersatzteilstrategie
- Gesamtbetriebskosten
Ein glaubwürdiger Lieferant sollte bereit sein, die tatsächlichen Profile und Beschichtungssysteme des Kunden zu testen, die Ergebnisse zu dokumentieren und die Einschränkungen sowie die Vorteile zu erläutern.
Eine neue lineare Spritzlackiermaschine ist auf das eigentliche Produkt, die Beschichtung und das Produktionsziel ausgerichtet. Durch die Nachrüstung wird ein bestehendes System aufgerüstet, um die Leistung zu verbessern.
Neue Maschinen eignen sich in der Regel besser für wiederholbare Profile in großen Mengen. Eine Nachrüstung ist besser, wenn die vorhandene Ausrüstung die Aufrüstung unterstützen kann.
Ja, aber nur, wenn die vorhandene Ausrüstung die erforderliche Leistung liefern kann. Die Nachrüstung kann durch die Fördergeschwindigkeit, die Trocknungskapazität oder das Kabinendesign begrenzt sein.
Ja, wenn gefährliche Chemikalien vorhanden sind. OSHA weist darauf hin, dass die Notwendigkeit einer Belüftung der Spritzkabine vom Vorhandensein gefährlicher Chemikalien in der Beschichtung abhängt und nicht nur davon, ob die Beschichtung wasserbasiert ist. [1805]
Vergleichen Sie akzeptierte Fertigteile pro Schicht, nicht nur die Fördergeschwindigkeit oder Trocknungszeit. Dazu gehören Beladung, Beschichtungswechsel, Reinigung, Aushärtung, Inspektion, Nacharbeit und Ausfallzeiten.
Ja. Viele Fabriken nutzen eine neue Maschine für großvolumige Profile und rüsten die Ausrüstung für Sonder- oder Reparaturarbeiten nach.
Wenn Sie sich zwischen einer entscheiden neuen linearen Spritzlackiermaschine und der Nachrüstung vorhandener Endbearbeitungsgeräte für eine wachsende Produktion , beginnen Sie mit einem profilspezifischen Endbearbeitungsversuch und nicht mit einem allgemeinen Kostenvoranschlag für die Ausrüstung.
Senden Sie GYDFinishing Ihre Profilzeichnungen, Beschichtungsspezifikationen, Zielausgaben und Fabriklayouts. Eine praktische Bewertung sollte das richtige System, die richtige Pistolenkonfiguration, die richtige Trocknungsmethode und das richtige Linienlayout für Ihre Produktfamilie ermitteln.
- Nach der Einführung: KI-Bildaufforderung: *Nebeneinander-Industrievergleich einer neuen linearen Spritzlackiermaschine und der Nachrüstung vorhandener Endbearbeitungsgeräte auf Holzprofilen, saubere, moderne Fabrik, realistische Fotografie, Weitwinkel.*
- Im Abschnitt „Wie jeder Ansatz funktioniert“: KI-Bildaufforderung: *Technische Schnittdarstellung zum Vergleich einer neuen linearen Spritzmaschine und Nachrüst-Upgrades an Holzprofilquerschnitten, saubere technische Darstellung.*
- Im Abschnitt „Produktionskapazität“: KI-Bildaufforderung: *Nahaufnahme einer technischen Abbildung, die Förderfluss, Spritzpistolen, Trockenofen und Inspektion an Holzformteilen zeigt, kein Text.*
- Im Abschnitt „Sicherheit“: AI-Bildaufforderung: *Technische Darstellung des Luftstroms, der Ansaugluft, des Abluftkanals, der Filter, der Erdung und der Holzprofile, die sich durch die Kabine bewegen, in der Spritzkabine.*
- Im Abschnitt „Validierungs-Roadmap“: KI-Bildaufforderung: *Fabrikillustration im Flussdiagrammstil, die das Laden des Profils, das Auftragen der Beschichtung, das Ablüften, das Trocknen, das Schleifen, die Inspektion und das Verpacken zeigt.*
- OSHA, *29 CFR 1910.107 – Spritzlackierung mit brennbaren und brennbaren Materialien*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Belüftung*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *29 CFR 1910.212 – Allgemeine Anforderungen für alle Maschinen*: [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.212 ]
- OSHA, *Maschinenschutz – Standards*: [https://www.osha.gov/machine-guarding/standards ]
- OSHA, *Maschinenschutz – Einführung*: [https://www.osha.gov/etools/machine-guarding/introduction/general-requirements ]
- OSHA, *Von geschlagen, geschlagen gegen, gefangen*: [https://obis.osha.gov/SLTC/etools/poultry/general_hazards/struck_caught.html ]
- OSHA, *eTool: Sägewerke – anlagenweite Gefahren*: [https://www.osha.gov/etools/sawmills/plant-wide-hazards/health-hazards/chemicals ]
- OSHA, *Spritzvorgänge – Übersicht*: [https://www.osha.gov/spray-operations ]
- OSHA, *Sprüharbeiten – Gefahren kontrollieren*: [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Anforderungen an die Spritzkabine beim Spritzen von wasserbasierter Farbe*: [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Vom Kunden bereitgestellter Hintergrund des GYDFinishing-Unternehmens.


