
Vues : 288 Auteur : 广宇大 Heure de publication : 2026-11-11 Origine : Site


Menu Contenu
● Qu'est-ce qu'une nouvelle machine de peinture par pulvérisation linéaire ?
>> Définition et fonction principale
● Qu’est-ce que la modernisation d’un équipement de finition existant ?
>> Définition et fonction principale
● Nouvelle machine ou rénovation : la différence fondamentale
>> Comment fonctionne une nouvelle machine de peinture par pulvérisation linéaire
>> Comment fonctionne la modernisation des équipements existants
● Capacité de production et équilibrage des lignes
>> Capacité de la nouvelle machine
● Espace au sol et disposition
>> Nouvelle disposition de la machine
● Types de revêtements et compatibilité des processus
>> Revêtements à base d'eau et de solvants
● Sécurité, ventilation et prévention des incendies
>> Pourquoi la ventilation est importante
>> Exigences en matière de ventilation
>> Exigences en matière de protection des machines
>> Contrôles de sécurité pratiques
● Un cadre de sélection pratique
>> Choisissez une nouvelle machine de peinture par pulvérisation linéaire lorsque :
>> Choisissez la modernisation de l'équipement de finition existant lorsque :
>> Envisagez une approche hybride lorsque :
● Une feuille de route pratique pour la validation
>> Étape 1 : Définir la famille de produits
>> Étape 2 : Exécuter un essai de revêtement
>> Étape 3 : Valider la ligne complète
>> Étape 4 : Former les opérateurs et les techniciens
>> Étape 5 : Standardiser les recettes et la maintenance
● Problèmes courants et solutions expertes
>> Épaisseur de film incohérente
>> Mauvaise couverture dans les rainures
● Liste de contrôle d'entretien
● Comment GYDFinishing aborde la croissance de la production
>> Quelle option est la meilleure pour accroître la production ?
>> La modernisation peut-elle gérer une production à grand volume ?
>> Les revêtements à base d’eau nécessitent-ils toujours une cabine de pulvérisation ?
>> Comment dois-je comparer la vitesse de production ?
Le choix entre une nouvelle machine de peinture par pulvérisation linéaire et la modernisation de l'équipement de finition existant pour augmenter la production dépend de l'état actuel de l'équipement, de l'objectif de production, de la gamme de produits, de l'espace au sol disponible et du plan de capacité à long terme. Une nouvelle machine offre une plateforme propre et intégrée. La modernisation peut préserver les actifs utilisables et réduire les dépenses en capital, mais uniquement lorsque le système existant peut prendre en charge en toute sécurité le processus mis à niveau.
Du point de vue d’un équipementier, aucune des deux options n’est universellement meilleure. Le bon choix dépend du profil réel, du système de revêtement, du rendement requis et des contraintes d'usine.
Ce guide compare les deux approches d’un point de vue pratique de production. Il explique comment chacun fonctionne, où chacun est le plus performant et comment valider la bonne solution pour votre ligne de production en pleine croissance.
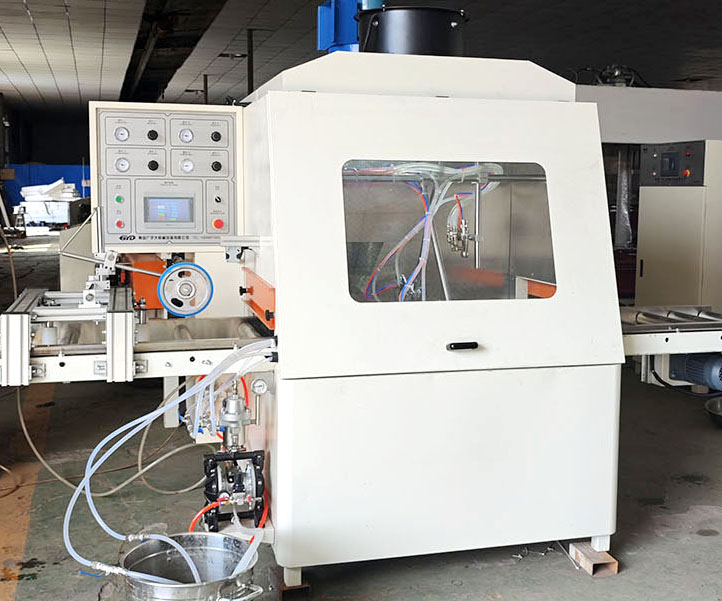
Une nouvelle machine de peinture par pulvérisation linéaire est un système spécialement conçu pour appliquer un revêtement sur des profilés se déplaçant le long d'une ligne de convoyeur. Il peut s'agir de pistolets pulvérisateurs, de buses, de pompes, de convoyeurs, de capteurs et de systèmes de contrôle.
Les nouvelles machines peuvent gérer :
- Écrans plats
- Moulures et garnitures
- Huisseries de portes
- Composants de l'armoire
- Tringles de meubles
- Profilés de sol
- Profils complexes ou multifaces
Le principal avantage est la conception intégrée . Une nouvelle machine peut être spécifiée autour du produit réel, du revêtement et de l'objectif de production.
Les nouvelles machines linéaires de peinture par pulvérisation sont couramment utilisées pour :
- Production en grand volume
- Profils reproductibles
- Produits nécessitant une formation de film constante
- Lignes avec variation limitée des opérateurs
- Applications nécessitant un contrôle qualité strict
- Produits à géométrie complexe
- Finition à haut débit
Ils sont plus efficaces lorsque la cohérence, le débit et le contrôle des processus sont des priorités.
La modernisation d'un équipement de finition existant met à niveau ou modifie un système existant pour améliorer les performances, la capacité ou la sécurité. Il peut s'agir de nouveaux pistolets de pulvérisation, buses, pompes, convoyeurs, capteurs, commandes ou équipements de séchage.
La rénovation peut gérer :
- Familles de produits existantes
- Plan d'usine existant
- Utilitaires existants
- Opérateurs existants
- Routines de maintenance existantes
Le principal avantage est l'efficacité du capital . La modernisation peut préserver les actifs utilisables et réduire l’investissement initial.
La modernisation des équipements de finition existants est couramment utilisée pour :
- Petits lots
- Couleurs personnalisées
- Des profils variés
- Production de faibles à moyennes séries
- Applications où le séchage est géré séparément
- Usines avec une surface au sol limitée
Ils sont plus efficaces lorsque la flexibilité, un faible volume et le jugement de l'opérateur sont des priorités.
La différence fondamentale réside dans la façon dont le système est conçu.
- La nouvelle machine de peinture par pulvérisation linéaire est conçue autour du produit réel, du revêtement et de l'objectif de production.
- La modernisation d'un équipement de finition existant met à niveau un système existant pour améliorer les performances.
Les deux approches peuvent produire des finitions de haute qualité dans de bonnes conditions. Le meilleur choix dépend du profil, du revêtement et de l’objectif de production.
Un processus typique d'une nouvelle machine suit ce flux :
1. Préparez le revêtement à la viscosité spécifiée.
2. Chargez le profil sur le convoyeur.
3. Détectez la pièce et sélectionnez la recette de pulvérisation.
4. Déplacez le profil à travers la zone de pulvérisation.
5. Appliquez le revêtement en utilisant des réglages de pistolet et une vitesse de ligne contrôlés.
6. Envoyez le profilé enduit au désolvatation, au séchage ou au durcissement.
7. Inspectez le profil fini pour vérifier la couverture, la construction du film et l'apparence.
Les variables les plus importantes sont la viscosité du revêtement, la distance du pistolet, l'angle de pulvérisation, le débit de fluide, l'air d'atomisation, l'air du ventilateur, la vitesse de la ligne et la géométrie du profil..
Un processus de rénovation typique suit ce flux :
1. Auditer les équipements existants et identifier les contraintes.
2. Préparez le revêtement à la viscosité spécifiée.
3. Chargez le profil sur le convoyeur.
4. Appliquez le revêtement en utilisant les paramètres du pistolet et la vitesse de ligne améliorés.
5. Envoyez le profilé enduit au désolvatation, au séchage ou au durcissement.
6. Inspectez le profil fini pour vérifier la couverture, la construction du film et l'apparence.
7. Ajustez la modernisation en fonction des résultats des essais.
Les variables les plus importantes sont l'état de l'équipement existant, la viscosité du revêtement, la distance du pistolet, l'angle de pulvérisation, le débit de fluide, l'air d'atomisation, l'air du ventilateur, la vitesse de la ligne et la géométrie du profil..
Les nouvelles machines peuvent prendre en charge des vitesses de ligne élevées, mais la longueur du four et le temps de séchage peuvent devenir des goulots d'étranglement.
La ligne complète doit être équilibrée :
Pulvérisation → désolvatation → séchage ou durcissement → ponçage si nécessaire → deuxième couche si nécessaire → inspection.
Une station de pulvérisation rapide ne peut pas compenser une mauvaise couverture, une épaisseur de film incorrecte ou une pulvérisation excessive.
Les systèmes de modernisation peuvent prendre en charge une production flexible, mais les limites des équipements existants peuvent devenir un goulot d'étranglement.
La ligne complète doit être équilibrée :
Pulvérisation → désolvatation → séchage ou durcissement → ponçage si nécessaire → deuxième couche si nécessaire → inspection.
Une mise à niveau rapide ne peut pas compenser une mauvaise couverture, une épaisseur de film incorrecte ou une pulvérisation excessive.
Les nouvelles machines nécessitent de l'espace au sol le long de la ligne.
Ils peuvent fournir :
- Disposition de ligne compacte
- Manipulation réduite
- Meilleur flux de matière
- Contrôle de processus amélioré
Cependant, les nouvelles machines peuvent nécessiter :
- Plus d'espace au sol
- Conception de ligne plus soignée
- Plus d'accès à la maintenance
- Plus de formation des opérateurs
Les systèmes de rénovation peuvent être adaptés à l’espace au sol existant.
Ils peuvent fournir :
- Disposition flexible
- Expansion plus facile
- Meilleure utilisation de l'espace disponible
- Investissement initial en équipement réduit
Cependant, les systèmes de modernisation peuvent nécessiter :
- Plus de manipulation
- Plus de temps de transfert
- Plus d'inventaire des travaux en cours
- Planification plus soignée
- Plus de formation des opérateurs
Les nouvelles machines et les systèmes de modernisation peuvent prendre en charge :
- Apprêts
- Scellants
- Teintures et émaux
- Couches de finition
- Vernis protecteurs
- Finitions mates, satinées et brillantes
Chaque revêtement a une viscosité, un comportement de durcissement, des exigences d'adhérence et des besoins de nettoyage différents.
Les revêtements à base d’eau nécessitent souvent une température et un débit d’air contrôlés pendant le séchage. Ils sont généralement plus faciles à nettoyer, mais la compatibilité des équipements reste à vérifier.
Les revêtements à base de solvants peuvent s'évaporer plus rapidement selon la formulation. Ils nécessitent des tuyaux, des joints, des pompes et des procédures de nettoyage à base de solvants compatibles.
Important : « À base d'eau » ne signifie pas « aucune ventilation requise ». L'OSHA note que le besoin de ventilation de la cabine de pulvérisation dépend de la présence de produits chimiques dangereux dans le revêtement, et pas simplement du fait que le revêtement soit à base d'eau. [1805]
La finition par pulvérisation peut libérer des brouillards, des vapeurs et des résidus. L'OSHA identifie la finition par pulvérisation utilisant des matériaux inflammables et combustibles comme une opération réglementée selon 29 CFR 1910.107. [1720]
Une cabine de pulvérisation est une structure ventilée électriquement conçue pour enfermer ou accueillir une opération de pulvérisation, confiner et limiter la fuite de pulvérisation, de vapeur et de résidus, et les diriger en toute sécurité vers un système d'échappement. [1720]
L'OSHA exige une ventilation locale adéquate pour les processus de revêtement et de collage, y compris la pulvérisation manuelle, le laminage, le brossage, le revêtement automatisé et le revêtement par trempage. [2331]
La ventilation doit rester en fonctionnement pendant la pulvérisation et pendant un temps suffisant par la suite pour permettre l'évacuation des vapeurs provenant du séchage des articles enduits et des résidus de matériaux de finition. [1720]
L'OSHA déclare également que le volume total d'air évacué par une cabine de pulvérisation doit diluer la vapeur de solvant à au moins 25 pour cent de la limite inférieure d'explosivité du solvant pulvérisé. [2202]
L'OSHA exige une ou plusieurs méthodes de protection des machines pour protéger les opérateurs et les autres employés des dangers tels que le point de fonctionnement, les points de pincement entrants, les pièces rotatives, les copeaux volants et les étincelles. [2271]
Des protections doivent être apposées sur la machine lorsque cela est possible et sécurisées ailleurs si la fixation n'est pas possible. [2271]
L'OSHA note également que la modernisation des équipements plus anciens avec des protections appropriées est un contrôle recommandé. [2428]
Les nouvelles machines et les systèmes de modernisation doivent inclure :
- Cabine de pulvérisation correctement conçue ou zone de pulvérisation fermée
- Ventilation mécanique par aspiration
- Alimentation en air d'appoint
- Programme d'entretien des filtres
- Mise à la terre et liaison pour le contrôle statique
- Classification électrique appropriée si nécessaire
- Contrôles de stockage et de manutention des revêtements
- Formation des opérateurs
- Systèmes d'arrêt d'urgence et de verrouillage
- Inspection régulière des tuyaux, pompes, pistolets, filtres et protections
Ne considérez pas la ventilation ou la protection comme des accessoires en option. Ce sont des systèmes fondamentaux de sécurité et de qualité.
- Vous avez besoin d'une épaisseur de film constante.
- Vous produisez de gros volumes de profils répétables.
- Vous avez besoin d'un contrôle qualité strict.
- Vous disposez de conditions de production stables.
- Vous souhaitez réduire la variation des opérateurs.
- Vous produisez des petites séries ou des couleurs personnalisées.
- Vous avez des formes complexes ou irrégulières.
- Vous avez besoin de flexibilité et d'un changement rapide.
- Vous n'avez pas besoin d'un contrôle strict de la construction du film.
- Vous n'avez pas le volume pour justifier une nouvelle machine.
- Vous produisez à la fois des produits standards et des produits spécialisés.
- Vous avez besoin d'un débit élevé pour les profils standards et d'une flexibilité pour le travail personnalisé.
- Vous souhaitez réduire les retouches manuelles sans trop compliquer la ligne.
Une solution hybride peut utiliser une nouvelle machine pour les profils à grand volume et un équipement de modernisation pour des travaux personnalisés ou de réparation.
Documentez les profils, les dimensions, les matériaux, les revêtements, le rendement cible et la norme de qualité.
Incluez des photographies, des dessins et des échantillons physiques du profil le plus difficile.
Testez le profil réel avec le revêtement prévu. Enregistrer:
- Viscosité du revêtement
- Méthode de candidature
- Distance du pistolet
- Angle de pulvérisation
- Sortie de fluide
- Air d'atomisation
- Air ventilé
- Vitesse de ligne
- Nombre de passes
- Épaisseur du film
- Résultat de séchage
- Test d'adhérence
- Aspect visuel
Ne jugez pas uniquement la station de pulvérisation. Validez la séquence complète :
Machine neuve : pulvérisation → désolvatation → séchage ou durcissement → ponçage si nécessaire → deuxième couche si nécessaire → inspection.
Rénovation : pulvérisation → désolvatation → séchage ou durcissement → ponçage si nécessaire → deuxième couche si nécessaire → inspection.
Les opérateurs doivent comprendre les contrôles quotidiens, la préparation du revêtement, le chargement des pièces et l'inspection qualité. Les techniciens doivent comprendre la configuration des pistolets, l'entretien des buses, les filtres, les pompes, les commandes électriques et les systèmes de sécurité.
Créez des recettes écrites pour chaque famille de produits. Incluez le type de revêtement, la viscosité, les réglages du pistolet, la vitesse de la ligne, les conditions de durcissement et les critères d'inspection.
Planifiez la maintenance des filtres, des buses, des pompes, des tuyaux, des convoyeurs, des capteurs et des équipements de ventilation.
Causes probables :
- Distance du pistolet incorrecte
- Angle de pulvérisation incorrect
- Débit de fluide incorrect
- Vitesse de ligne incorrecte
- Variation de l'opérateur
- Buses ou filtres usés
Solution : standardisez les paramètres du pistolet, vérifiez la distribution du fluide et validez l'épaisseur du film avec le profil réel.
Causes probables :
- Positions des armes insuffisantes
- Angle de pulvérisation incorrect
- Vitesse de ligne excessive
- Construction de film insuffisante
- Mouvement ou vibration du profil
Solution : Ajustez la position du pistolet ou l'angle de pulvérisation, réduisez la vitesse de la ligne et validez la couverture avec le profil réel.
Causes probables :
- Débit de liquide excessif
- Modèle de ventilateur incorrect
- Pistolet trop éloigné de la pièce
- Mauvais timing d'activation du pistolet
- Buses usées
- Débit d'air excessif dans la cabine
Solution : Optimisez l’efficacité du transfert avant d’augmenter la capacité d’échappement. Un processus d’application bien réglé réduit la contamination et la fréquence de remplacement des filtres.
Causes probables :
- Air de pulvérisation excessif
- Balance de solvant incorrecte
- Pistolet trop éloigné de la pièce
- Débit d'air excessif dans la cabine
- Température de revêtement incorrecte
Solution : Examinez les données techniques du revêtement et validez la distance d'application, les paramètres d'air et l'environnement de la cabine.
Causes probables :
- Construction excessive du film
- Vitesse de ligne lente
- Viscosité du revêtement incorrecte
- Temps d'évaporation insuffisant
- Mauvais chevauchement des applications
Solution : Réduisez l'épaisseur du film ou ajustez la vitesse de ligne et les conditions d'évaporation. Confirmez que le revêtement se situe dans sa plage d’application recommandée.
- Inspecter les pistolets pulvérisateurs et les buses.
- Vérifier les flexibles de fluide et les connexions.
- Confirmer l'alignement du convoyeur.
- Vérifier le débit d'air de la cabine et l'état du filtre.
- Inspecter les pompes, les vannes et les conduites de fluide.
- Vérifiez s'il y a des fuites, des bulles d'air ou des fluctuations de pression.
- Nettoyer les pointes des pistolets selon les instructions du fabricant du revêtement.
- Inspecter les arrêts d'urgence et les verrouillages de sécurité.
- Vérifier la tension des courroies et le suivi du convoyeur.
- Inspecter le mouvement de l'affût du canon.
- Nettoyez ou remplacez les filtres si nécessaire.
- Vérifier les performances de la pompe et le débit de fluide.
- Examiner la consommation de revêtement et les taux de rejet.
- Inspecter les ventilateurs et les conduits de ventilation.
- Vérifier les connexions électriques et les panneaux de commande.
- Examiner les alarmes de l'automate et l'historique des erreurs.
- Calibrer les capteurs et vérifier les dispositifs de sécurité.
- Auditer les recettes par rapport aux résultats réels de production.
GYDFinishing fabrique des équipements de finition de surface depuis 2007 et propose des solutions pour le bois, le verre, le fibrociment et d'autres matériaux. Son expérience comprend des équipements de revêtement automatique pour portes, meubles, portes d'armoires et revêtements de sol en bois.
Pour un acheteur comparant une nouvelle machine de peinture par pulvérisation linéaire à la modernisation d'un équipement de finition existant , la discussion la plus utile avec le fournisseur ne concerne pas simplement le niveau d'automatisation. Il devrait se concentrer sur :
- Les dessins de profil exacts et les échantillons physiques
- Type de revêtement et épaisseur du film cible
- Rendement de production requis
- Espace d'usine et services publics disponibles
- Méthode de durcissement et temps de séchage
- Fréquence de changement de couleur
- Niveau de compétence de l'opérateur
- Stratégie de maintenance et de pièces détachées
- Coût total de possession
Un fournisseur crédible doit être prêt à tester les profils et le système de revêtement réels du client, à documenter les résultats et à expliquer les limites ainsi que les avantages.
Une nouvelle machine de peinture par pulvérisation linéaire est conçue autour du produit réel, du revêtement et de l'objectif de production. La modernisation met à niveau un système existant pour améliorer les performances.
Les nouvelles machines sont généralement plus adaptées aux profils reproductibles et à volume élevé. La modernisation est préférable lorsque l’équipement existant peut prendre en charge la mise à niveau.
Oui, mais seulement si l’équipement existant peut prendre en charge le rendement requis. La modernisation peut être limitée par la vitesse du convoyeur, la capacité de séchage ou la conception de la cabine.
Oui, si des produits chimiques dangereux sont présents. L'OSHA note que le besoin de ventilation de la cabine de pulvérisation dépend de la présence de produits chimiques dangereux dans le revêtement, et pas simplement du fait que le revêtement soit à base d'eau. [1805]
Comparez les pièces finies acceptées par équipe, et non uniquement la vitesse du convoyeur ou le temps de séchage. Incluez le chargement, les changements de revêtement, le nettoyage, le durcissement, l’inspection, la reprise et les temps d’arrêt.
Oui. De nombreuses usines utilisent une nouvelle machine pour les profilés à grand volume et des équipements de modernisation pour les travaux personnalisés ou de réparation.
Si vous décidez entre une nouvelle machine de peinture par pulvérisation linéaire et la modernisation d'un équipement de finition existant pour une production croissante, commencez par un essai de finition spécifique au profil plutôt qu'un devis d'équipement générique.
Envoyez à GYDFinishing vos dessins de profil, vos spécifications de revêtement, votre résultat cible et votre aménagement d'usine. Une évaluation pratique doit identifier le système approprié, la configuration du pistolet, la méthode de séchage et la disposition totale de la ligne pour votre famille de produits.
- Après l'introduction : invite d'image IA : *Comparaison industrielle côte à côte d'une nouvelle machine de peinture par pulvérisation linéaire et de la modernisation de l'équipement de finition existant sur des profilés en bois, une usine moderne et propre, une photographie réaliste, un grand angle.*
- Dans la section « Comment fonctionne chaque approche » : invite d'image IA : *Illustration technique en coupe comparant une nouvelle machine de pulvérisation linéaire et des mises à niveau sur des sections transversales de profilés en bois, illustration d'ingénierie propre.*
- Dans la section « Capacité de production » : invite d'image AI : *Illustration technique en gros plan montrant le flux du convoyeur, les pistolets de pulvérisation, l'étuve de séchage et l'inspection des moulures en bois, sans texte.*
- Dans la section « Sécurité » : invite d'image AI : *Illustration technique du flux d'air de la cabine de pulvérisation, de l'air d'admission, du conduit d'évacuation, des filtres, de la mise à la terre et des profilés en bois se déplaçant à travers la cabine.*
- Dans la section « Feuille de route de validation » : invite d'image IA : *Illustration d'usine de type organigramme montrant le chargement du profil, l'application du revêtement, le désolvatation, le séchage, le ponçage, l'inspection et l'emballage.*
- OSHA, *29 CFR 1910.107 – Finition par pulvérisation utilisant des matériaux inflammables et combustibles* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.107 ]
- OSHA, *29 CFR 1910.94 – Ventilation* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.94 ]
- OSHA, *29 CFR 1910.212 – Exigences générales pour toutes les machines* : [https://www.osha.gov/laws-regs/regulations/standardnumber/1910/1910.212 ]
- OSHA, *Machine Guarding – Normes* : [https://www.osha.gov/machine-guarding/standards ]
- OSHA, *Protection des machines – Introduction* : [https://www.osha.gov/etools/machine-guarding/introduction/general-requirements ]
- OSHA, *Frappé par, frappé contre, pris au piège* : [https://obis.osha.gov/SLTC/etools/poultry/general_hazards/struck_caught.html ]
- OSHA, *eTool : Scieries – Risques à l'échelle de l'usine* : [https://www.osha.gov/etools/sawmills/plant-wide-hazards/health-hazards/chemicals ]
- OSHA, *Opérations de pulvérisation – Présentation* : [https://www.osha.gov/spray-operations ]
- OSHA, *Opérations de pulvérisation – Contrôle des risques* : [https://www.osha.gov/spray-operations/controlling-hazards ]
- OSHA, *Exigences relatives à la cabine de pulvérisation lors de la pulvérisation de peinture à l'eau* : [https://www.osha.gov/laws-regs/standardinterpretations/2008-03-28 ]
- Antécédents de l'entreprise GYDFinishing fournis par le client.


