


コンテンツメニュー
>> 機器名の明確化
>> 接着剤スプレーの仕組み
>> 接着剤の供給と調整
>> ホットメルト接着剤
>> 水性接着剤
>> 溶剤系および反応性接着剤
>> スプレーが意味のある場合
>> 包装と紙の加工
>> 機械と接着剤を合わせる
● よくある質問
>> 1 台の機械でホットメルト接着剤と水性接着剤を塗布できますか?
フレーズは 「接着剤スプレー塗装機」という 、接着剤スプレー機、自動塗料噴霧器、または接着剤と仕上げ材の両方を別々の段階で塗布する生産ラインなど、さまざまな機器を表すことができます。この記事では、接着剤スプレー装置に焦点を当て、塗装装置や他の接着剤塗布装置との違いを明確にします。機械コンポーネント、接着剤の種類、塗布方法、プロセス制御、安全性、メンテナンス、家具、梱包、フォーム、産業用組み立て用の機器の選択方法について説明します。
接着剤スプレープロセスを成功させるには、単に接着剤を素早く塗布するだけでは十分ではありません。このシステムは、接着剤のオープンタイムを次の組み立てステップに合わせながら、適切な量を適切なパターンで、適切な温度と圧力で堆積する必要があります。これらの要素を適切に制御すると、自動化された機械によって一貫性が向上し、手作業が軽減され、継続的な生産がサポートされます。
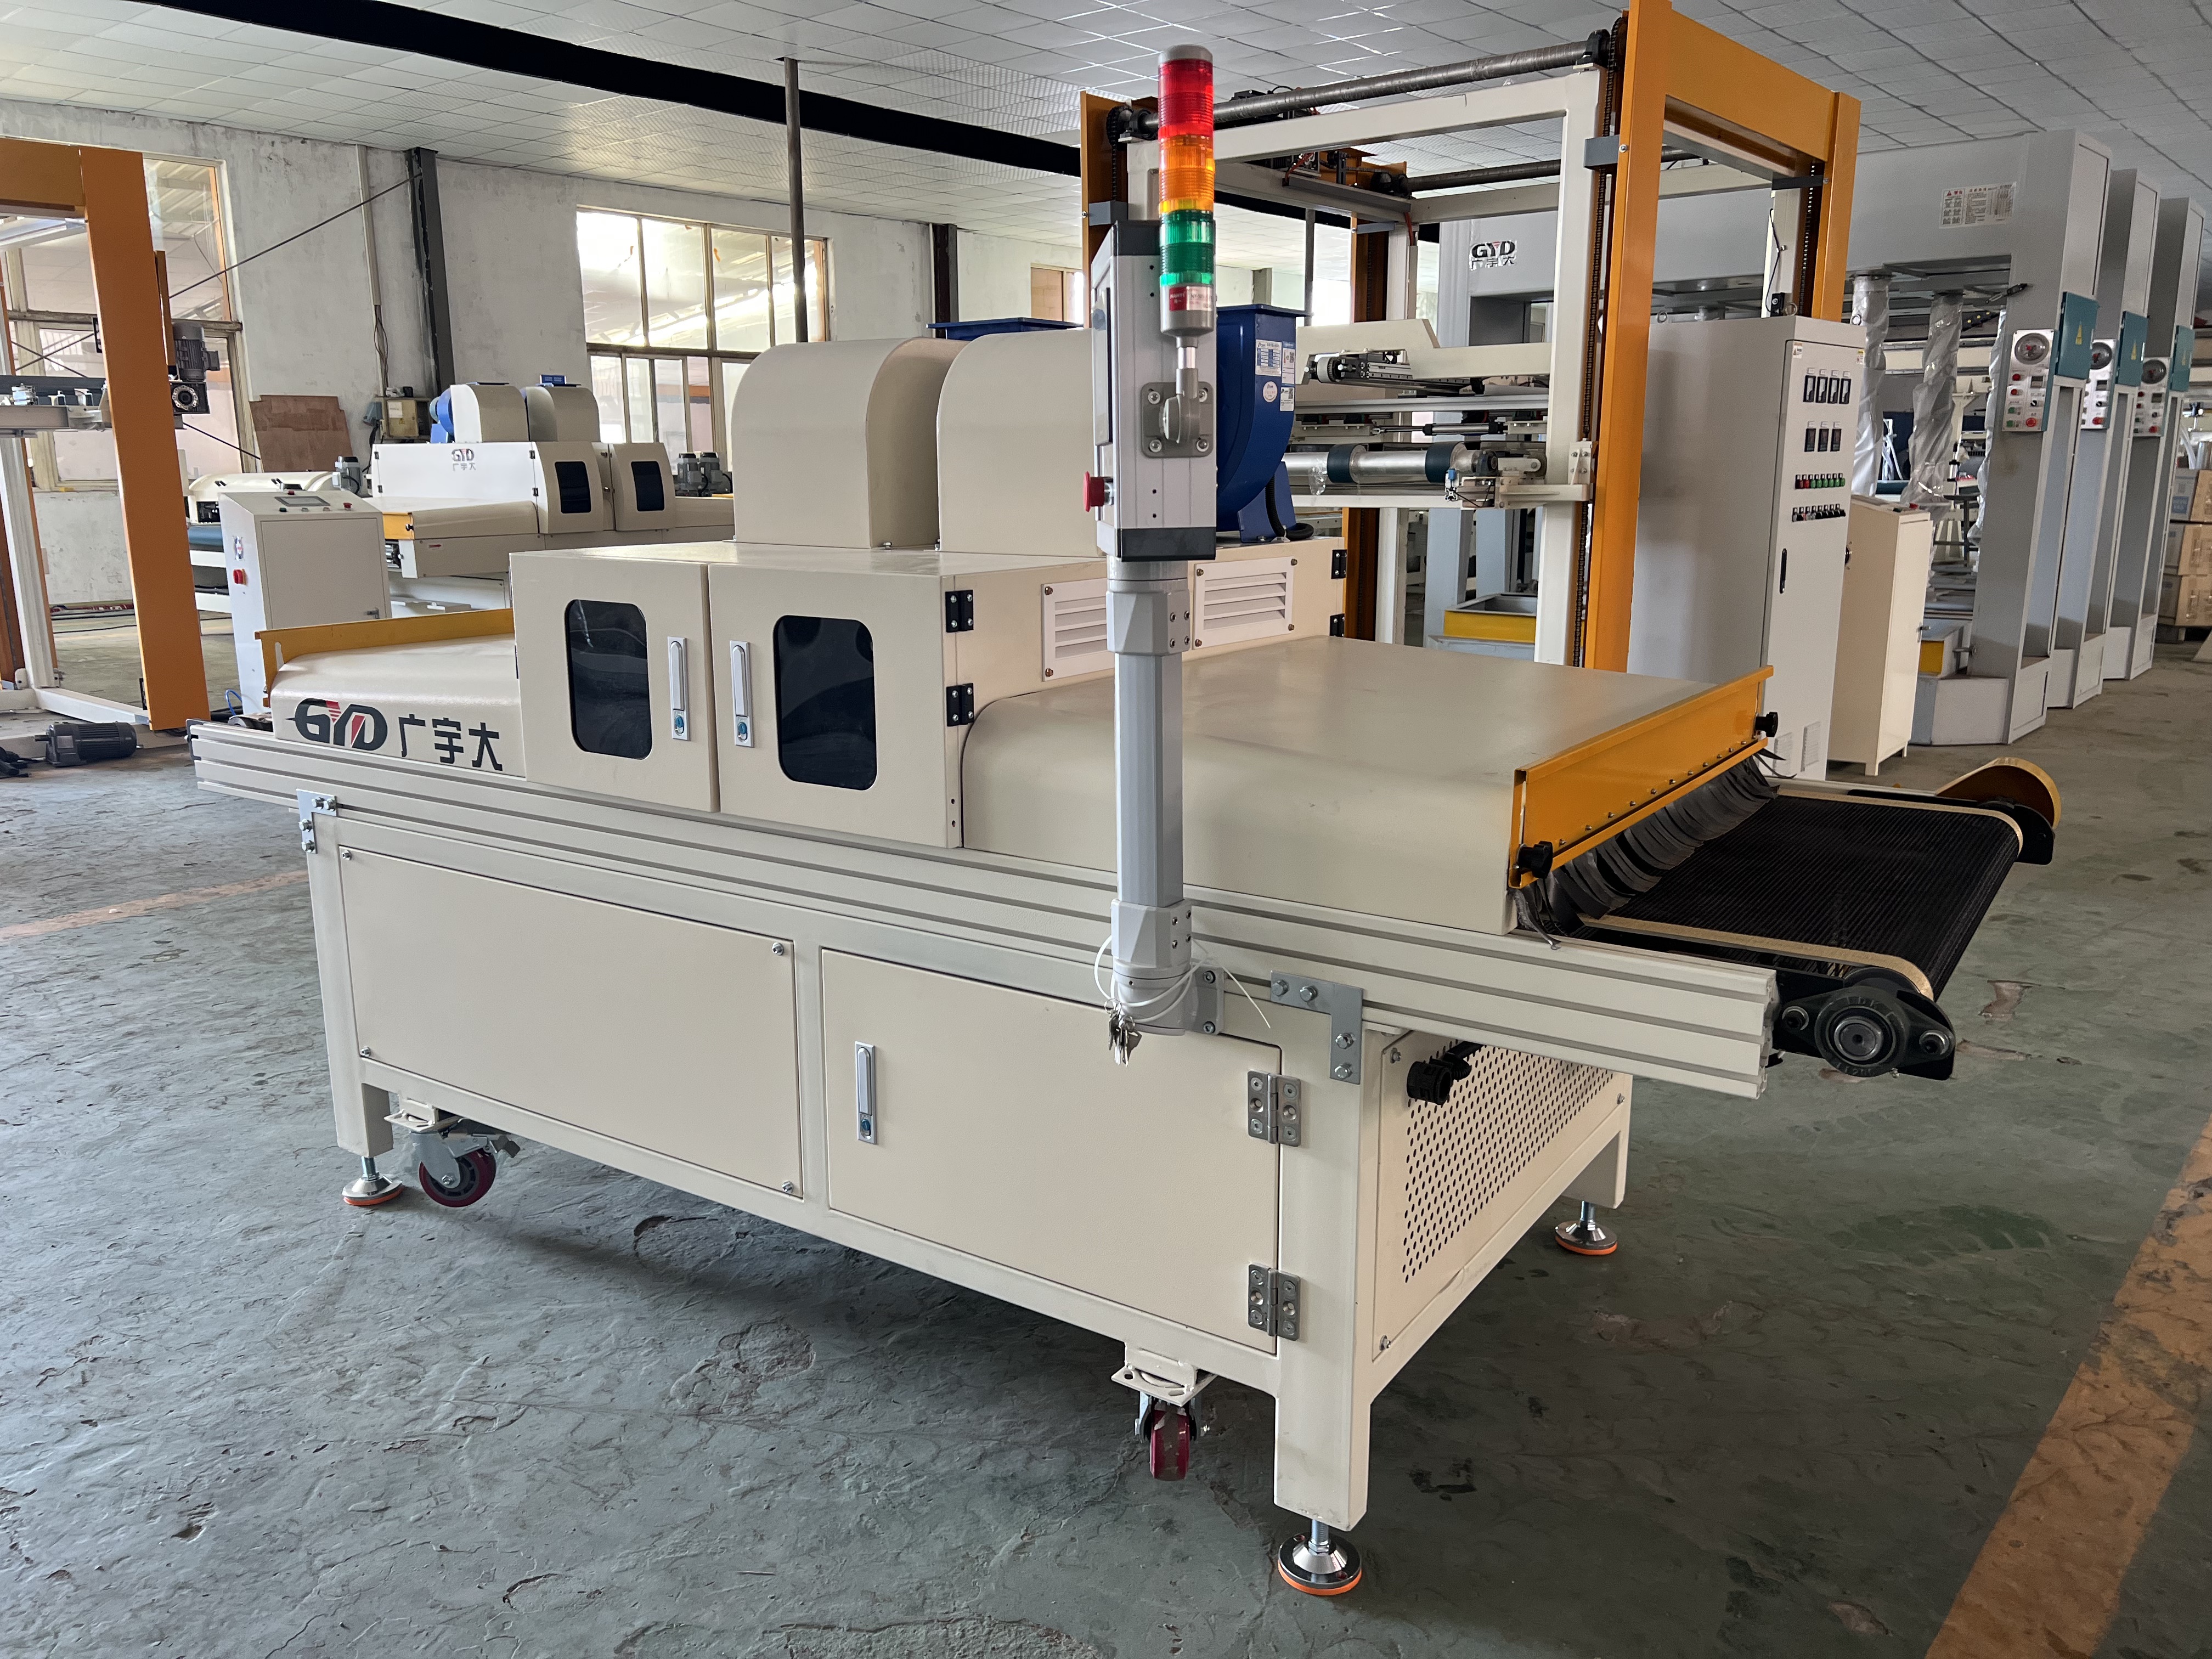
「接着剤スプレー塗装機」は、単一の標準化された機器カテゴリではありません。購入者は、接着剤スプレー システム、生産ラインに統合されたスプレー アプリケーター、または別個の塗布回路を使用して塗料と接着剤をスプレーできる機械を意味するためにこれを使用する場合があります。サプライヤーを比較する前に、機械が接着剤を塗布するのか、塗料を塗布するのか、あるいはその両方を塗布するのか、作業を定義してください。
接着剤スプレー装置は、供給ユニットから接着剤を計量し、ノズルまたはアプリケーター ヘッドを通して供給します。接着剤に応じて、供給装置にはタンク、ポンプ、加熱ホース、フィルター、圧力制御装置、および 1 つ以上のスプレーガンが含まれる場合があります。代わりに、ペイント スプレー機が仕上げ材を噴霧して、装飾または保護フィルムを作成します。どちらもスプレーガンとコンベアを使用しますが、流体の取り扱い、洗浄、換気、およびプロセス制御のニーズは大きく異なる場合があります。
ホットメルト用途の場合、固体接着剤はポンプで送れる液体になるまでメルター内で加熱されます。加熱されたホースがそれをガンに運び、それをミスト、渦巻き、ウェブ、ドットパターン、またはビードとして堆積させます。ホットメルトは、溶媒や水の蒸発ではなく、冷却して固化するときに接着します。材料は、目的の結合のために適切な接触と圧縮を行い、有効なオープンタイム内に適用および結合する必要があります。
水ベースまたは溶剤ベースの接着剤の場合、ポンプによって液体がアプリケーターに送られます。スプレー パターンは、ノズル、流体圧力、空気補助、またはその他の霧化方法によって形成されます。基板は、組み立て前にフラッシュオフまたは乾燥が必要な場合があります。ホットメルト用に設計されたシステムは、水系または溶剤系接着剤との互換性を自動的に想定することはできません。湿潤材料、温度制御、シール、換気、および洗浄方法は、接着剤の化学的性質に適合する必要があります。
供給ユニットは接着剤を保管し、塗布前に調整します。ホットメルト システムは通常、加熱されたタンクまたはメルター、ポンプ、加熱されたホース、および加熱されたアプリケーターを使用します。温度は接着剤メーカーの指定範囲に従う必要があります。過剰な熱は接着剤を劣化させる可能性があり、一方、熱が不十分な場合は粘度が上昇し、流れの低下、スプレーの一貫性の欠如、またはノズルの制限を引き起こす可能性があります。適切な温度により、接着剤が基材を濡らすのに役立ちます。多すぎても少なすぎても、アプリケーションにさまざまな問題が発生する可能性があります。 [1850]
水ベースおよび溶剤ベースのシステムには、通常、互換性のあるタンク、ポンプ、フィルター、ホース、シールが必要です。配合によっては撹拌が必要になる場合がありますが、これは接着剤の供給元が推奨する場合に限ります。供給構成を選択するときは、粘度、固形分含有量、ポットライフ、および汚染に対する感度をすべて考慮する必要があります。
ポンプは、スプレー ヘッドに必要な流量と圧力で安定した接着剤を供給します。ホースは接着剤と適合し、ホットメルトの場合はその長さに沿って指定された塗布温度を維持する必要があります。圧力調整とモニタリングは、低圧での飢餓や高圧での過剰な出力を防ぐのに役立ちます。
スプレー ヘッドによって、接着剤がどのように分配されるかが決まります。単一のノズルではビードまたは狭いファンを生成できますが、アレイではより広い領域をカバーできます。渦巻きヘッドはらせん状のパターンを作成します。ウェブパターンのアプリケーターは、広範囲にオープンな適用範囲を設けることができます。パターンの選択は、適用範囲、接着強度、接着剤の使用、およびオーバースプレーや空中ミストの量に影響します。ホットメルト塗布ガイダンスでは、スプレーがより広い適用範囲と高速ラインに有用であることを示していますが、押出はビードの配置に適し、ロールコーティングは平らな表面に適しています。 [1850]
コンベアは、制御された速度で製品を塗布ゾーンに移動させます。固定具は不規則なアイテムを安定に保ち、表面をスプレー ヘッドに向かって一貫して向けます。センサーが製品の存在を検出し、部品が所定の位置にある場合にのみアプリケーターを作動させることができるため、製品間での不要な接着剤の排出が削減されます。
制御には、プログラマブル ロジック コントローラー、タッチスクリーンのレシピ設定、コンベア速度制御、圧力調整、温度監視、アラームが含まれる場合があります。より複雑な設置では、複数のヘッド、ロボットの動き、または下流の印刷機を同期させることができます。レシピには、該当する場合は接着剤の温度、ポンプの圧力または流量、スプレー パターン、スタンドオフ距離、ライン速度、トリガー タイミングなど、用途に大きく影響する設定を記録する必要があります。
ホットメルト接着剤は溶融状態で塗布され、冷えると接着を形成します。これらは、梱包、製品の組み立て、繊維、フォームラミネート、家具、およびその他の製造作業で使用されます。塗布オプションには、スプレー、押出、ローリング、スロット ダイ コーティングが含まれます。適切な選択は、必要なパターンと基板によって異なります。 [1850]
スプレーグレードのホットメルトは、メーカーが広範囲、不連続、またはオープンパターンの被覆を必要とする場合に役立ちます。渦巻きまたはウェブパターンにより、接着剤が広い接着領域に分布する際に、基材の一部が露出したままになる可能性があります。これは、連続フィルムが不要な場合や、柔軟性、通気性、素材感に影響を与える可能性がある場合に役立ちます。パターンは塗布および接着テストを通じて確認する必要があります。
水性接着剤は、木工、家具、フォーム製造、紙製品、および関連用途で一般的です。凹凸のある表面にスプレーしたり、大きな平らな表面にローラーで塗布したりできます。 SABA Adhesives 社は、スプレーは凹凸のある基材にも柔軟に対応できる一方、自動ローラー システムでは過剰にスプレーすることなく平坦な表面に正確かつ再現性の高い塗布が可能であると述べています。 [1855年]
多くの水性接着剤が接着するには水が蒸発する必要があるため、ラインにはフラッシュオフゾーン、乾燥装置、または規定の組み立てウィンドウが必要になる場合があります。湿度、空気の動き、基材の吸収性、および塗布量は、乾燥と接着に影響を与える可能性があります。ホットメルト ラインから設定をコピーするのではなく、接着剤サプライヤーとプロセスを開発します。
溶剤ベースの接着剤は特定の性能や加工特性を提供できますが、その蒸気やスプレーミストについては慎重な評価が必要です。機器、筐体、排気、点火制御、および廃棄物の処理は、実際の材料および作業場の条件に合わせて選択する必要があります。標準的なスプレー設定は、可燃性配合物に対して自動的に安全であるわけではありません。
一部のポリウレタン システムを含む反応性接着剤には、特定の水分、混合、ポットライフ、または洗浄要件がある場合があります。 2 成分材料は正確な割合と混合を必要とします。機械を購入する前に、正確な接着剤情報と安全データシートを機器のサプライヤーに提供し、適切な施設の安全専門家に協力してもらいます。
スプレーは、不規則な表面、三次元形状、開放構造、広い範囲、および接触ローラーがすべての接着領域に到達できない製品に効果的です。また、ロボットや往復運動と統合して、生産速度で繰り返しパターンを適用することもできます。ホットメルト ガイダンスでは、スプレーがより広い適用範囲と高速なライン速度に役立つと説明されています。 [1850]
スプレー塗布は、フラット パネルにとって必ずしも最も経済的な選択肢であるとは限りません。霧化により、オーバースプレー、浮遊物質、および清掃の必要性が生じる可能性があります。製品が平坦な表面上に薄く均一なフィルムを必要とする場合、ローラー コーターまたはスロット ダイ システムを使用すると、より制御された転写が可能になります。接着剤供給業者の塗布ガイダンスにその選択が記載されているはずです。
ロールコーティングは平らな基材と物理的に接触し、オーバースプレーを抑えて均一な層を提供できます。多くの場合、発泡シートなどの平らで大きな表面に適しています。スプレー塗布は不規則な形状に対してより柔軟に対応できますが、手動で行う場合はより多くの労力がかかる可能性があります。 SABA はこれらの違いについて説明し、自動ローラーを使用すると接着剤の塗布を再現可能にすることができ、一方、スプレーは不規則な基材に有用であると述べています。 [1855]
トレードオフは、単純に「スプレーが速く、ローラーが遅い」というものではありません。それは、適用範囲、製品構成、ライン速度、材料コスト、装填方法、洗浄時間、および接着仕様によって異なります。さまざまな形状の製品を製造する工場では、スプレーの柔軟性が重視される場合があります。大量のフラットパネル操作では、コンタクト コーティングの再現性と転写効率が優先される場合があります。
ビードまたはライン アプリケーターは、接合部が必要とする場所にのみ接着剤を塗布します。これにより、カートンの封止、組み立て、または端の接着における消費量を削減できます。スロット ダイ システムは、制御された連続層を適用し、均一な被覆が必要なフィルム、ウェブ、およびフラット ラミネート操作に役立ちます。スプレーは、特に輪郭のある基材や多孔質基材に、より広いまたはより開いたパターンが必要な場合に適しています。
接着剤のパターンは接合部のデザインと一致している必要があります。カバー範囲が少なすぎると、領域が乾燥して結合が弱くなる可能性があります。多すぎると、オープンタイムが延長され、絞り出しが発生したり、機械が汚染されたり、コストが増加したりする可能性があります。接着剤の量、圧力、温度、基材の状態、圧縮、およびオープンタイムが相互作用して接着性能を決定します。 [1850]
家具やマットレスの製造には、多くの場合、フォーム、布地、木材、複合層の接着が含まれます。スプレー システムは輪郭のある泡や不規則な表面に到達することができ、自動ヘッドは移動する製品全体でパターンを繰り返すことができます。これにより、機器が正しく調整および保守されている場合、手動スプレーに伴うばらつきを減らすことができます。
幅広で平らなフォームシートの場合、接着剤とプロセスが許可する場合は、ローラー貼り付けがよりクリーンな代替手段となる可能性があります。家具の製造では、成形部品にはスプレー、平らな素材にはローラー、選択した縫い目や接合部にはビーズなど、コンポーネントごとに異なる方法を使用できます。選択は、1 つのマシンタイプを優先するのではなく、製品設計と必要な接着強度を反映する必要があります。
包装ラインでは、ケースのシール、カートンの組み立て、製品の位置決めにホットメルトが一般的に使用されます。スプレーまたは渦巻きパターンはより広い領域をカバーでき、ビーズとドットは接着点を正確に接着します。自動検出とタイミングにより、移動するカートンと接着剤の塗布を同期させ、製品が存在しない場合の接着剤の塗布を削減します。
紙やフィルムの加工では、スプレーパターンではなく連続コーティングが必要になる場合があります。このシステムは、ウェブ速度の変化に応じて接着剤のコート重量を安定に保ち、材料の温度または乾燥要件を管理する必要があります。高速ラインの場合、塗布試験ではノズルとウェブ経路の周囲の接着性能と清浄度を評価する必要があります。
接着剤スプレー装置は、自動車の内装のラミネート、断熱材、フィルター媒体、繊維、不織布、製品の組み立てに使用できます。オープンパターンは一部の構造で柔軟性や多孔性を維持できますが、必要なパターンは工学仕様によって異なります。自動化システムでは、センサー、動作制御、複数のノズル、生産データ記録を組み合わせることができます。
各業界には、異なる動作要件があります。自動車用途では、トレーサビリティと再現可能な接着性能が求められる場合があります。フィルターの製造には、メディアのブロックを避けるために慎重な制御が必要な場合があります。繊維用途では、複合材料を望ましくないほど硬くすることなく層を結合するパターンが必要な場合があります。プロトタイプのテストと検証は、日常的な生産の前に不可欠です。
まずは必要な接着性能(剥離強度、せん断強度、熱や湿気に対する耐性、柔軟性、その他の関連基準)から始めます。次に、接着剤メーカーが推奨する塗布温度、粘度範囲、オープンタイム、基材の準備、圧力、硬化または硬化条件を確認します。
ラインは、塗布してから 2 番目の基材と接触するまでの時間のあたりに設計する必要があります。ホットメルトの場合、接着剤は基材が接触したときに濡れてしまうのに十分な溶融状態を維持する必要があり、表面を接触させるには圧縮が重要です。水ベースのシステムの場合、組み立て時間は蒸発と粘着性の発達に依存する場合があります。
スプレー距離、ガン角度、圧力、流量、パターン幅、コンベア速度、トリガータイミングを設定します。過度のスプレーがかからずに、パターンが接合領域をカバーしていることを確認します。セットアップ中にテスト クーポンを使用し、製品に適した方法で結合を検証します。
ベースラインレシピを記録し、重要な設定の許容値を定義します。ノズル交換、接着剤交換、ラインスピード調整、メンテナンス後に再確認してください。製品の形状が変更された場合は、古いレシピが依然として意図した範囲を提供していることを確認してください。
弱い接着は、不十分な接着剤、不十分な濡れ、不正確な温度、冷たいまたは汚染された基材、不十分な圧力、またはオープンタイムの不一致によって生じる可能性があります。糸引きやテールは、温度、ノズル、タイミング、または接着剤の粘度の問題を示している可能性があります。オーバースプレーは、不適切なパターン、過剰な圧力、不適切なスタンドオフ、またはトリガーのタイミング不良を示している可能性があります。
接着剤の生産量を増やすことですべての欠陥を解決できるわけではありません。接着剤が過剰になると、はみ出しや汚染が発生し、硬化時間が長くなり、材料コストが高くなる可能性があります。関連する変数を一度に 1 つずつ変更し、結果を文書化します。問題が解決しない場合は、接着剤の供給元の技術ガイダンスを確認し、機械の供給元に相談してください。
スプレーするとミスト、蒸気、または残留物が発生する可能性があります。必要な制御は接着剤の化学的性質とプロセスによって異なります。米国では、OSHA のスプレー仕上げ規則は可燃性および可燃性物質に対処しており、スプレー ブースをスプレー、蒸気、残留物を閉じ込めて排気するように設計された動力換気構造物として定義しています。また、OSHA は、該当する噴霧エリアに機械的換気を要求し、噴霧中および噴霧後、コーティングされた物品や残留物から蒸気を除去するのに十分な時間作動することを指定しています。 [1720]
水ベースだからといって無害であるとは考えないでください。 OSHA の解釈では、ブースの要件は存在する危険な化学物質によって異なり、水系製品には依然として危険な成分が含まれている可能性があることが示されています。安全データシートを確認し、リスク評価を実施し、プロセスにエンクロージャ、機械的排気、防火、またはその他の制御が必要かどうかを有能な専門家に判断してもらいます。 [1805]
ホットメルト装置は高温高圧で動作します。高温の表面を保護し、安全な停止と減圧についてオペレーターを訓練し、ホース、カップリング、バルブ、継手の摩耗や漏れを検査します。温度制限、圧力解放、洗浄、ロックアウトについては、接着剤および装置のメーカーの要件に従ってください。
スプレーエリアを清潔に保ち、滑ったり、火災や汚染の危険が生じる前に、付着した接着剤を取り除きます。接着剤の安全性情報および地域の要件に従って廃棄物を管理してください。作業者が高温の物質、溶剤の蒸気、予期せぬ圧力放出にさらされる可能性がある即席の洗浄方法は避けてください。
PPE は推測ではなく、危険性評価を通じて選択する必要があります。材質や作業に応じて、これには、管理されたプログラムに基づく目の保護具、耐熱手袋、保護服、または呼吸器保護具が含まれる場合があります。オペレータは、特定の機器の正しい起動、シャットダウン、パージ、クリーニング、および緊急手順を知っておく必要があります。
機械の保護とインターロックは、清掃やメンテナンス中の意図しない動作を防止する必要があります。換気が必要な場合は、適用される基準およびシステムのリスク評価の要求に従って、必要な抽出が利用できない場合には噴霧を続行できないようにプロセスを調整する必要があります。
接着剤の技術データシートと安全データシート、予想消費量、粘度、使用温度、洗浄要件をサプライヤーに提供してください。タンク、ポンプ、ホース、シール、フィルター、ノズルの適合性を確認します。ホットメルトの場合、メルターと加熱された供給システムが必要な出力で安定した温度を維持できることを確認します。
システムがビード、ドット、渦巻き、ウェブ、ブロード スプレーなどの必要なパターンをサポートしているかどうかを確認します。ラインに手動ガン、自動固定ヘッド、往復ユニット、ロボット、または複数の同期アプリケーターが必要かどうかを明確にします。
実際の製品の寸法、間隔、ライン速度、塗布時間を使用して出力を計算します。 1 日あたりの処理能力を見積もる際には、切り替えと清掃の時間を含めてください。公称ポンプ速度が高くても、積載、位置決め、または下流のプレスがボトルネックになる場合、望ましい生産速度は保証されません。
スペアパーツの入手可能性、テクニカル サポート、トレーニング、保証条件、ドキュメント、同様の製品に関するサプライヤーの経験を確認します。代表的な材料と合意された合格基準を使用して、生産トライアルを依頼します。接着剤レベルの低下、ノズルの詰まり、温度の低下、または換気の障害に対して装置がどのように反応するかを確認します。
この表現は曖昧で、接着剤スプレー機、塗料スプレー機、または複合生産ラインを指す場合があります。見積もりを依頼する前に、機器に接着剤、塗料、またはその両方を塗布する必要があるかどうかを指定し、材料と製品の詳細を提供してください。
特に、幅広の接着層またはパターン化された接着層が必要な場合には、このようなことが起こります。平らで広い表面の場合、ローラー コーティングを使用すると、より正確な転写が可能になり、過剰なスプレーを避けることができます。アプリケーションのトライアルを通じて、必要な接着パターン、生産量、接着剤の消費量を比較します。 [1855]
一部のシステムは構成可能ですが、互換性を前提としてはいけません。材料によっては、異なるポンプ、ホース、温度、シール、換気、洗浄手順が必要になる場合があります。各接着剤配合について、機器供給業者から書面による確認を取得してください。
適切なパターンを選択し、製品検出とタイミングトリガーを使用し、ノズルを維持し、圧力、流量、スタンドオフ距離を校正します。指定されたボンドに必要な量だけを塗布してください。過剰な生産は、絞り出し、汚染、およびコストの上昇を引き起こす可能性があります。 [1850]
噴霧塗布ではオーバースプレーが発生する可能性がありますが、その量はノズル、接着剤、パターン、圧力、形状、筐体によって異なります。適切なセットアップとアプリケーションの試用は、それを制御するのに役立ちます。オーバースプレーが許容できない用途の場合、互換性がある場合は、コンタクト ローラーまたはスロット アプリケーションを検討してください。
接着剤の危険性を評価し、必要に応じて適切な換気や囲いを設け、可燃性物質の発火源を管理し、圧力装置を保守し、作業員を訓練します。 OSHA 規則は、屋根付きスプレー仕上げ作業の機械換気と封じ込めに取り組んでいます。適用される管理は、現地の規制と正確な資料によって決まります。 [1720]
製品エンジニアリングおよび接着剤サプライヤーと協力して、剥離、せん断、またはその他の用途固有の方法など、適切なテストを定義します。最悪の場合の材料や形状を含め、意図したライン速度と設定で作成された部品をテストします。目視検査だけでは、接着強度が不十分であることが判明しない場合があります。


