
Просмотров: 289 Автор: 广宇大 Время публикации: 12.10.2026 Происхождение: Сайт


Меню контента
● Что такое машина для окраски распылением клея?
>> Уточнение названия оборудования
>> Как работает распыление клея
>> Подача и кондиционирование клея
>> Насосы, шланги и распылительные головки
>> Конвейер, приспособления и элементы управления
● Типы клеев и требования к ним
>> Клеи на основе растворителей и реактивные клеи
● Распыление по сравнению с другими методами нанесения
>> Когда опрыскивание имеет смысл
>> Напыление по сравнению с нанесением валиком
>> Распыление по сравнению с нанесением шариков или пазов
● Приложения в разных отраслях
>> Производство мебели, пенопласта и матрасов
>> Упаковка и переработка бумаги
>> Автомобильная промышленность, фильтры, текстильная промышленность и промышленная сборка
● Настройка процесса и контроль качества
>> Определите окно залога и приложения
>> Калибровка покрытия и повторяемости
>> Устранение распространенных дефектов
● Безопасность и контроль на рабочем месте
>> Вентиляционные и распылительные шкафы
>> Горячие поверхности, давление и уход
>> Средства индивидуальной защиты и обучение
● Как выбрать машину для распыления клея
>> Оцените пропускную способность, переналадку и обслуживание
>> Что означает «машина для окраски распылением клея»?
>> Подходит ли машина для распыления клея для плоских панелей?
>> Может ли одна машина наносить термоплавкий клей и клей на водной основе?
>> Всегда ли распыление приводит к избыточному распылению?
>> Какие меры безопасности важны?
>> Как я могу проверить качество облигаций?
Словосочетанием «машина для окраски распылением клея» можно обозначать различное оборудование: машину для распыления клея, автоматический распылитель краски или производственную линию, наносящую как клей, так и отделочные материалы на отдельных этапах. В этой статье основное внимание уделяется машинам для распыления клея, а также поясняется, чем они отличаются от покрасочного оборудования и других устройств для нанесения клея. В нем рассматриваются компоненты машин, типы клеев, методы нанесения, управление процессом, безопасность, техническое обслуживание, а также способы выбора оборудования для мебели, упаковки, пенопласта и промышленной сборки.
Успешный процесс распыления клея — это нечто большее, чем просто быстрое нанесение клея. Система должна наносить нужное количество по правильному шаблону, при правильной температуре и давлении, согласовывая при этом открытое время клея со следующим этапом сборки. Когда эти факторы хорошо контролируются, автоматизированная машина может улучшить согласованность, сократить количество ручных операций и поддерживать непрерывное производство.
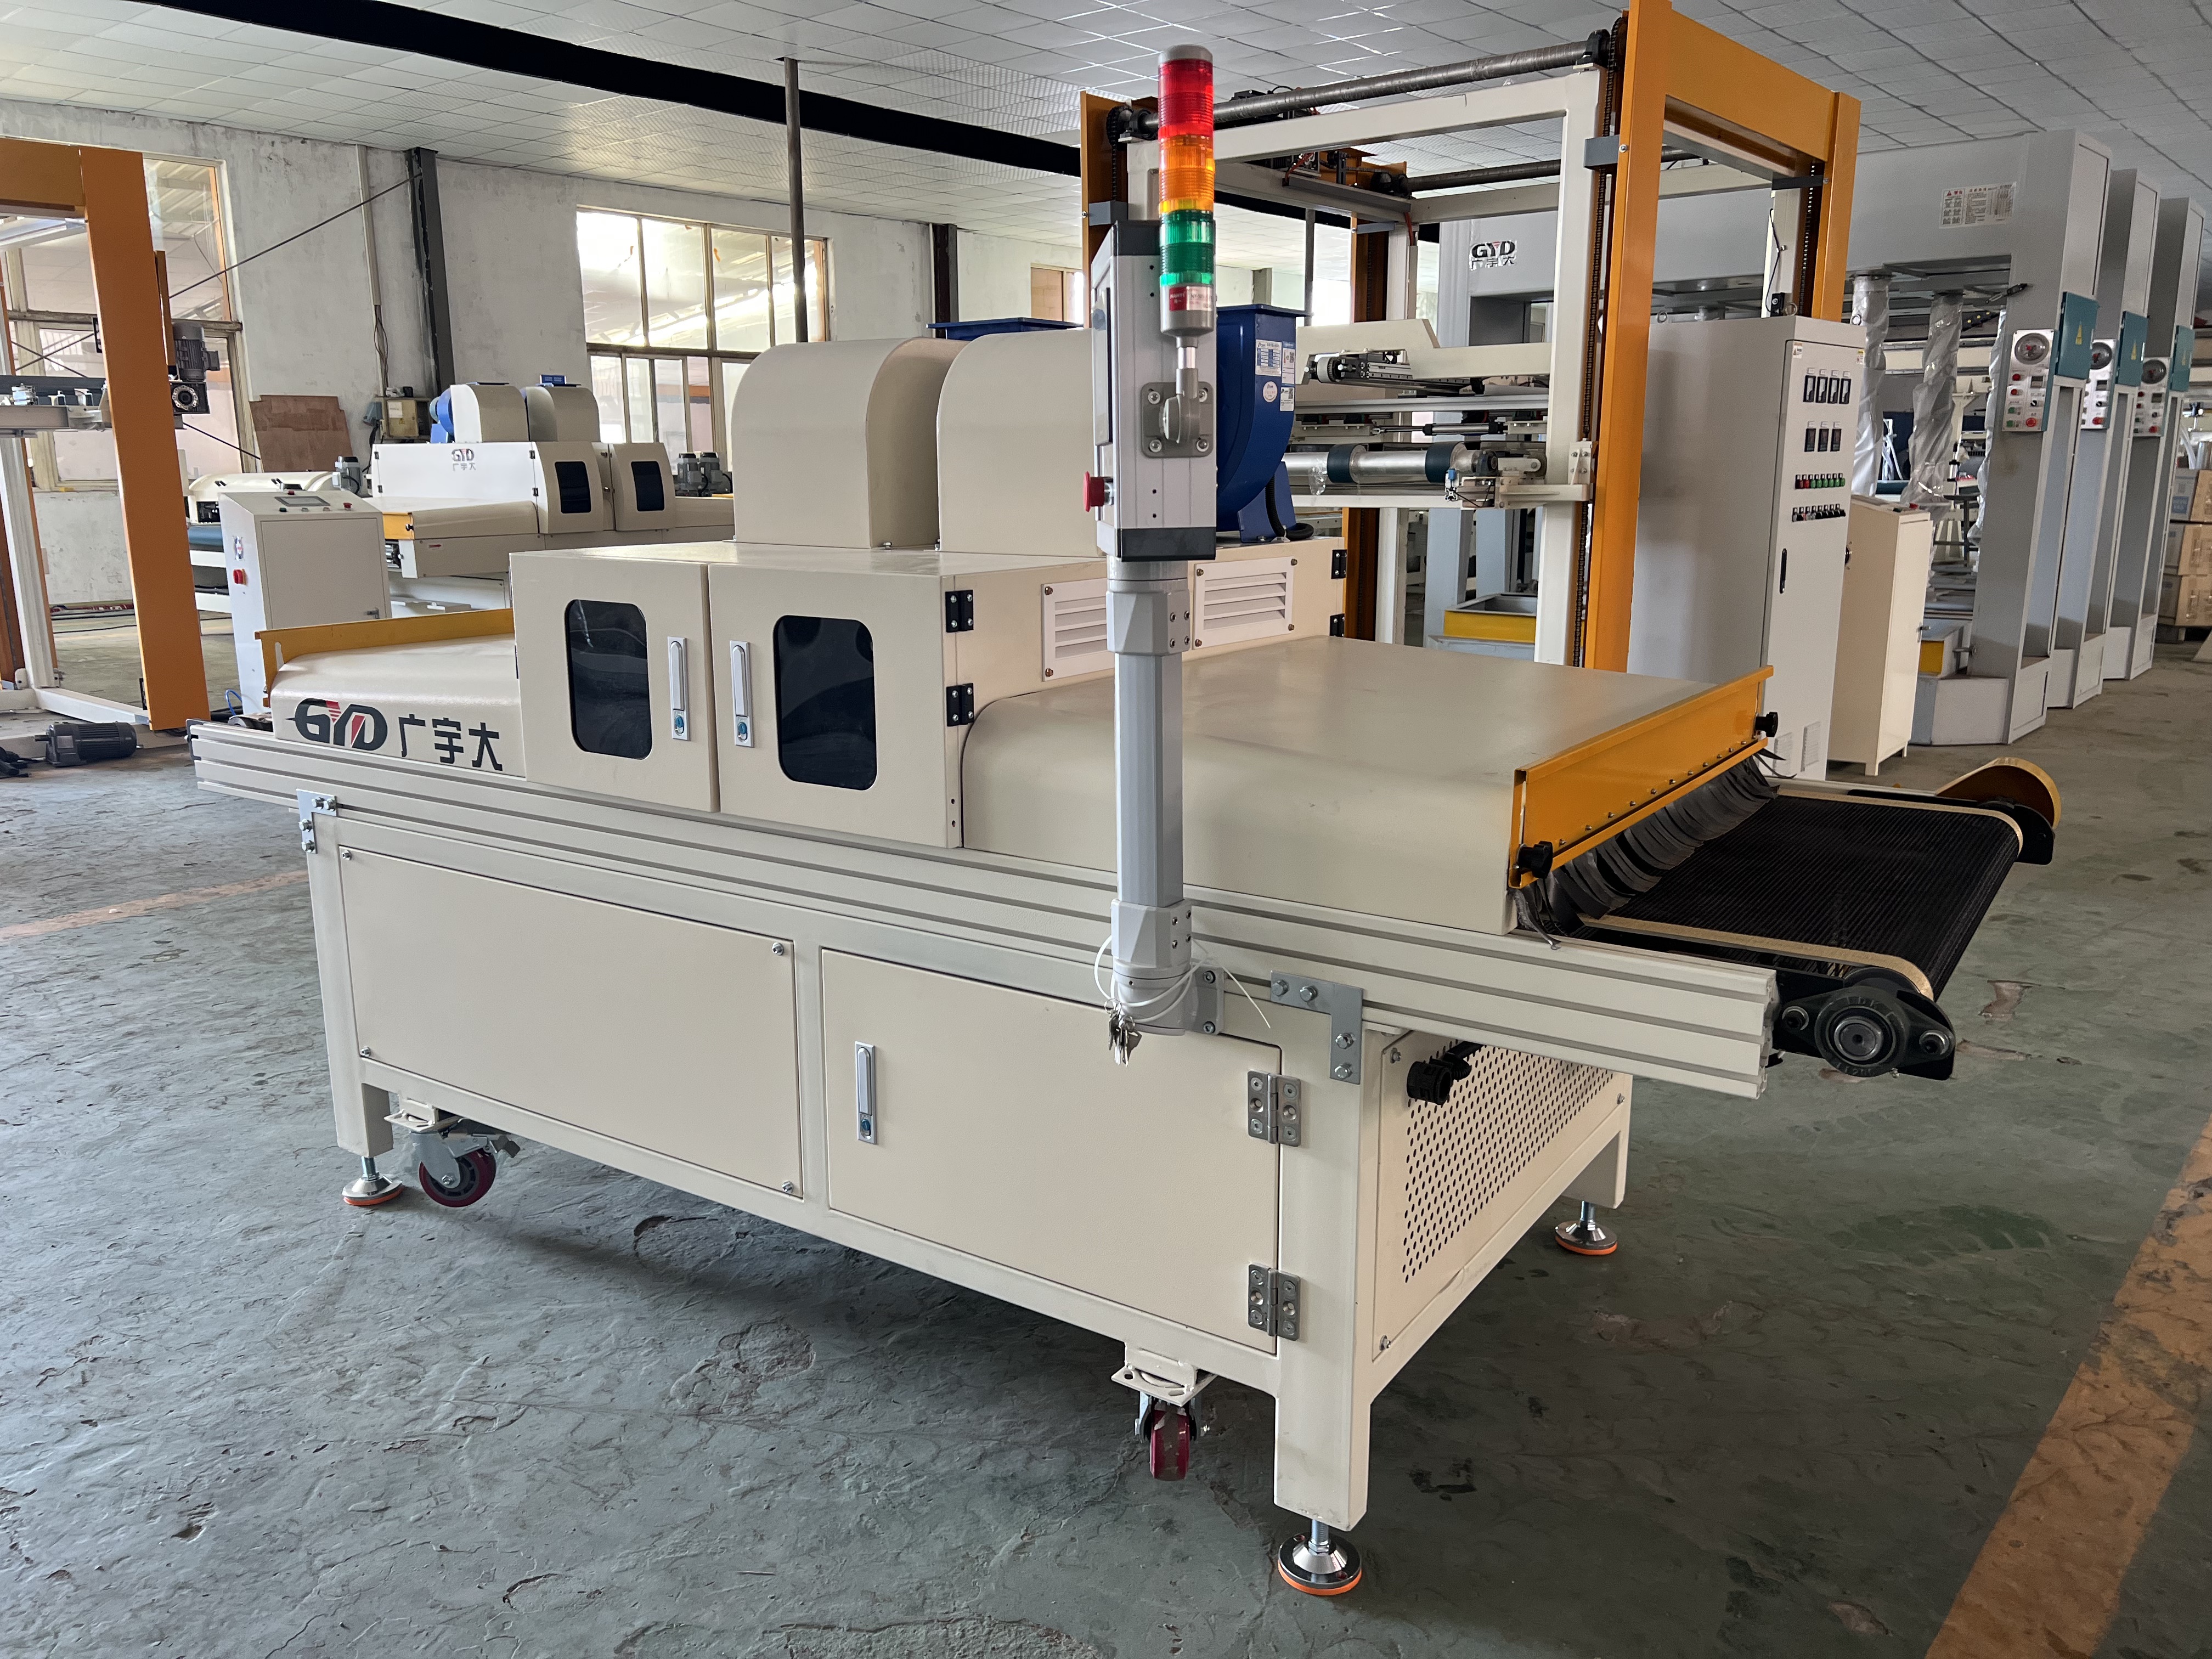
«Машина для окраски распылением клея» не является отдельной стандартизированной категорией оборудования. Покупатели могут использовать его для обозначения системы распыления клея, распылителя, интегрированного с производственной линией, или машины, которая может распылять краску и клей, используя отдельные контуры нанесения. Прежде чем сравнивать поставщиков, определите задачу: будет ли машина наносить клей, краску или и то, и другое?
Машина для распыления клея дозирует клей из блока подачи и подает его через сопло или аппликаторную головку. В зависимости от клея оборудование подачи может включать бак, насос, шланг с подогревом, фильтры, регуляторы давления и один или несколько пистолетов-распылителей. Вместо этого распылитель краски распыляет отделочный материал для создания декоративной или защитной пленки. Хотя обе компании могут использовать распылители и конвейеры, их потребности в обработке жидкостей, очистке, вентиляции и контроле процесса могут существенно различаться.
При нанесении клея-расплава твердый клей нагревают в расплавителе до тех пор, пока он не превратится в перекачиваемую жидкость. Нагретый шланг доставляет его к пистолету, где он осаждается в виде тумана, водоворота, паутины, точечного узора или капли. Горячий расплав склеивается по мере охлаждения и затвердевания, а не за счет испарения растворителя или воды. Материал необходимо наносить и соединять в течение его полезного открытого времени, с достаточным контактом и сжатием для предполагаемого соединения.
Для клеев на водной основе или на основе растворителей насос подает жидкость через аппликатор. Рисунок распыления формируется за счет сопла, давления жидкости, подачи воздуха или другого метода распыления. Подложке может потребоваться выдержка или сушка перед сборкой. Систему, предназначенную для термоклея, нельзя автоматически считать совместимой с клеем на водной основе или на основе растворителя: смачиваемые материалы, контроль температуры, уплотнения, вентиляция и методы очистки должны соответствовать химическому составу клея.
Блок подачи хранит и кондиционирует клей перед нанесением. В системе термоклея обычно используется нагреваемый бак или расплавитель, насос, подогреваемый шланг и нагреваемый аппликатор. Температура должна соответствовать диапазону, указанному производителем клея. Чрезмерное тепло может привести к ухудшению качества клея, тогда как недостаточное тепло может увеличить вязкость и вызвать плохой поток, нестабильное распыление или засорение форсунок. Правильная температура помогает клею смачивать основу; слишком много или слишком мало может создать различные проблемы с приложением. [1850]
Для систем на водной основе и на основе растворителей обычно требуются совместимые резервуары, насосы, фильтры, шланги и уплотнения. Для некоторых составов может потребоваться перемешивание, но только в том случае, если это рекомендовано поставщиком клея. При выборе схемы подачи следует учитывать вязкость, содержание твердых частиц, срок годности и чувствительность к загрязнениям.
Насос обеспечивает стабильную подачу клея при расходе и давлении, требуемом распылительной головкой. Шланг должен быть совместим с клеем и, в случае термоклея, поддерживать указанную температуру нанесения по всей длине. Регулирование и мониторинг давления помогают предотвратить голодание при низком давлении или чрезмерную производительность при высоком давлении.
Распылительная головка определяет, как распределяется клей. Одно сопло может образовывать шарик или узкий веер, а массив может покрывать более широкую площадь. Вихревые головки создают спиральные узоры; Аппликаторы веб-шаблонов могут обеспечить широкий и открытый охват. Выбор рисунка влияет на покрытие, прочность сцепления, использование клея, а также количество избыточного распыления или аэрозольного тумана. В руководстве по нанесению термоклея указано, что распыление полезно для больших площадей покрытия и быстрых линий, в то время как экструзия подходит для нанесения валиков, а покрытие валиком подходит для плоских поверхностей. [1850]
Конвейер перемещает продукцию через зону нанесения с контролируемой скоростью. Крепления обеспечивают устойчивость предметов неправильной формы и равномерно ориентируют поверхности в сторону распылительных головок. Датчики могут обнаруживать наличие продукта и активировать аппликатор только тогда, когда деталь находится на месте, что снижает нежелательное расходование клея между продуктами.
Элементы управления могут включать в себя программируемый логический контроллер, настройки рецептов на сенсорном экране, управление скоростью конвейера, регулировку давления, мониторинг температуры и сигнализацию. Более сложные установки могут синхронизировать несколько головок, движения робота или последующие прессы. В рецепте должны быть записаны настройки, которые существенно влияют на нанесение, включая температуру клея, где это применимо, давление или расход насоса, форму распыления, расстояние до зазора, скорость линии и момент срабатывания.
Клеи-расплавы наносятся в расплавленном состоянии и образуют соединение при остывании. Их используют при упаковке, сборке изделий, текстиле, ламинировании пенопласта, мебели и других производственных операциях. Варианты нанесения включают распыление, экструзию, прокатку и нанесение покрытия с помощью щелевой матрицы; соответствующий выбор зависит от требуемого рисунка и основы. [1850]
Термоклеи для распыления полезны, когда производителям требуется широкое, прерывистое или открытое покрытие. Вихревой или сетчатый рисунок может оставить части подложки открытыми при распределении клея по большой площади склеивания. Это может помочь там, где непрерывная пленка не нужна или может повлиять на гибкость, воздухопроницаемость или ощущение материала. Модель должна быть подтверждена посредством тестирования нанесения и сцепления.
Клеи на водной основе широко распространены в деревообработке, мебели, производстве пенопласта, бумажных изделиях и других подобных областях. Их можно распылять на неровные поверхности или наносить валиком на большие плоские поверхности. Компания SABA Adhesives отмечает, что распыление является гибким решением для неровных поверхностей, тогда как автоматизированные роликовые системы могут обеспечить точное и повторяемое нанесение на плоские поверхности без избыточного распыления. [1855]
Поскольку для образования сцепления многих клеев на водной основе вода должна испаряться, на линии может потребоваться зона выдержки, сушильное оборудование или определенное окно для сборки. Влажность, движение воздуха, впитывающая способность основания и количество нанесенного материала могут влиять на высыхание и склеивание. Разработайте процесс вместе с поставщиком клея, а не копируйте настройки с линии термоклея.
Клеи на основе растворителей могут обладать особыми эксплуатационными или технологическими характеристиками, но их пары и аэрозольный туман требуют тщательной оценки. Оборудование, корпус, вытяжка, контроль воспламенения и обработка отходов должны выбираться с учетом фактического материала и условий рабочего места. Стандартная установка распыления не является автоматически безопасной для легковоспламеняющихся составов.
Реактивные клеи, включая некоторые полиуретановые системы, могут предъявлять особые требования к влажности, смешиванию, жизнеспособности или очистке. Двухкомпонентные материалы требуют точного дозирования и смешивания. Перед покупкой машины предоставьте поставщику оборудования точную информацию о клее и паспорт безопасности, а также привлеките соответствующих специалистов по безопасности на предприятии.
Распыление может быть эффективным для неровных поверхностей, трехмерных форм, открытых структур, широкого покрытия и изделий, в которых контактные ролики не могут достичь каждой области склеивания. Его также можно интегрировать с роботизированным или возвратно-поступательным движением для применения повторяющихся рисунков на производственной скорости. В руководстве по использованию термоклея описывается, что распыление полезно для больших площадей покрытия и высоких скоростей линии. [1850]
Нанесение распылением не всегда является наиболее экономичным вариантом для плоских панелей. Распыление может привести к образованию избыточного распыления, переносимого по воздуху материала и необходимости очистки. Если продукту требуется тонкая равномерная пленка на плоской поверхности, более контролируемый перенос может обеспечить валковая машина для нанесения покрытия или система щелевой матрицы. При выборе следует руководствоваться рекомендациями по применению поставщика клея.
Рулонное покрытие обеспечивает физический контакт с плоской подложкой и может обеспечить равномерный слой с ограниченным избыточным распылением. Он часто подходит для плоских больших поверхностей, таких как листы пенопласта. Нанесение распылением обеспечивает большую гибкость при работе с нестандартными формами, но может быть более трудоемким, если выполнять его вручную. SABA описывает эти различия и отмечает, что автоматизированные валики могут обеспечить повторяемость нанесения клея, а распыление полезно для неровных поверхностей. [1855]
Компромисс заключается не просто в том, что «распыление быстрое, а валик медленный». Это зависит от покрытия, состава продуктов, скорости линии, стоимости материала, метода загрузки, времени очистки и характеристик склеивания. Завод, производящий множество изделий различной формы, может оценить гибкость распыления. При крупносерийном производстве плоских панелей приоритетом может стать повторяемость контактного покрытия и эффективность переноса.
Аппликатор с шариками или линиями наносит клей только там, где этого требует шов. Это может снизить расход на запечатывание, сборку или склеивание кромок картонных коробок. Системы со щелевыми матрицами наносят контролируемый непрерывный слой, что полезно для пленок, полотен и операций плоского ламинирования, требующих равномерного покрытия. Распыление предпочтительнее, когда требуется более широкий или более открытый рисунок, особенно на контурных или пористых основах.
Рисунок клея должен соответствовать дизайну шва. Слишком малое покрытие может привести к засухе и слабым связям. Слишком большое количество может увеличить время работы, вызвать выдавливание, загрязнение оборудования или увеличение стоимости. Количество клея, давление, температура, состояние основы, сжатие и открытое время влияют на качество склеивания. [1850]
Производство мебели и матрасов часто предполагает склеивание слоев пенопласта, ткани, дерева и композита. Системы распыления могут достигать контурных пенопластов или неровных поверхностей, а автоматизированные головки могут повторять рисунок на движущемся продукте. Это может уменьшить изменчивость, связанную с ручным распылением, если оборудование правильно отрегулировано и обслуживается.
Для широких плоских листов пенопласта нанесение валиком может быть более чистой альтернативой, если это позволяют клей и процесс. В производстве мебели могут использоваться разные методы для разных комплектующих: напыление для фасонных деталей, валики для плоской заготовки и бисер для выбранных швов или соединений. Выбор должен отражать конструкцию продукта и требуемую прочность соединения, а не предпочтение одного типа машины.
На упаковочных линиях обычно используется термоклей для запечатывания коробок, сборки коробок и позиционирования продукта. Распыленные или вихревые узоры могут покрывать большие площади, а шарики и точки наносят клей точно в места смыкания. Автоматическое обнаружение и синхронизация помогают синхронизировать нанесение клея с движущимися коробками и сократить нанесение клея при отсутствии продукта.
Переработка бумаги и пленки может потребовать нанесения сплошного покрытия, а не распыления. Система должна поддерживать стабильную массу клеевого слоя при изменении скорости полотна и управлять температурой материала или требованиями к сушке. На высокоскоростных линиях в ходе испытаний необходимо оценить качество склеивания и чистоту вокруг сопел и пути полотна.
Оборудование для распыления клея можно использовать для ламинирования салона автомобиля, изоляции, фильтрующих материалов, текстиля, нетканых материалов и сборки изделий. Открытые узоры могут сохранить гибкость или пористость в некоторых конструкциях, но требуемый узор зависит от технических условий. Автоматизированные системы могут сочетать в себе датчики, управление движением, несколько сопел и регистрацию производственных данных.
Каждая отрасль предъявляет различные эксплуатационные требования. Приложения в автомобильной промышленности могут требовать отслеживаемости и повторяемости характеристик соединения. Производство фильтров может потребовать тщательного контроля, чтобы избежать блокирования среды. Для текстильных изделий может потребоваться рисунок, который соединяет слои, не делая композит нежелательно жестким. Испытание и проверка прототипа необходимы перед повседневным производством.
Начните с требуемых характеристик склеивания: прочности на отслаивание, прочности на сдвиг, устойчивости к теплу или влаге, гибкости или другого соответствующего критерия. Затем определите рекомендуемую производителем клея температуру нанесения, диапазон вязкости, время схватывания, подготовку основы, давление, а также условия отверждения или отверждения.
Линия должна быть рассчитана примерно на время между нанесением и контактом со второй подложкой. В случае термоклея клей должен оставаться достаточно расплавленным для смачивания при соприкосновении подложек, а сжатие важно для обеспечения контакта поверхностей. Для систем на водной основе окно сборки может зависеть от испарения и развития клейкости.
Установите расстояние распыления, угол распыления, давление, расход, ширину факела, скорость конвейера и время срабатывания триггера. Убедитесь, что рисунок покрывает область склеивания без чрезмерного распыления. Используйте тестовые купоны во время настройки, а затем проверьте облигации методом, подходящим для продукта.
Запишите базовый рецепт и определите допуски для важных настроек. Повторную проверку после замены насадки, замены клея, регулировки скорости линии или технического обслуживания. Если геометрия продукта изменится, убедитесь, что старый рецепт по-прежнему обеспечивает требуемое покрытие.
Слабые соединения могут быть результатом недостаточного количества клея, плохого смачивания, неправильной температуры, холодного или загрязненного основания, недостаточного давления или несоответствия времени схватывания. Натянутые нити или хвосты могут указывать на проблемы с температурой, соплом, временем или вязкостью клея. Избыточное распыление может указывать на неподходящий рисунок, чрезмерное давление, неправильное зазор или плохой момент срабатывания триггера.
Не устраняйте все дефекты, увеличивая расход клея. Чрезмерное количество клея может привести к выдавливанию, загрязнению, увеличению времени схватывания и увеличению затрат на материалы. Изменяйте по одной соответствующей переменной за раз и документируйте результат. В случае постоянных проблем ознакомьтесь с техническим руководством поставщика клея и обратитесь к поставщику оборудования.
Распыление может привести к образованию тумана, пара или остатков. Необходимые меры контроля зависят от химического состава клея и процесса. В Соединенных Штатах правила окраски распылением OSHA касаются легковоспламеняющихся и горючих материалов и определяют покрасочную камеру как конструкцию с принудительной вентиляцией, предназначенную для удержания брызг, паров и остатков и направления их в выхлоп. OSHA также требует механической вентиляции для соответствующих зон распыления и указывает, что она должна работать во время распыления и достаточно долго после него, чтобы удалить пары из покрытых изделий и остатков. [1720]
Не думайте, что на водной основе – значит безвредно. Интерпретация OSHA указывает на то, что требования к стенду зависят от присутствия опасных химикатов, а продукты, переносимые водой, все равно могут содержать опасные компоненты. Просмотрите паспорт безопасности, проведите оценку рисков и попросите компетентных специалистов определить, требует ли процесс ограждения, механической вытяжки, противопожарной защиты или других средств контроля. [1805]
Термоплавкое оборудование работает при повышенных температурах и давлениях. Защищайте горячие поверхности, обучайте операторов безопасному останову и сбросу давления, а также проверяйте шланги, муфты, клапаны и фитинги на предмет износа или утечек. Следуйте требованиям производителей клея и оборудования в отношении температурных ограничений, сброса давления, очистки и блокировки.
Содержите зону распыления в чистоте и удаляйте остатки клея, прежде чем они станут опасными для скольжения, возгорания или загрязнения. Утилизируйте отходы в соответствии с информацией о безопасности клея и местными требованиями. Избегайте импровизированных методов очистки, которые могут подвергнуть рабочих воздействию горячего материала, паров растворителей или неожиданному сбросу давления.
СИЗ следует выбирать на основе оценки опасности, а не на основе догадок. В зависимости от материала и задачи сюда могут входить средства защиты глаз, термостойкие перчатки, защитная одежда или средства защиты органов дыхания в рамках управляемой программы. Операторы должны знать правильные процедуры запуска, остановки, продувки, очистки и аварийные процедуры для конкретного оборудования.
Ограждения и блокировки машины должны предотвращать непреднамеренное срабатывание во время чистки или технического обслуживания. Если требуется вентиляция, процесс должен быть организован таким образом, чтобы распыление не могло продолжаться, если недоступна необходимая экстракция, как того требуют применимые стандарты и оценка риска системы.
Предоставьте поставщику технические данные и паспорта безопасности клея, ожидаемый расход, вязкость, рабочую температуру и требования к очистке. Убедитесь в совместимости резервуаров, насосов, шлангов, уплотнений, фильтров и насадок. При использовании клея-расплава убедитесь, что расплавитель и нагретая система подачи могут поддерживать стабильную температуру на требуемой мощности.
Спросите, поддерживает ли система требуемый рисунок, включая шарики, точки, вихри, паутину или широкую струю. Уточните, нужен ли линии ручной пистолет, автоматическая фиксированная головка, поршневой блок, робот или несколько синхронизированных аппликаторов.
Рассчитайте производительность, используя реальные размеры продукта, расстояние, скорость линии и время нанесения. При оценке дневной производительности учитывайте время переналадки и очистки. Высокая номинальная производительность насоса не гарантирует желаемую производительность, если загрузка, позиционирование или последующее прессование становятся узким местом.
Ознакомьтесь с наличием запасных частей, технической поддержкой, обучением, условиями гарантии, документацией и опытом поставщиков с аналогичными продуктами. Попросите провести производственное испытание с использованием репрезентативных материалов и согласованных критериев приемки. Проверьте, как оборудование реагирует на низкий уровень клея, закупорку сопел, потерю температуры или неисправности вентиляции.
Эта фраза неоднозначна и может относиться к машине для распыления клея, краскопульту или комбинированной производственной линии. Укажите, должно ли оборудование наносить клей, краску или и то, и другое, а также предоставьте подробную информацию о материале и продукте, прежде чем запрашивать расценки.
Это возможно, особенно когда требуется широкий или узорчатый клеевой слой. На плоских больших поверхностях нанесение валиком может обеспечить более точный перенос и избежать избыточного распыления. Сравните требуемый рисунок склейки, производительность и расход клея с помощью испытаний по нанесению. [1855]
Некоторые системы могут быть настраиваемыми, но никогда не следует предполагать совместимость. Для материалов могут потребоваться разные насосы, шланги, температура, уплотнения, вентиляция и процедуры очистки. Получите письменное подтверждение от поставщика оборудования для каждого состава клея.
Выбирайте правильную схему, используйте обнаружение продукта и срабатывание по времени, обслуживайте форсунки и калибруйте давление, расход и расстояние зазора. Применяйте только то количество, которое необходимо для указанной облигации. Чрезмерное производство может привести к вытеснению, загрязнению и увеличению затрат. [1850]
При распылении может возникнуть избыточное распыление, но его количество зависит от сопла, клея, рисунка, давления, геометрии и корпуса. Хорошая настройка и испытания приложений могут помочь контролировать ситуацию. В тех случаях, когда избыточное распыление недопустимо, рассмотрите возможность применения контактного ролика или паза, если это возможно.
Оцените опасность клея, при необходимости обеспечьте соответствующую вентиляцию или ограждение, контролируйте источники возгорания легковоспламеняющихся материалов, обслуживайте оборудование, работающее под давлением, и обучайте рабочих. Правила OSHA касаются механической вентиляции и изоляции закрытых операций окраски распылением; местные правила и конкретный материал определяют применимые меры контроля. [1720]
Совместно с разработчиком продукта и поставщиком клея определите подходящий метод испытания, например, на отслаивание, сдвиг или другой метод, специфичный для конкретного применения. Испытательные детали, изготовленные при заданной скорости линии и настройках, включая материалы и геометрию для наихудших случаев. Визуальный осмотр не может выявить недостаточную прочность соединения.


