
दृश्य: 289 लेखक: 广宇大 प्रकाशन समय: 2026-10-12 उत्पत्ति: साइट


सामग्री मेनू
● ग्लू स्प्रे पेंटिंग मशीन क्या है?
>> चिपकने वाला छिड़काव कैसे काम करता है
>> चिपकने वाली आपूर्ति और कंडीशनिंग
>> कन्वेयर, फिक्स्चर, और नियंत्रण
● चिपकने वाले प्रकार और उनकी आवश्यकताएँ
>> गर्म-पिघलने वाले चिपकने वाले
>> विलायक-आधारित और प्रतिक्रियाशील चिपकने वाले
● स्प्रे बनाम अन्य अनुप्रयोग विधियाँ
>> रोलर कोटिंग की तुलना में छिड़काव
>> मनका या स्लॉट अनुप्रयोग के साथ तुलना में छिड़काव
>> फर्नीचर, फोम और गद्दे निर्माण
>> पैकेजिंग और कागज़ परिवर्तित करना
>> ऑटोमोटिव, फिल्टर, कपड़ा और औद्योगिक असेंबली
● प्रक्रिया सेटअप और गुणवत्ता नियंत्रण
>> बांड और एप्लिकेशन विंडो को परिभाषित करें
>> कवरेज और दोहराव को कैलिब्रेट करें
>> सामान्य दोषों का निवारण करें
● सुरक्षा और कार्यस्थल नियंत्रण
>> गर्म सतहें, दबाव और हाउसकीपिंग
>> व्यक्तिगत सुरक्षा उपकरण और प्रशिक्षण
>> मशीन को चिपकने वाले से मिलाएं
>> थ्रूपुट, चेंजओवर और सेवा का मूल्यांकन करें
● अक्सर पूछे जाने वाले प्रश्नों
>> 'गोंद स्प्रे पेंटिंग मशीन' का क्या मतलब है?
>> क्या गोंद स्प्रे मशीन फ्लैट पैनलों के लिए उपयुक्त है?
>> क्या एक मशीन गर्म-पिघल और पानी-आधारित गोंद लगा सकती है?
>> मैं चिपकने वाले अपशिष्ट को कैसे कम करूँ?
>> क्या छिड़काव से हमेशा ओवरस्प्रे बनता है?
>> कौन से सुरक्षा उपाय महत्वपूर्ण हैं?
>> मैं बांड की गुणवत्ता कैसे सत्यापित कर सकता हूँ?
वाक्यांश 'गोंद स्प्रे पेंटिंग मशीन' विभिन्न उपकरणों का वर्णन कर सकता है: एक चिपकने वाली स्प्रे मशीन, एक स्वचालित पेंट स्प्रेयर, या एक उत्पादन लाइन जो गोंद और परिष्करण सामग्री दोनों को अलग-अलग चरणों में लागू करती है। यह लेख चिपकने वाली स्प्रे मशीनों पर ध्यान केंद्रित करता है, जबकि यह स्पष्ट करता है कि वे पेंट उपकरण और अन्य गोंद एप्लिकेटर से कैसे भिन्न हैं। इसमें मशीन के घटक, चिपकने वाले प्रकार, अनुप्रयोग के तरीके, प्रक्रिया नियंत्रण, सुरक्षा, रखरखाव और फर्नीचर, पैकेजिंग, फोम और औद्योगिक असेंबली के लिए उपकरण का चयन कैसे करें शामिल हैं।
एक सफल गोंद स्प्रे प्रक्रिया चिपकने वाले को शीघ्रता से लगाने से कहीं अधिक है। सिस्टम को चिपकने वाले के खुले समय को अगले असेंबली चरण से मेल करते हुए, सही पैटर्न में, सही तापमान और दबाव पर सही मात्रा जमा करने की आवश्यकता होती है। जब इन कारकों को अच्छी तरह से नियंत्रित किया जाता है, तो एक स्वचालित मशीन स्थिरता में सुधार कर सकती है, मैन्युअल हैंडलिंग को कम कर सकती है और निरंतर उत्पादन का समर्थन कर सकती है।
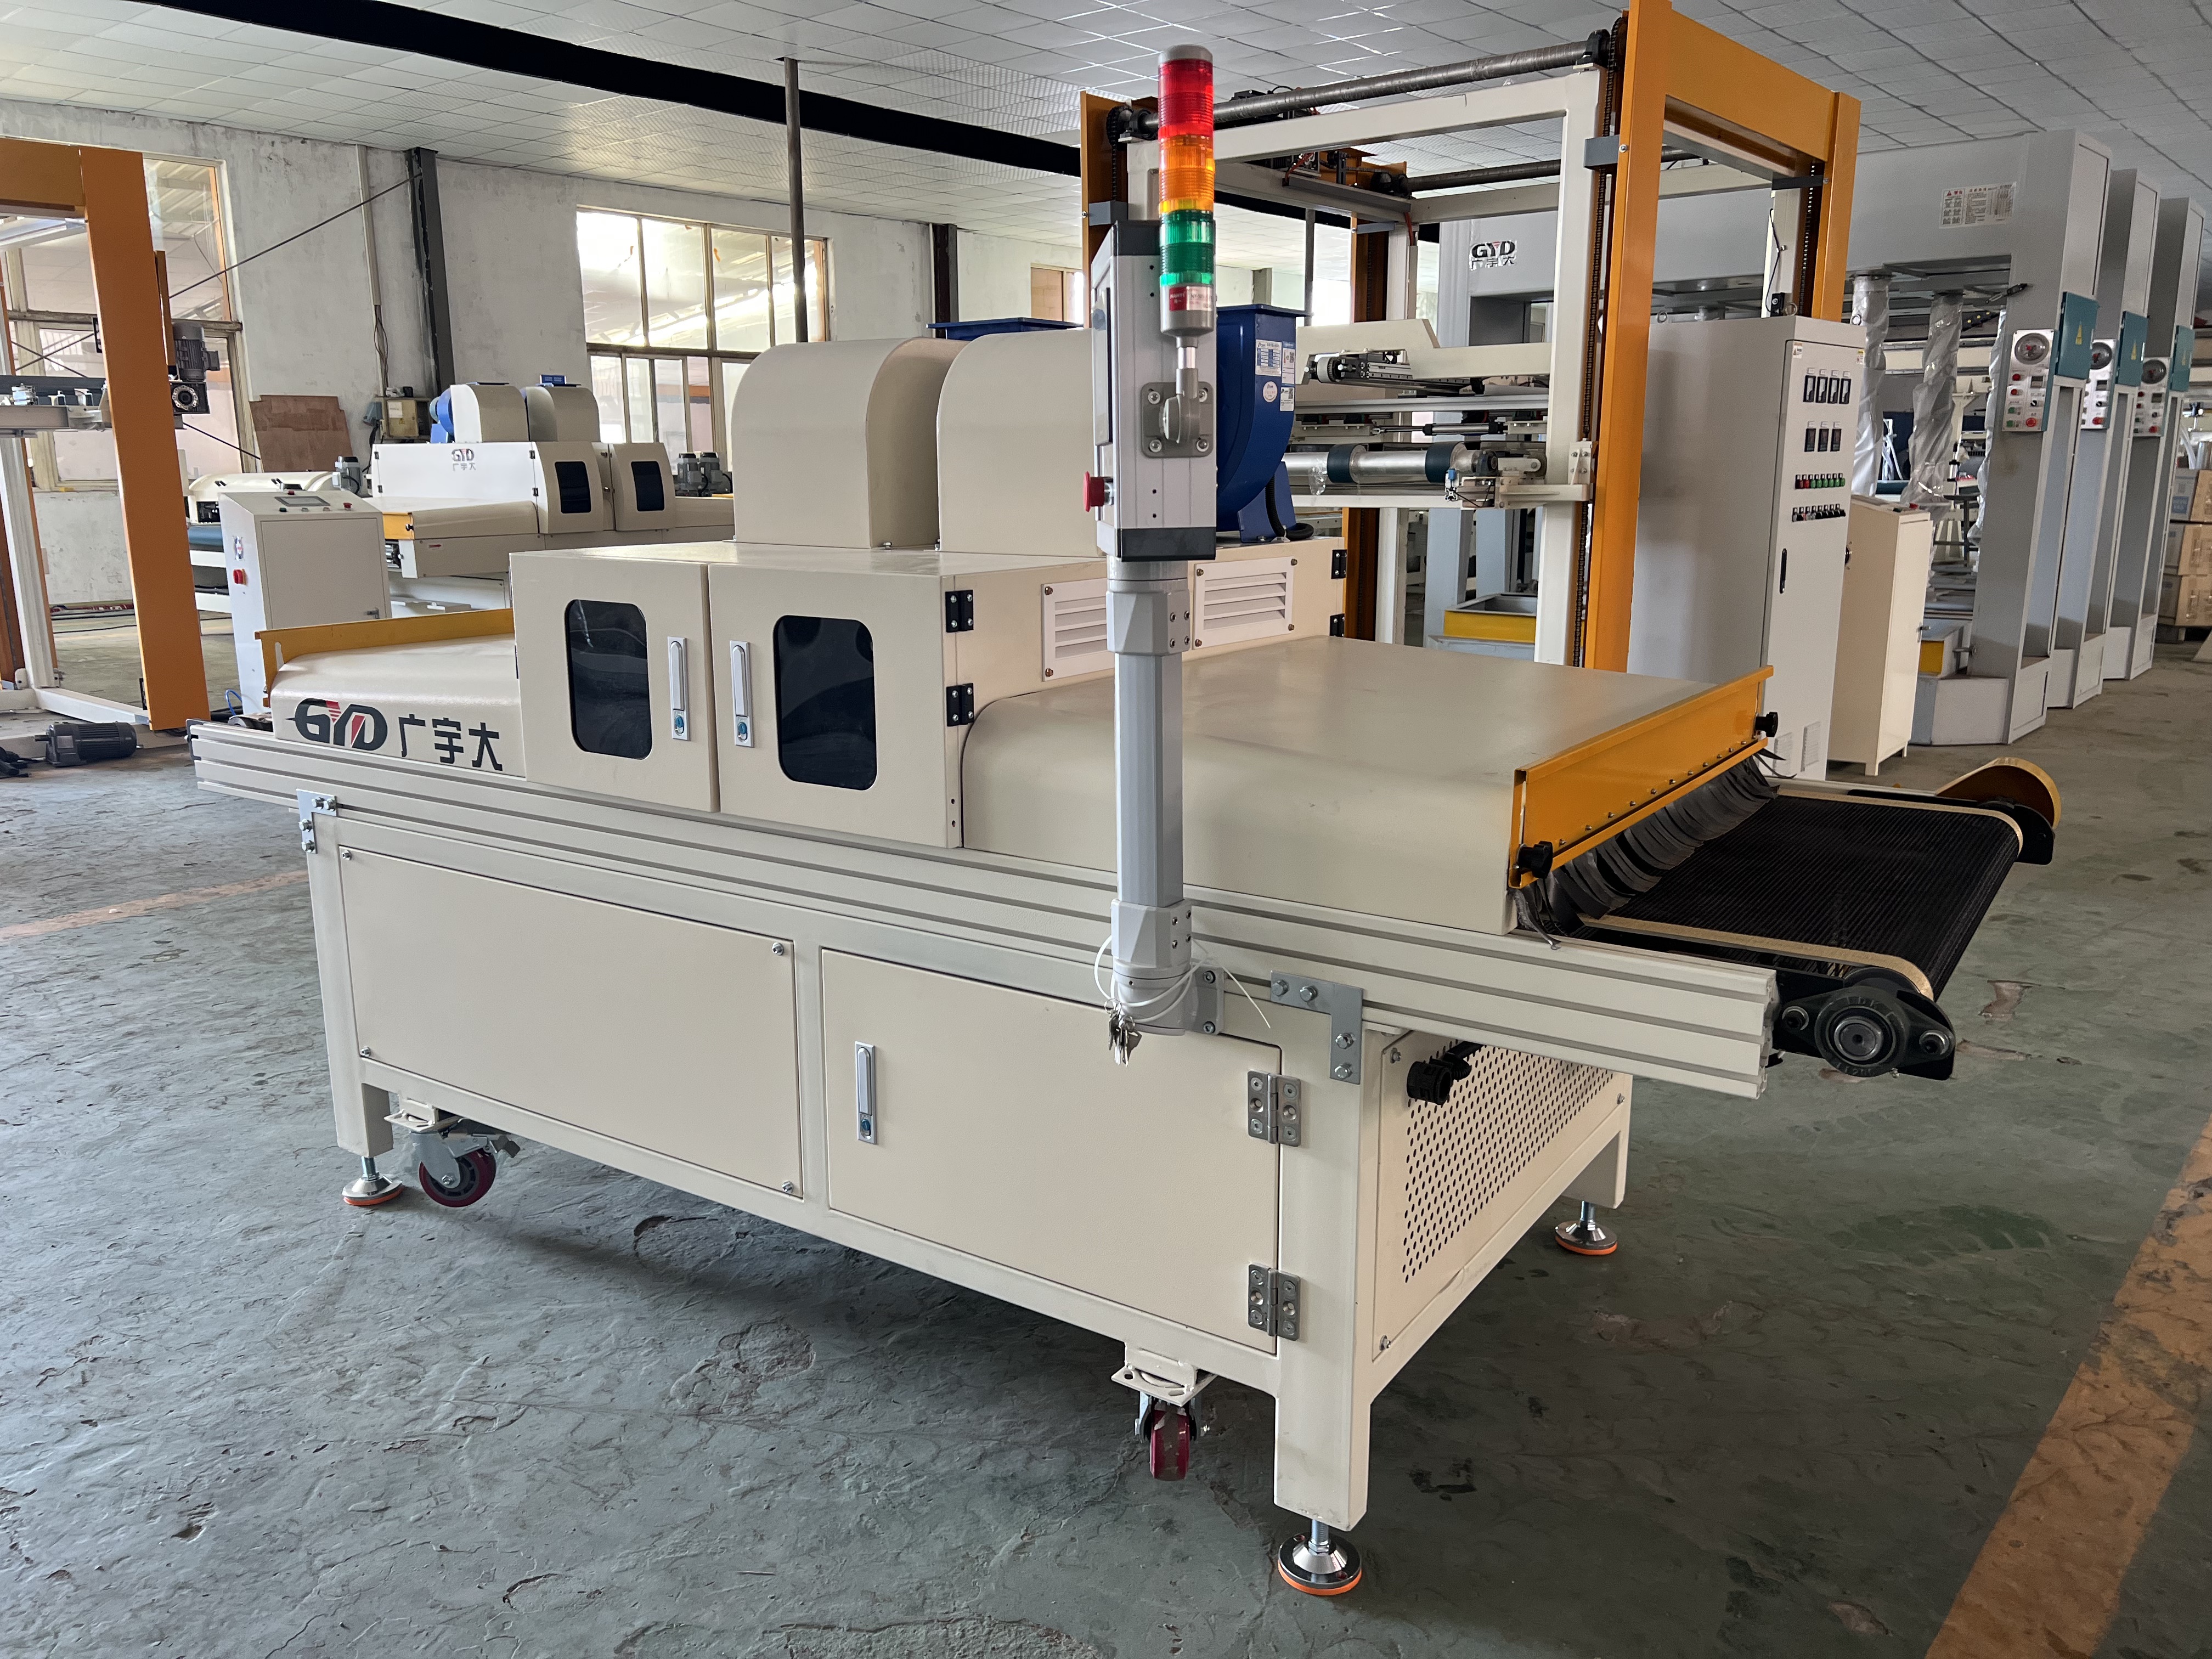
'ग्लू स्प्रे पेंटिंग मशीन' एक एकल मानकीकृत उपकरण श्रेणी नहीं है। खरीदार इसका उपयोग एक चिपकने वाली छिड़काव प्रणाली, एक उत्पादन लाइन के साथ एकीकृत एक स्प्रे एप्लिकेटर, या एक मशीन के लिए कर सकते हैं जो अलग-अलग एप्लिकेशन सर्किट का उपयोग करके पेंट और गोंद स्प्रे कर सकती है। आपूर्तिकर्ताओं की तुलना करने से पहले, कार्य को परिभाषित करें: क्या मशीन चिपकने वाला, पेंट, या दोनों लगाएगी?
एक चिपकने वाली स्प्रे मशीन एक आपूर्ति इकाई से गोंद को मीटर करती है और इसे नोजल या एप्लिकेटर हेड के माध्यम से वितरित करती है। चिपकने वाले पदार्थ के आधार पर, आपूर्ति उपकरण में एक टैंक, पंप, गर्म नली, फिल्टर, दबाव नियंत्रण और एक या अधिक स्प्रे बंदूकें शामिल हो सकती हैं। इसके बजाय एक पेंट स्प्रे मशीन एक सजावटी या सुरक्षात्मक फिल्म बनाने के लिए परिष्करण सामग्री का परमाणुकरण करती है। हालाँकि दोनों स्प्रे गन और कन्वेयर का उपयोग कर सकते हैं, लेकिन उनकी तरल पदार्थ प्रबंधन, सफाई, वेंटिलेशन और प्रक्रिया-नियंत्रण की ज़रूरतें काफी भिन्न हो सकती हैं।
गर्म-पिघल अनुप्रयोगों के लिए, ठोस चिपकने वाले पदार्थ को मेल्टर में तब तक गर्म किया जाता है जब तक कि यह पंप करने योग्य तरल न बन जाए। एक गर्म नली इसे बंदूक तक ले जाती है, जो इसे धुंध, भंवर, वेब, डॉट पैटर्न या मनके के रूप में जमा करती है। गर्म पिघला हुआ पदार्थ किसी विलायक या पानी के वाष्पीकरण के बजाय ठंडा होने और जमने पर जुड़ जाता है। इच्छित बंधन के लिए पर्याप्त संपर्क और संपीड़न के साथ, सामग्री को उसके उपयोगी खुले समय के भीतर लागू और जोड़ा जाना चाहिए।
पानी-आधारित या विलायक-आधारित चिपकने के लिए, एक पंप एप्लिकेटर के माध्यम से तरल भेजता है। स्प्रे पैटर्न नोजल, द्रव दबाव, वायु सहायता, या किसी अन्य परमाणुकरण विधि द्वारा बनता है। सब्सट्रेट को असेंबली से पहले फ्लैश-ऑफ़ या सुखाने की आवश्यकता हो सकती है। गर्म पिघल के लिए डिज़ाइन की गई प्रणाली को स्वचालित रूप से जलजनित या विलायक-जनित गोंद के साथ संगत नहीं माना जा सकता है: गीली सामग्री, तापमान नियंत्रण, सील, वेंटिलेशन और सफाई के तरीकों को चिपकने वाले रसायन विज्ञान के अनुरूप होना चाहिए।
आपूर्ति इकाई लगाने से पहले चिपकने वाले को संग्रहीत और व्यवस्थित करती है। एक गर्म-पिघल प्रणाली आम तौर पर एक गर्म टैंक या मेल्टर, पंप, गर्म नली और गर्म एप्लिकेटर का उपयोग करती है। तापमान को चिपकने वाले निर्माता की निर्दिष्ट सीमा का पालन करना चाहिए। अत्यधिक गर्मी चिपकने वाले पदार्थ को ख़राब कर सकती है, जबकि अपर्याप्त गर्मी चिपचिपाहट बढ़ा सकती है और खराब प्रवाह, असंगत स्प्रे या प्रतिबंधित नोजल का कारण बन सकती है। सही तापमान चिपकने वाले को सब्सट्रेट को गीला करने में मदद करता है; बहुत अधिक या बहुत कम विभिन्न अनुप्रयोग समस्याएँ पैदा कर सकता है। [1850]
जल-आधारित और विलायक-आधारित प्रणालियों के लिए आमतौर पर संगत टैंक, पंप, फिल्टर, होसेस और सील की आवश्यकता होती है। कुछ फॉर्मूलेशन के लिए आंदोलन आवश्यक हो सकता है, लेकिन केवल तभी जब चिपकने वाले आपूर्तिकर्ता द्वारा अनुशंसित किया जाता है। आपूर्ति व्यवस्था का चयन करते समय चिपचिपाहट, ठोस सामग्री, पॉट जीवन और संदूषण के प्रति संवेदनशीलता सभी पर विचार किया जाना चाहिए।
पंप स्प्रे हेड द्वारा आवश्यक प्रवाह और दबाव पर एक स्थिर चिपकने वाली आपूर्ति प्रदान करता है। नली को चिपकने वाले पदार्थ के साथ संगत होना चाहिए और, गर्म पिघलने के लिए, इसकी लंबाई के साथ निर्दिष्ट अनुप्रयोग तापमान को बनाए रखना चाहिए। दबाव विनियमन और निगरानी कम दबाव पर भुखमरी या उच्च दबाव पर अत्यधिक उत्पादन को रोकने में मदद करती है।
स्प्रे हेड यह निर्धारित करता है कि चिपकने वाला कैसे वितरित किया जाता है। एक एकल नोजल एक मनका या संकीर्ण पंखा उत्पन्न कर सकता है, जबकि एक सरणी एक व्यापक क्षेत्र को कवर कर सकती है। घुमावदार सिर सर्पिल पैटर्न बनाते हैं; वेब-पैटर्न एप्लिकेटर व्यापक, खुली कवरेज दे सकते हैं। पैटर्न का चयन कवरेज, बंधन शक्ति, चिपकने वाले उपयोग और ओवरस्प्रे या वायुजनित धुंध की मात्रा को प्रभावित करता है। हॉट-मेल्ट एप्लिकेशन मार्गदर्शन बड़े कवरेज क्षेत्रों और तेज़ लाइनों के लिए छिड़काव को उपयोगी मानता है, जबकि एक्सट्रूज़न बीड प्लेसमेंट के लिए उपयुक्त है और रोल कोटिंग सपाट सतहों के लिए उपयुक्त है। [1850]
एक कन्वेयर नियंत्रित गति से उत्पादों को अनुप्रयोग क्षेत्र के माध्यम से ले जाता है। फिक्स्चर अनियमित वस्तुओं को स्थिर रखते हैं और सतहों को लगातार स्प्रे हेड्स की ओर उन्मुख रखते हैं। सेंसर उत्पाद की उपस्थिति का पता लगा सकते हैं और एप्लिकेटर को तभी ट्रिगर कर सकते हैं जब कोई हिस्सा स्थिति में हो, जिससे उत्पादों के बीच अवांछित गोंद उत्पादन कम हो जाता है।
नियंत्रणों में एक प्रोग्रामयोग्य तर्क नियंत्रक, टचस्क्रीन रेसिपी सेटिंग्स, कन्वेयर-गति नियंत्रण, दबाव विनियमन, तापमान निगरानी और अलार्म शामिल हो सकते हैं। अधिक जटिल इंस्टॉलेशन कई हेड्स, रोबोट मूवमेंट्स या डाउनस्ट्रीम प्रेस को सिंक्रोनाइज़ कर सकते हैं। एक रेसिपी में उन सेटिंग्स को रिकॉर्ड करना चाहिए जो अनुप्रयोग को भौतिक रूप से प्रभावित करती हैं, जिसमें चिपकने वाला तापमान जहां लागू हो, पंप दबाव या प्रवाह, स्प्रे पैटर्न, स्टैंड-ऑफ दूरी, लाइन गति और ट्रिगर टाइमिंग शामिल है।
गर्म-पिघले चिपकने वाले पदार्थ पिघली हुई अवस्था में लगाए जाते हैं और ठंडा होने पर एक बंधन बनाते हैं। इनका उपयोग पैकेजिंग, उत्पाद असेंबली, कपड़ा, फोम लेमिनेशन, फर्नीचर और अन्य विनिर्माण कार्यों में किया जाता है। अनुप्रयोग विकल्पों में छिड़काव, एक्सट्रूज़न, रोलिंग और स्लॉट-डाई कोटिंग शामिल हैं; उचित विकल्प आवश्यक पैटर्न और सब्सट्रेट पर निर्भर करता है। [1850]
स्प्रे-ग्रेड हॉट मेल्ट तब उपयोगी होते हैं जब निर्माताओं को व्यापक, असंतत या खुले-पैटर्न कवरेज की आवश्यकता होती है। एक भंवर या वेब पैटर्न एक बड़े बॉन्डिंग क्षेत्र पर चिपकने वाला वितरित करते समय सब्सट्रेट के कुछ हिस्सों को उजागर कर सकता है। इससे वहां मदद मिल सकती है जहां निरंतर फिल्म अनावश्यक होगी या लचीलेपन, सांस लेने की क्षमता या भौतिक अनुभव को प्रभावित कर सकती है। आवेदन और बांड परीक्षण के माध्यम से पैटर्न की पुष्टि की जानी चाहिए।
जल-आधारित चिपकने वाले लकड़ी के काम, फर्नीचर, फोम निर्माण, कागज उत्पादों और संबंधित अनुप्रयोगों में आम हैं। उन्हें अनियमित सतहों पर स्प्रे किया जा सकता है या रोलर्स के साथ बड़ी, सपाट सतहों पर लगाया जा सकता है। SABA एडहेसिव्स का कहना है कि छिड़काव अनियमित सब्सट्रेट्स के लिए लचीला है, जबकि स्वचालित रोलर सिस्टम ओवरस्प्रे के बिना सपाट सतहों पर सटीक, दोहराए जाने योग्य अनुप्रयोग प्रदान कर सकते हैं। [1855]
क्योंकि कई जल-आधारित चिपकने वाले पदार्थों के लिए बंधन विकसित करने के लिए पानी को वाष्पित होना चाहिए, लाइन को फ्लैश-ऑफ ज़ोन, सुखाने वाले उपकरण, या एक परिभाषित असेंबली विंडो की आवश्यकता हो सकती है। आर्द्रता, वायु संचलन, सब्सट्रेट अवशोषण, और लागू मात्रा सुखाने और बंधन को प्रभावित कर सकती है। हॉट-मेल्ट लाइन से सेटिंग्स कॉपी करने के बजाय चिपकने वाले आपूर्तिकर्ता के साथ प्रक्रिया विकसित करें।
विलायक-आधारित चिपकने वाले विशेष प्रदर्शन या प्रसंस्करण विशेषताओं की पेशकश कर सकते हैं, लेकिन उनके वाष्प और स्प्रे मिस्ट को सावधानीपूर्वक मूल्यांकन की आवश्यकता होती है। उपकरण, बाड़े, निकास, इग्निशन नियंत्रण और अपशिष्ट प्रबंधन का चयन वास्तविक सामग्री और कार्यस्थल की स्थितियों के अनुसार किया जाना चाहिए। एक ज्वलनशील फॉर्मूलेशन के लिए एक मानक स्प्रे सेटअप स्वचालित रूप से सुरक्षित नहीं है।
कुछ पॉलीयुरेथेन प्रणालियों सहित प्रतिक्रियाशील चिपकने वाले पदार्थों में विशिष्ट नमी, मिश्रण, पॉट-लाइफ या सफाई की आवश्यकताएं हो सकती हैं। दो-घटक सामग्रियों को सटीक अनुपात और मिश्रण की आवश्यकता होती है। मशीन खरीदने से पहले, उपकरण आपूर्तिकर्ता को सटीक चिपकने वाली जानकारी और सुरक्षा डेटा शीट प्रदान करें, और उचित सुविधा सुरक्षा पेशेवरों को शामिल करें।
छिड़काव अनियमित सतहों, त्रि-आयामी आकृतियों, खुली संरचनाओं, व्यापक कवरेज और उन उत्पादों के लिए प्रभावी हो सकता है जहां संपर्क रोलर्स प्रत्येक बंधन क्षेत्र तक नहीं पहुंच सकते हैं। उत्पादन गति पर दोहराए जाने वाले पैटर्न को लागू करने के लिए इसे रोबोटिक या पारस्परिक गति के साथ भी एकीकृत किया जा सकता है। हॉट-मेल्ट मार्गदर्शन बड़े कवरेज क्षेत्रों और तेज़ लाइन गति के लिए छिड़काव को उपयोगी बताता है। [1850]
फ्लैट पैनलों के लिए स्प्रे लगाना हमेशा सबसे किफायती विकल्प नहीं होता है। परमाणुकरण से ओवरस्प्रे, वायुजनित सामग्री और सफाई की आवश्यकताएं पैदा हो सकती हैं। यदि किसी उत्पाद को सपाट सतह पर पतली, एक समान फिल्म की आवश्यकता होती है, तो रोलर कोटर या स्लॉट-डाई सिस्टम अधिक नियंत्रित स्थानांतरण प्रदान कर सकता है। चिपकने वाले आपूर्तिकर्ता के आवेदन मार्गदर्शन को विकल्प की जानकारी देनी चाहिए।
रोल कोटिंग एक सपाट सब्सट्रेट के साथ भौतिक संपर्क बनाती है और सीमित ओवरस्प्रे के साथ एक समान परत प्रदान कर सकती है। यह अक्सर फोम शीट जैसी सपाट, बड़ी सतहों के लिए उपयुक्त होता है। स्प्रे अनुप्रयोग अनियमित आकृतियों के लिए अधिक लचीलापन प्रदान करता है लेकिन मैन्युअल रूप से किए जाने पर अधिक श्रम-गहन हो सकता है। SABA इन भेदों का वर्णन करता है और नोट करता है कि स्वचालित रोलर्स चिपकने वाले अनुप्रयोग को दोहराने योग्य बना सकते हैं, जबकि छिड़काव अनियमित सब्सट्रेट्स के लिए उपयोगी है। [1855]
समझौता केवल 'स्प्रे तेज़ है, रोलर धीमा है' नहीं है। यह कवरेज, उत्पाद मिश्रण, लाइन गति, सामग्री लागत, लोडिंग विधि, सफाई समय और बांड विनिर्देश पर निर्भर करता है। कई अलग-अलग आकार के उत्पाद बनाने वाली फ़ैक्टरी स्प्रे लचीलेपन को महत्व दे सकती है। एक उच्च-मात्रा वाला फ्लैट-पैनल ऑपरेशन संपर्क कोटिंग की पुनरावृत्ति और स्थानांतरण दक्षता को प्राथमिकता दे सकता है।
एक बीड या लाइन एप्लिकेटर केवल वहीं चिपकने वाला जमा करता है जहां जोड़ को इसकी आवश्यकता होती है। इससे कार्टन सीलिंग, असेंबली या एज बॉन्डिंग में खपत कम हो सकती है। स्लॉट-डाई सिस्टम एक नियंत्रित निरंतर परत लागू करते हैं, जो फिल्मों, वेब और फ्लैट लैमिनेटिंग संचालन के लिए उपयोगी होते हैं जिनके लिए समान कवरेज की आवश्यकता होती है। जब व्यापक या अधिक खुले पैटर्न की आवश्यकता होती है, विशेष रूप से समोच्च या छिद्रपूर्ण सब्सट्रेट्स पर, स्प्रे बेहतर होता है।
चिपकने वाला पैटर्न संयुक्त डिजाइन से मेल खाना चाहिए। बहुत कम कवरेज शुष्क क्षेत्रों और कमजोर बंधनों को छोड़ सकता है। बहुत अधिक खुले समय को बढ़ा सकता है, निचोड़ का कारण बन सकता है, मशीनरी को दूषित कर सकता है, या लागत बढ़ा सकता है। चिपकने वाली मात्रा, दबाव, तापमान, सब्सट्रेट की स्थिति, संपीड़न और खुला समय बांड प्रदर्शन को निर्धारित करने के लिए परस्पर क्रिया करते हैं। [1850]
फर्नीचर और गद्दे के उत्पादन में अक्सर बॉन्डिंग फोम, कपड़े, लकड़ी और मिश्रित परतें शामिल होती हैं। स्प्रे सिस्टम समोच्च फोम या अनियमित सतहों तक पहुंच सकते हैं, और स्वचालित हेड एक चलते हुए उत्पाद में एक पैटर्न दोहरा सकते हैं। जब उपकरण को सही ढंग से समायोजित और रखरखाव किया जाता है तो यह हाथ से छिड़काव से जुड़ी परिवर्तनशीलता को कम कर सकता है।
चौड़ी, सपाट फोम शीट के लिए, रोलर अनुप्रयोग एक क्लीनर विकल्प हो सकता है जहां चिपकने वाला और प्रक्रिया इसकी अनुमति देती है। फर्नीचर उत्पादन में विभिन्न घटकों के लिए अलग-अलग तरीकों का उपयोग किया जा सकता है: आकार वाले हिस्सों के लिए स्प्रे, फ्लैट स्टॉक के लिए रोलर्स, और चयनित सीम या जोड़ों के लिए मोती। चयन में एक मशीन प्रकार की प्राथमिकता के बजाय उत्पाद डिजाइन और आवश्यक बॉन्ड ताकत को प्रतिबिंबित करना चाहिए।
पैकेजिंग लाइनें आमतौर पर केस सीलिंग, कार्टन असेंबली और उत्पाद स्थिति के लिए गर्म पिघल का उपयोग करती हैं। स्प्रे या घुमाव पैटर्न बड़े क्षेत्रों को कवर कर सकते हैं, जबकि मोती और बिंदु समापन बिंदुओं पर सटीक रूप से गोंद पहुंचाते हैं। स्वचालित पहचान और समय निर्धारण चलती डिब्बों के साथ चिपकने वाले जमाव को सिंक्रनाइज़ करने में मदद करता है और कोई उत्पाद मौजूद नहीं होने पर गोंद के अनुप्रयोग को कम करता है।
कागज और फिल्म परिवर्तित करने के लिए स्प्रे पैटर्न के बजाय निरंतर कोटिंग की आवश्यकता हो सकती है। सिस्टम को वेब गति में परिवर्तन के अनुसार चिपकने वाले कोट के वजन को स्थिर रखना चाहिए और सामग्री के तापमान या सुखाने की आवश्यकताओं का प्रबंधन करना चाहिए। हाई-स्पीड लाइनों के लिए, एप्लिकेशन परीक्षणों को नोजल और वेब पथ के आसपास बॉन्ड प्रदर्शन और सफाई का आकलन करना चाहिए।
चिपकने वाले स्प्रे उपकरण का उपयोग ऑटोमोटिव इंटीरियर लेमिनेशन, इन्सुलेशन, फिल्टर मीडिया, कपड़ा, नॉनवुवेन और उत्पाद असेंबली के लिए किया जा सकता है। खुले पैटर्न कुछ निर्माणों में लचीलेपन या सरंध्रता को संरक्षित कर सकते हैं, लेकिन आवश्यक पैटर्न इंजीनियरिंग विनिर्देश पर निर्भर करता है। स्वचालित सिस्टम सेंसर, गति नियंत्रण, एकाधिक नोजल और उत्पादन डेटा रिकॉर्डिंग को जोड़ सकते हैं।
प्रत्येक उद्योग अलग-अलग परिचालन आवश्यकताएँ लाता है। ऑटोमोटिव एप्लिकेशन ट्रैसेबिलिटी और दोहराए जाने योग्य बांड प्रदर्शन की मांग कर सकते हैं। मीडिया को अवरुद्ध करने से बचने के लिए फ़िल्टर उत्पादन को सावधानीपूर्वक नियंत्रण की आवश्यकता हो सकती है। कपड़ा अनुप्रयोगों के लिए ऐसे पैटर्न की आवश्यकता हो सकती है जो समग्र को अवांछनीय रूप से कठोर बनाए बिना परतों को जोड़ता है। नियमित उत्पादन से पहले प्रोटोटाइप परीक्षण और सत्यापन आवश्यक है।
आवश्यक बॉन्ड प्रदर्शन से प्रारंभ करें: छीलने की ताकत, कतरनी ताकत, गर्मी या नमी का प्रतिरोध, लचीलापन, या कोई अन्य प्रासंगिक मानदंड। फिर चिपकने वाले निर्माता के अनुशंसित अनुप्रयोग तापमान, चिपचिपाहट सीमा, खुले समय, सब्सट्रेट की तैयारी, दबाव और इलाज या निर्धारित स्थितियों की पहचान करें।
अनुप्रयोग और दूसरे सब्सट्रेट के संपर्क के बीच के समय के आसपास एक रेखा डिज़ाइन की जानी चाहिए। गर्म पिघल के लिए, जब सब्सट्रेट मिलते हैं तो चिपकने वाला गीला होने के लिए पर्याप्त रूप से पिघला हुआ रहना चाहिए, और सतहों को संपर्क में लाने के लिए संपीड़न महत्वपूर्ण है। जल-आधारित प्रणालियों के लिए, असेंबली विंडो वाष्पीकरण और कील विकास पर निर्भर हो सकती है।
स्प्रे दूरी, गन कोण, दबाव, प्रवाह, पैटर्न चौड़ाई, कन्वेयर गति और ट्रिगर समय निर्धारित करें। पुष्टि करें कि पैटर्न अत्यधिक ओवरस्प्रे के बिना बॉन्डिंग क्षेत्र को कवर करता है। सेटअप के दौरान परीक्षण कूपन का उपयोग करें, फिर उत्पाद के लिए उपयुक्त विधि से बांड सत्यापित करें।
एक आधारभूत नुस्खा रिकॉर्ड करें और महत्वपूर्ण सेटिंग्स के लिए सहनशीलता को परिभाषित करें। नोजल प्रतिस्थापन, चिपकने वाला परिवर्तन, लाइन-गति समायोजन, या रखरखाव के बाद दोबारा जांच करें। यदि उत्पाद की ज्यामिति बदलती है, तो पुष्टि करें कि पुराना नुस्खा अभी भी इच्छित कवरेज प्रदान करता है।
कमजोर बंधन अपर्याप्त चिपकने, खराब गीलापन, गलत तापमान, ठंडा या दूषित सब्सट्रेट, अपर्याप्त दबाव, या खुले समय के बेमेल के परिणामस्वरूप हो सकते हैं। स्ट्रिंग या पूंछ तापमान, नोजल, समय, या चिपकने वाला-चिपचिपापन मुद्दों की ओर इशारा कर सकते हैं। ओवरस्प्रे एक अनुपयुक्त पैटर्न, अत्यधिक दबाव, गलत स्टैंड-ऑफ या खराब ट्रिगर टाइमिंग का संकेत दे सकता है।
चिपकने वाला आउटपुट बढ़ाकर हर दोष का समाधान न करें। अत्यधिक चिपकने से सिकुड़न, संदूषण, लंबे समय तक निर्धारित समय और उच्च सामग्री लागत पैदा हो सकती है। एक समय में एक प्रासंगिक चर बदलें और परिणाम का दस्तावेजीकरण करें। लगातार समस्याओं के लिए, चिपकने वाले आपूर्तिकर्ता के तकनीकी मार्गदर्शन की समीक्षा करें और मशीन प्रदाता को शामिल करें।
छिड़काव से धुंध, वाष्प या अवशेष उत्पन्न हो सकते हैं। आवश्यक नियंत्रण चिपकने वाले रसायन विज्ञान और प्रक्रिया पर निर्भर करते हैं। संयुक्त राज्य अमेरिका में, OSHA के स्प्रे-फ़िनिशिंग नियम ज्वलनशील और दहनशील सामग्रियों को संबोधित करते हैं और स्प्रे बूथ को एक पावर-हवादार संरचना के रूप में परिभाषित करते हैं जो स्प्रे, वाष्प और अवशेषों को सीमित करने और उन्हें निकास के लिए निर्देशित करने के लिए डिज़ाइन किया गया है। ओएसएचए को लागू छिड़काव क्षेत्रों के लिए यांत्रिक वेंटिलेशन की भी आवश्यकता होती है और यह निर्दिष्ट करता है कि यह छिड़काव के दौरान और उसके बाद लेपित वस्तुओं और अवशेषों से वाष्प को साफ करने के लिए पर्याप्त समय तक काम करता है। [1720]
यह मत समझिए कि जल-आधारित का मतलब ख़तरा-मुक्त है। ओएसएचए की व्याख्या से संकेत मिलता है कि बूथ की आवश्यकताएं मौजूद खतरनाक रसायनों पर निर्भर करती हैं, और जलजनित उत्पादों में अभी भी खतरनाक घटक हो सकते हैं। सुरक्षा डेटा शीट की समीक्षा करें, जोखिम मूल्यांकन करें और सक्षम पेशेवरों से यह निर्धारित कराएं कि प्रक्रिया के लिए एक बाड़े, यांत्रिक निकास, अग्नि सुरक्षा या अन्य नियंत्रण की आवश्यकता है या नहीं। [1805]
गर्म-पिघल उपकरण ऊंचे तापमान और दबाव पर काम करते हैं। गर्म सतहों की रक्षा करें, ट्रेन ऑपरेटरों को सुरक्षित शटडाउन और डिप्रेसुराइजेशन पर रखें, और नली, कपलिंग, वाल्व और फिटिंग में टूट-फूट या रिसाव का निरीक्षण करें। तापमान सीमा, दबाव राहत, सफाई और तालाबंदी के लिए चिपकने वाले और उपकरण निर्माताओं की आवश्यकताओं का पालन करें।
स्प्रे क्षेत्र को साफ रखें और फिसलन, आग या संदूषण का खतरा बनने से पहले चिपकने वाले जमाव को हटा दें। चिपकने वाले पदार्थ की सुरक्षा जानकारी और स्थानीय आवश्यकताओं के अनुसार कचरे का प्रबंधन करें। तात्कालिक सफाई विधियों से बचें जो श्रमिकों को गर्म सामग्री, विलायक वाष्प, या अप्रत्याशित दबाव रिलीज के संपर्क में ला सकती हैं।
पीपीई का चयन जोखिम मूल्यांकन के माध्यम से किया जाना चाहिए, अनुमान के आधार पर नहीं। सामग्री और कार्य के आधार पर, इसमें एक प्रबंधित कार्यक्रम के तहत आंखों की सुरक्षा, गर्मी प्रतिरोधी दस्ताने, सुरक्षात्मक कपड़े या श्वसन सुरक्षा शामिल हो सकती है। ऑपरेटरों को विशिष्ट उपकरण के लिए सही स्टार्टअप, शटडाउन, पर्ज, सफाई और आपातकालीन प्रक्रियाओं को जानना चाहिए।
मशीन की सुरक्षा और इंटरलॉक को सफाई या रखरखाव के दौरान अनपेक्षित संचालन को रोकना चाहिए। जहां वेंटिलेशन की आवश्यकता होती है, वहां प्रक्रिया को व्यवस्थित किया जाना चाहिए ताकि लागू मानकों और सिस्टम के जोखिम मूल्यांकन के अनुसार आवश्यक निष्कर्षण अनुपलब्ध होने पर छिड़काव आगे न बढ़ सके।
आपूर्तिकर्ता को एडहेसिव की तकनीकी और सुरक्षा डेटा शीट, अपेक्षित खपत, चिपचिपाहट, ऑपरेटिंग तापमान और सफाई आवश्यकताओं के बारे में जानकारी प्रदान करें। टैंक, पंप, होसेस, सील, फिल्टर और नोजल की अनुकूलता की पुष्टि करें। गर्म पिघल के लिए, सत्यापित करें कि पिघलने वाला और गर्म वितरण प्रणाली आवश्यक आउटपुट पर स्थिर तापमान बनाए रख सकती है।
पूछें कि क्या सिस्टम आवश्यक पैटर्न का समर्थन करता है, जिसमें बीड, डॉट, ज़ुल्फ़, वेब या ब्रॉड स्प्रे शामिल हैं। स्पष्ट करें कि क्या लाइन को मैनुअल गन, स्वचालित फिक्स्ड हेड, रिसीप्रोकेटिंग यूनिट, रोबोट, या मल्टीपल सिंक्रोनाइज़्ड एप्लिकेटर की आवश्यकता है।
वास्तविक उत्पाद आयाम, रिक्ति, लाइन गति और अनुप्रयोग समय का उपयोग करके आउटपुट की गणना करें। दैनिक क्षमता का अनुमान लगाते समय बदलाव और सफाई का समय शामिल करें। यदि लोडिंग, पोजिशनिंग, या डाउनस्ट्रीम प्रेसिंग बाधा बन जाती है तो उच्च नाममात्र पंप दर वांछित उत्पादन दर की गारंटी नहीं देती है।
समान उत्पादों के साथ स्पेयर पार्ट्स की उपलब्धता, तकनीकी सहायता, प्रशिक्षण, वारंटी शर्तें, दस्तावेज़ीकरण और आपूर्तिकर्ता अनुभव की समीक्षा करें। प्रतिनिधि सामग्रियों और सहमत स्वीकृति मानदंडों का उपयोग करके उत्पादन परीक्षण के लिए पूछें। जांचें कि उपकरण कम चिपकने वाले स्तर, अवरुद्ध नोजल, तापमान में कमी, या वेंटिलेशन दोषों पर कैसे प्रतिक्रिया करता है।
यह वाक्यांश अस्पष्ट है और एक चिपकने वाली स्प्रे मशीन, एक पेंट स्प्रेयर, या एक संयुक्त उत्पादन लाइन को संदर्भित कर सकता है। निर्दिष्ट करें कि क्या उपकरण पर गोंद, पेंट या दोनों लगाना चाहिए, और कोटेशन का अनुरोध करने से पहले सामग्री और उत्पाद के बारे में विवरण प्रदान करें।
यह हो सकता है, खासकर जब एक चौड़ी या पैटर्न वाली चिपकने वाली परत की आवश्यकता होती है। सपाट, बड़ी सतहों के लिए, रोलर कोटिंग अधिक सटीक स्थानांतरण प्रदान कर सकती है और ओवरस्प्रे से बच सकती है। अनुप्रयोग परीक्षणों के माध्यम से आवश्यक बॉन्ड पैटर्न, आउटपुट और चिपकने वाली खपत की तुलना करें। [1855]
कुछ सिस्टम कॉन्फ़िगर करने योग्य हो सकते हैं, लेकिन अनुकूलता की कल्पना कभी नहीं की जानी चाहिए। सामग्रियों को अलग-अलग पंप, होसेस, तापमान, सील, वेंटिलेशन और सफाई प्रक्रियाओं की आवश्यकता हो सकती है। प्रत्येक चिपकने वाले फॉर्मूलेशन के लिए उपकरण आपूर्तिकर्ता से लिखित पुष्टि प्राप्त करें।
सही पैटर्न चुनें, उत्पाद पहचान और समयबद्ध ट्रिगरिंग का उपयोग करें, नोजल बनाए रखें, और दबाव, प्रवाह और स्टैंड-ऑफ दूरी को कैलिब्रेट करें। निर्दिष्ट बांड के लिए आवश्यक मात्रा ही लागू करें। अत्यधिक उत्पादन से निचोड़, संदूषण और उच्च लागत हो सकती है। [1850]
परमाणुकृत अनुप्रयोग ओवरस्प्रे बना सकता है, लेकिन मात्रा नोजल, चिपकने वाला, पैटर्न, दबाव, ज्यामिति और बाड़े पर निर्भर करती है। अच्छा सेटअप और एप्लिकेशन परीक्षण इसे नियंत्रित करने में मदद कर सकते हैं। उन अनुप्रयोगों के लिए जहां ओवरस्प्रे अस्वीकार्य है, यदि संगत हो तो संपर्क रोलर या स्लॉट एप्लिकेशन पर विचार करें।
चिपकने वाले के खतरों का आकलन करें, जहां आवश्यक हो, उचित वेंटिलेशन या घेरा प्रदान करें, ज्वलनशील सामग्रियों के लिए इग्निशन स्रोतों को नियंत्रित करें, दबाव उपकरण बनाए रखें और श्रमिकों को प्रशिक्षित करें। ओएसएचए नियम कवर किए गए स्प्रे-फिनिशिंग कार्यों के लिए यांत्रिक वेंटिलेशन और रोकथाम को संबोधित करते हैं; स्थानीय नियम और सटीक सामग्री लागू नियंत्रण निर्धारित करते हैं। [1720]
उत्पाद इंजीनियरिंग और चिपकने वाले आपूर्तिकर्ता, जैसे छीलना, कतरनी, या किसी अन्य अनुप्रयोग-विशिष्ट विधि के साथ एक उपयुक्त परीक्षण को परिभाषित करें। सबसे खराब स्थिति वाली सामग्री और ज्यामिति सहित इच्छित लाइन गति और सेटिंग्स पर बनाए गए हिस्सों का परीक्षण करें। अकेले दृश्य निरीक्षण से अपर्याप्त बंधन शक्ति का पता नहीं चल सकता है।


