
Aufrufe: 289 Autor: 广宇大 Veröffentlichungszeit: 12.10.2026 Herkunft: Website


Inhaltsmenü
● Was ist eine Leimspritzlackiermaschine?
>> Wie das Sprühen von Klebstoff funktioniert
● Hauptkomponenten der Maschine
>> Klebstoffversorgung und -konditionierung
>> Pumpen, Schläuche und Sprühköpfe
>> Förderer, Vorrichtungen und Steuerungen
● Klebstoffarten und ihre Anforderungen
>> Lösungsmittelbasierte und reaktive Klebstoffe
● Sprühen im Vergleich zu anderen Anwendungsmethoden
>> Sprühen im Vergleich zur Walzenbeschichtung
>> Sprühen im Vergleich zur Raupen- oder Schlitzapplikation
● Branchenübergreifende Anwendungen
>> Herstellung von Möbeln, Schaumstoff und Matratzen
>> Verpackung und Papierverarbeitung
>> Automobil, Filter, Textilien und Industriemontage
● Prozesseinrichtung und Qualitätskontrolle
>> Definieren Sie das Bond- und Anwendungsfenster
>> Kalibrieren Sie Abdeckung und Wiederholbarkeit
● Sicherheits- und Arbeitsplatzkontrollen
>> Belüftungs- und Sprühkabinen
>> Heiße Oberflächen, Druck und Sauberkeit
>> Persönliche Schutzausrüstung und Schulung
● So wählen Sie eine Leimspritzmaschine aus
>> Passen Sie die Maschine an den Klebstoff an
>> Bewerten Sie Durchsatz, Umstellungen und Service
>> Was bedeutet „Kleberspritzlackiermaschine“?
>> Ist eine Leimsprühmaschine für Flachbildschirme geeignet?
>> Kann eine Maschine Schmelz- und Wasserkleber auftragen?
>> Wie reduziere ich Klebstoffabfälle?
>> Entsteht beim Sprühen immer Overspray?
>> Welche Sicherheitsmaßnahmen sind wichtig?
>> Wie kann ich die Qualität der Anleihe überprüfen?
Mit dem Begriff „Klebersprüh-Lackiermaschine“ können verschiedene Geräte beschrieben werden: eine Klebesprühmaschine, ein automatisches Farbspritzgerät oder eine Produktionslinie, die sowohl Leim als auch Endbearbeitungsmaterialien in separaten Schritten aufträgt. Dieser Artikel konzentriert sich auf Klebstoffsprühmaschinen und erläutert, wie sie sich von Lackiergeräten und anderen Klebstoffauftragsgeräten unterscheiden. Es behandelt Maschinenkomponenten, Klebstofftypen, Anwendungsmethoden, Prozesskontrolle, Sicherheit, Wartung und die Auswahl von Geräten für Möbel, Verpackung, Schaumstoff und Industriemontage.
Bei einem erfolgreichen Leimsprühprozess geht es um mehr als nur das schnelle Auftragen von Klebstoff. Das System muss die richtige Menge im richtigen Muster, bei der richtigen Temperatur und dem richtigen Druck auftragen und gleichzeitig die offene Zeit des Klebstoffs an den nächsten Montageschritt anpassen. Wenn diese Faktoren gut kontrolliert werden, kann eine automatisierte Maschine die Konsistenz verbessern, die manuelle Handhabung reduzieren und eine kontinuierliche Produktion unterstützen.
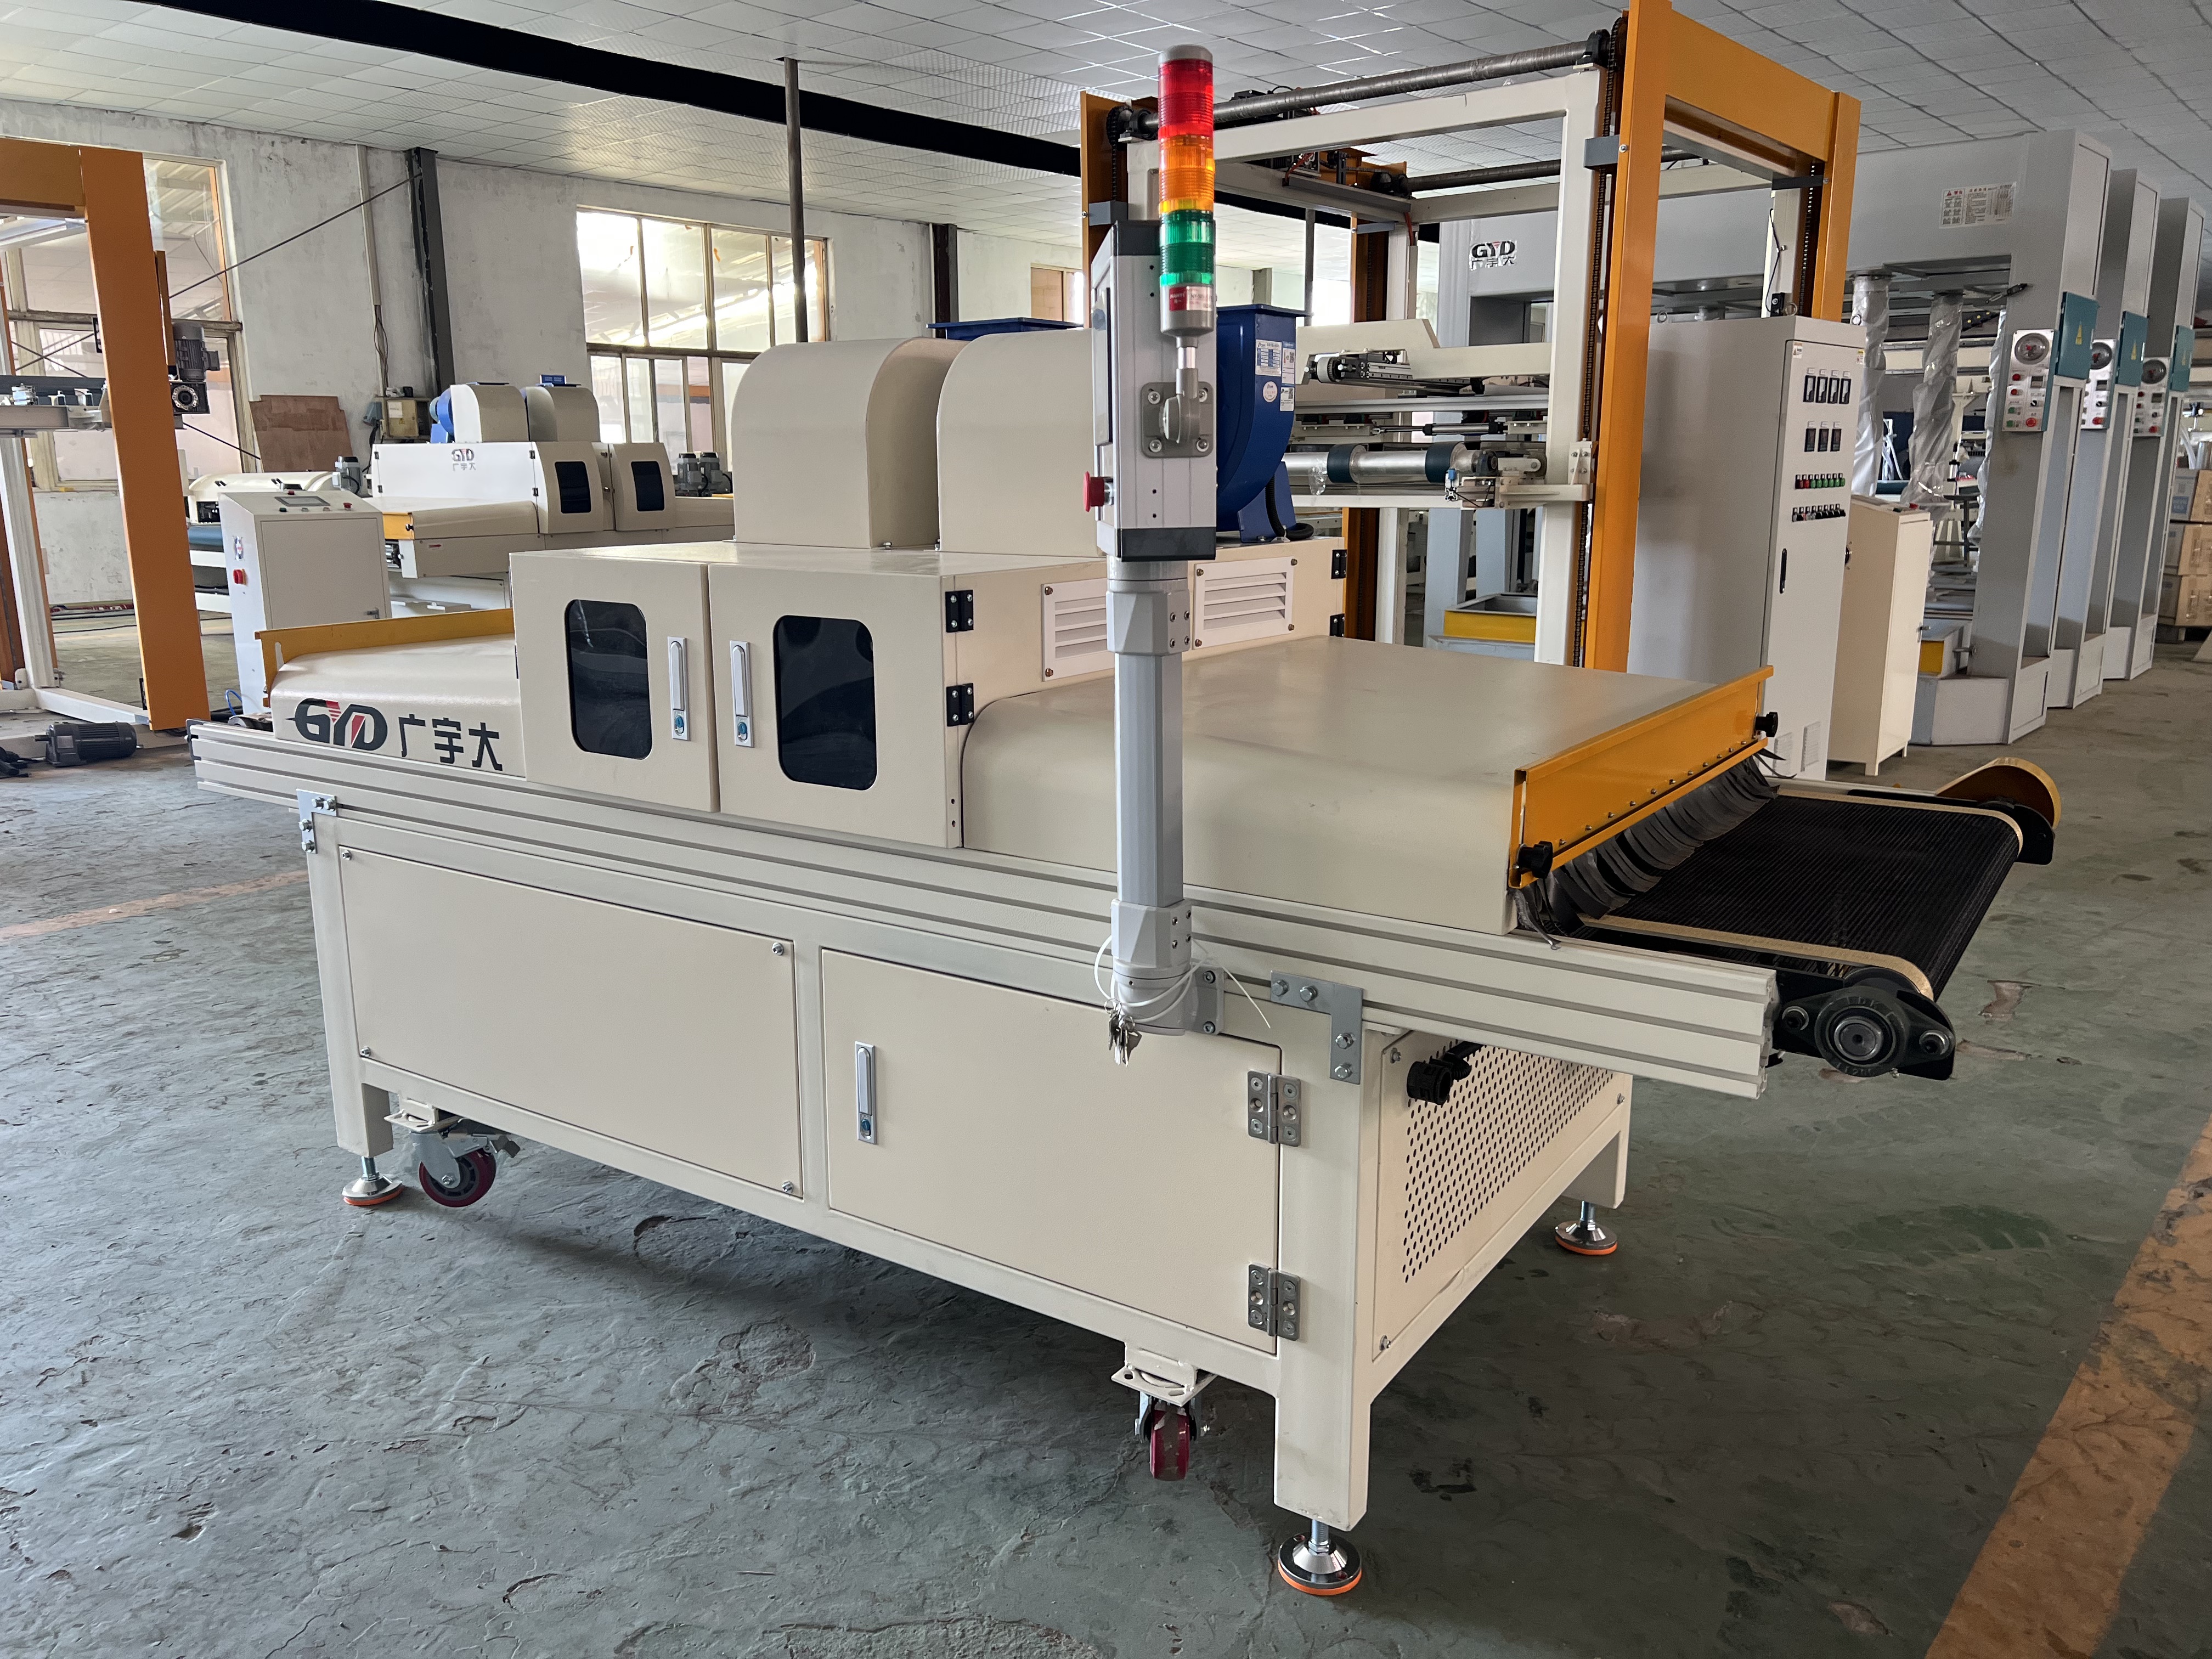
„Klebersprüh-Lackiermaschine“ ist keine einzelne standardisierte Gerätekategorie. Käufer meinen damit möglicherweise ein Klebstoffsprühsystem, einen in eine Produktionslinie integrierten Sprühapplikator oder eine Maschine, die Farbe und Klebstoff mithilfe separater Auftragskreisläufe sprühen kann. Bevor Sie Lieferanten vergleichen, definieren Sie den Auftrag: Wird die Maschine Klebstoff, Farbe oder beides auftragen?
Eine Klebstoffsprühmaschine dosiert Klebstoff aus einer Versorgungseinheit und gibt ihn durch eine Düse oder einen Auftragskopf ab. Je nach Klebstoff kann die Versorgungsausrüstung einen Tank, eine Pumpe, einen beheizten Schlauch, Filter, Druckregler und eine oder mehrere Spritzpistolen umfassen. Stattdessen zerstäubt eine Farbspritzmaschine das Endbearbeitungsmaterial, um einen dekorativen oder schützenden Film zu erzeugen. Obwohl beide Spritzpistolen und Förderbänder verwenden können, können sich ihre Anforderungen an Flüssigkeitshandhabung, Reinigung, Belüftung und Prozesssteuerung erheblich unterscheiden.
Bei Hotmelt-Anwendungen wird fester Klebstoff in einem Schmelzgerät erhitzt, bis er zu einer pumpbaren Flüssigkeit wird. Ein beheizter Schlauch transportiert es zur Pistole, die es als Nebel, Wirbel, Netz, Punktmuster oder Perle abgibt. Schmelzklebstoffe verbinden sich beim Abkühlen und Erstarren und nicht durch Verdampfen eines Lösungsmittels oder Wassers. Das Material muss innerhalb seiner nützlichen offenen Zeit aufgetragen und verbunden werden, mit ausreichendem Kontakt und ausreichender Kompression für die beabsichtigte Verbindung.
Bei Klebstoffen auf Wasser- oder Lösungsmittelbasis fördert eine Pumpe Flüssigkeit durch den Applikator. Das Sprühmuster wird durch die Düse, Flüssigkeitsdruck, Luftunterstützung oder eine andere Zerstäubungsmethode gebildet. Der Untergrund muss dann möglicherweise vor der Montage abgelüftet oder getrocknet werden. Es kann nicht automatisch davon ausgegangen werden, dass ein System, das für Heißklebstoffe ausgelegt ist, mit Klebstoffen auf Wasser- oder Lösungsmittelbasis kompatibel ist: Benetzte Materialien, Temperaturkontrollen, Dichtungen, Belüftung und Reinigungsmethoden müssen zur Klebstoffchemie passen.
Die Versorgungseinheit speichert und konditioniert den Klebstoff vor dem Auftragen. Ein Heißschmelzsystem verwendet typischerweise einen beheizten Tank oder Schmelzer, eine Pumpe, einen beheizten Schlauch und einen beheizten Applikator. Die Temperatur sollte dem vom Klebstoffhersteller angegebenen Bereich entsprechen. Übermäßige Hitze kann den Klebstoff zersetzen, während ungenügende Hitze die Viskosität erhöhen und zu schlechtem Fluss, ungleichmäßigem Sprühen oder verstopften Düsen führen kann. Die richtige Temperatur trägt dazu bei, dass der Klebstoff den Untergrund benetzt. Zu viel oder zu wenig kann zu unterschiedlichen Anwendungsproblemen führen. [1850]
Wasser- und lösungsmittelbasierte Systeme erfordern in der Regel kompatible Tanks, Pumpen, Filter, Schläuche und Dichtungen. Für einige Formulierungen kann Rühren erforderlich sein, jedoch nur, wenn dies vom Klebstofflieferanten empfohlen wird. Bei der Auswahl der Versorgungsanordnung sollten Viskosität, Feststoffgehalt, Topfzeit und Kontaminationsempfindlichkeit berücksichtigt werden.
Die Pumpe sorgt für eine stabile Klebstoffversorgung mit dem vom Sprühkopf benötigten Durchfluss und Druck. Der Schlauch muss mit dem Klebstoff verträglich sein und bei Hotmelt über die gesamte Länge die vorgegebene Anwendungstemperatur einhalten. Druckregulierung und -überwachung tragen dazu bei, ein Aushungern bei niedrigem Druck oder eine übermäßige Leistung bei hohem Druck zu verhindern.
Der Sprühkopf bestimmt, wie der Klebstoff verteilt wird. Eine einzelne Düse kann einen Wulst oder einen schmalen Fächer erzeugen, während eine Reihe einen größeren Bereich abdecken kann. Wirbelköpfe erzeugen Spiralmuster; Webmuster-Applikatoren können eine breite, offene Abdeckung auftragen. Die Auswahl des Musters beeinflusst die Abdeckung, die Haftfestigkeit, den Klebstoffverbrauch und die Menge an Overspray oder Nebel in der Luft. In der Anleitung zum Auftragen von Heißschmelzkleber ist das Sprühen für größere Abdeckungsbereiche und schnelle Linien nützlich, während sich die Extrusion für die Raupenplatzierung und die Walzenbeschichtung für flache Oberflächen eignet. [1850]
Ein Förderband bewegt Produkte mit kontrollierter Geschwindigkeit durch die Auftragszone. Vorrichtungen halten unregelmäßige Gegenstände stabil und richten die Oberflächen gleichmäßig auf die Sprühköpfe aus. Sensoren können das Vorhandensein von Produkten erkennen und den Applikator nur dann auslösen, wenn ein Teil in Position ist, wodurch unerwünschter Klebstoffausstoß zwischen Produkten reduziert wird.
Zu den Steuerungen können eine speicherprogrammierbare Steuerung, Touchscreen-Rezepteinstellungen, Steuerung der Fördergeschwindigkeit, Druckregelung, Temperaturüberwachung und Alarme gehören. Komplexere Installationen können mehrere Köpfe, Roboterbewegungen oder nachgeschaltete Pressen synchronisieren. Ein Rezept sollte die Einstellungen aufzeichnen, die die Anwendung wesentlich beeinflussen, einschließlich der Klebstofftemperatur (sofern zutreffend), des Pumpendrucks oder -flusses, des Sprühmusters, des Abstands, der Liniengeschwindigkeit und des Auslösezeitpunkts.
Schmelzklebstoffe werden im geschmolzenen Zustand aufgetragen und gehen beim Abkühlen eine Verbindung ein. Sie werden in der Verpackung, Produktmontage, Textilien, Schaumlaminierung, Möbeln und anderen Herstellungsprozessen eingesetzt. Zu den Anwendungsoptionen gehören Sprühen, Extrudieren, Walzen und Schlitzdüsenbeschichtung. Die richtige Wahl hängt vom gewünschten Muster und Untergrund ab. [1850]
Schmelzklebstoffe in Sprühqualität sind nützlich, wenn Hersteller eine breite, diskontinuierliche oder offene Musterabdeckung benötigen. Ein Wirbel- oder Netzmuster kann dazu führen, dass Teile des Substrats freiliegen, während der Klebstoff über eine große Klebefläche verteilt wird. Dies kann dort hilfreich sein, wo eine durchgehende Folie unnötig wäre oder die Flexibilität, Atmungsaktivität oder das Materialgefühl beeinträchtigen könnte. Das Muster sollte durch Anwendungs- und Klebetests bestätigt werden.
Klebstoffe auf Wasserbasis werden häufig in der Holzbearbeitung, bei Möbeln, bei der Schaumstoffherstellung, bei Papierprodukten und verwandten Anwendungen eingesetzt. Sie können auf unregelmäßige Oberflächen aufgesprüht oder mit Rollen auf große, ebene Flächen aufgetragen werden. SABA Adhesives weist darauf hin, dass das Sprühen bei unregelmäßigen Substraten flexibel ist, während automatisierte Walzensysteme eine präzise, wiederholbare Anwendung auf ebenen Oberflächen ohne Overspray ermöglichen können. [1855]
Da bei vielen wasserbasierten Klebstoffen Wasser verdunsten muss, um eine Verbindung aufzubauen, benötigt die Linie möglicherweise eine Ablüftzone, Trocknungsgeräte oder ein definiertes Montagefenster. Luftfeuchtigkeit, Luftbewegung, Saugfähigkeit des Untergrundes und Auftragsmenge können die Trocknung und Haftung beeinflussen. Entwickeln Sie den Prozess mit dem Klebstofflieferanten, anstatt die Einstellungen einer Schmelzklebstofflinie zu kopieren.
Lösemittelhaltige Klebstoffe können besondere Leistungs- oder Verarbeitungseigenschaften bieten, ihre Dämpfe und Sprühnebel erfordern jedoch eine sorgfältige Beurteilung. Ausrüstung, Gehäuse, Abgasanlage, Zündsteuerung und Abfallbehandlung müssen entsprechend den tatsächlichen Material- und Arbeitsplatzbedingungen ausgewählt werden. Ein Standard-Sprühaufbau ist für eine brennbare Formulierung nicht automatisch sicher.
Für reaktive Klebstoffe, einschließlich einiger Polyurethansysteme, gelten möglicherweise besondere Anforderungen an Feuchtigkeit, Mischung, Topfzeit oder Reinigung. Zweikomponentige Materialien erfordern eine genaue Dosierung und Mischung. Stellen Sie dem Gerätelieferanten vor dem Kauf einer Maschine die genauen Klebstoffinformationen und das Sicherheitsdatenblatt zur Verfügung und ziehen Sie entsprechende Fachleute für Anlagensicherheit hinzu.
Das Sprühen kann bei unregelmäßigen Oberflächen, dreidimensionalen Formen, offenen Strukturen, breiter Deckkraft und Produkten wirksam sein, bei denen Kontaktwalzen nicht jeden Klebebereich erreichen können. Es kann auch mit Roboter- oder Hin- und Herbewegungen integriert werden, um sich wiederholende Muster in Produktionsgeschwindigkeit anzuwenden. In der Hotmelt-Anleitung wird das Sprühen als nützlich für größere Abdeckungsbereiche und hohe Liniengeschwindigkeiten beschrieben. [1850]
Bei Flachbildschirmen ist die Sprühapplikation nicht immer die wirtschaftlichste Variante. Durch die Zerstäubung kann es zu Overspray, Schwebeteilchen und Reinigungsanforderungen kommen. Wenn ein Produkt einen dünnen, gleichmäßigen Film auf einer ebenen Oberfläche benötigt, kann ein Walzenbeschichter oder ein Schlitzdüsensystem für eine kontrolliertere Übertragung sorgen. Die Anwendungshinweise des Klebstofflieferanten sollten bei der Auswahl hilfreich sein.
Beim Rollenbeschichten kommt es zu physischem Kontakt mit einem flachen Substrat und es kann eine gleichmäßige Schicht mit begrenztem Overspray erzeugt werden. Es eignet sich oft für flache, große Flächen wie Schaumstoffplatten. Das Auftragen durch Sprühen bietet mehr Flexibilität bei unregelmäßigen Formen, kann jedoch arbeitsintensiver sein, wenn es manuell durchgeführt wird. SABA beschreibt diese Unterschiede und weist darauf hin, dass automatisierte Walzen den Klebstoffauftrag wiederholbar machen können, während das Sprühen bei unregelmäßigen Substraten nützlich ist. [1855]
Der Kompromiss besteht nicht einfach darin, dass „Sprühen schnell ist, Walzen langsam“. Er hängt von der Abdeckung, dem Produktmix, der Liniengeschwindigkeit, den Materialkosten, der Beladungsmethode, der Reinigungszeit und den Bindungsspezifikationen ab. Eine Fabrik, die viele unterschiedlich geformte Produkte herstellt, kann auf die Flexibilität des Sprays Wert legen. Bei einem großvolumigen Flachbildschirmvorgang kann die Wiederholbarkeit und Übertragungseffizienz der Kontaktbeschichtung Vorrang haben.
Ein Raupen- oder Linienauftragsgerät trägt den Klebstoff nur dort auf, wo die Verbindung es erfordert. Dies kann den Verbrauch beim Verschließen, Zusammenbauen oder Kantenkleben von Kartons reduzieren. Schlitzdüsensysteme tragen eine kontrollierte kontinuierliche Schicht auf, was für Folien, Bahnen und flache Laminiervorgänge nützlich ist, die eine gleichmäßige Abdeckung erfordern. Sprühen ist vorzuziehen, wenn ein breiteres oder offeneres Muster benötigt wird, insbesondere auf konturierten oder porösen Untergründen.
Das Klebemuster sollte zum Fugendesign passen. Eine zu geringe Abdeckung kann zu trockenen Stellen und schwachen Bindungen führen. Zu viel davon kann die offene Zeit verlängern, zum Ausquetschen führen, Maschinen verunreinigen oder die Kosten erhöhen. Klebstoffmenge, Druck, Temperatur, Untergrundbeschaffenheit, Kompression und offene Zeit wirken zusammen, um die Klebeleistung zu bestimmen. [1850]
Bei der Herstellung von Möbeln und Matratzen werden häufig Schaumstoff-, Stoff-, Holz- und Verbundschichten miteinander verbunden. Sprühsysteme können konturierten Schaum oder unregelmäßige Oberflächen erreichen und automatisierte Köpfe können ein Muster über ein sich bewegendes Produkt wiederholen. Dies kann die mit dem Handsprühen verbundene Variabilität verringern, wenn die Ausrüstung richtig eingestellt und gewartet wird.
Bei breiten, flachen Schaumstoffplatten kann die Rollenanwendung eine sauberere Alternative sein, wenn der Klebstoff und das Verfahren dies zulassen. Bei der Möbelherstellung können für unterschiedliche Komponenten unterschiedliche Methoden zum Einsatz kommen: Sprühen für Formteile, Rollen für Flachmaterial und Sicken für ausgewählte Nähte oder Verbindungen. Die Wahl sollte das Produktdesign und die erforderliche Klebefestigkeit widerspiegeln und nicht die Bevorzugung eines Maschinentyps.
Verpackungslinien verwenden üblicherweise Heißleim zum Verschließen von Kartons, zum Zusammenbau von Kartons und zur Produktpositionierung. Sprüh- oder Wirbelmuster können größere Flächen abdecken, während Perlen und Punkte den Kleber präzise an den Verschlusspunkten abgeben. Automatische Erkennung und Zeitsteuerung helfen dabei, den Klebstoffauftrag mit den sich bewegenden Kartons zu synchronisieren und den Klebstoffauftrag zu reduzieren, wenn kein Produkt vorhanden ist.
Bei der Papier- und Folienverarbeitung sind möglicherweise kontinuierliche Beschichtungen anstelle von Sprühmustern erforderlich. Das System muss das Gewicht der Klebstoffschicht stabil halten, wenn sich die Bahngeschwindigkeit ändert, und die Temperatur- oder Trocknungsanforderungen des Materials steuern. Bei Hochgeschwindigkeitslinien sollten Anwendungsversuche die Bindungsleistung und Sauberkeit rund um die Düsen und den Bahnweg beurteilen.
Klebstoffsprühgeräte können für die Laminierung von Fahrzeuginnenräumen, Isolierungen, Filtermedien, Textilien, Vliesstoffe und die Produktmontage verwendet werden. Offene Muster können bei einigen Konstruktionen die Flexibilität oder Porosität bewahren, das erforderliche Muster hängt jedoch von der technischen Spezifikation ab. Automatisierte Systeme können Sensoren, Bewegungssteuerung, mehrere Düsen und Produktionsdatenaufzeichnung kombinieren.
Jede Branche bringt unterschiedliche Betriebsanforderungen mit sich. Automobilanwendungen erfordern möglicherweise Rückverfolgbarkeit und wiederholbare Verbindungsleistung. Die Filterproduktion muss möglicherweise sorgfältig kontrolliert werden, um ein Blockieren der Medien zu vermeiden. Textilanwendungen erfordern möglicherweise ein Muster, das Schichten verbindet, ohne den Verbundwerkstoff unerwünscht steif zu machen. Prototypentests und -validierung sind vor der Routineproduktion unerlässlich.
Beginnen Sie mit der erforderlichen Klebeleistung: Schälfestigkeit, Scherfestigkeit, Beständigkeit gegen Hitze oder Feuchtigkeit, Flexibilität oder ein anderes relevantes Kriterium. Ermitteln Sie dann die vom Klebstoffhersteller empfohlene Anwendungstemperatur, den Viskositätsbereich, die offene Zeit, die Untergrundvorbereitung, den Druck sowie die Aushärte- oder Abbindebedingungen.
Für die Zeit zwischen Auftragen und Kontakt mit dem zweiten Untergrund sollte eine Linie angelegt werden. Beim Heißschmelzklebstoff muss der Klebstoff ausreichend geschmolzen bleiben, damit er beim Aufeinandertreffen der Substrate benetzt werden kann, und die Kompression ist wichtig, um die Oberflächen in Kontakt zu bringen. Bei wasserbasierten Systemen kann das Montagefenster von der Verdunstung und der Entwicklung der Klebrigkeit abhängen.
Stellen Sie den Sprühabstand, den Pistolenwinkel, den Druck, den Durchfluss, die Musterbreite, die Fördergeschwindigkeit und den Auslösezeitpunkt ein. Stellen Sie sicher, dass das Muster den Klebebereich ohne übermäßigen Sprühnebel abdeckt. Verwenden Sie während der Einrichtung Testcoupons und überprüfen Sie dann die Bindungen mit einer für das Produkt geeigneten Methode.
Zeichnen Sie ein Basisrezept auf und definieren Sie Toleranzen für wichtige Einstellungen. Nach Düsenaustausch, Klebstoffwechsel, Anpassung der Liniengeschwindigkeit oder Wartung erneut prüfen. Wenn sich die Produktgeometrie ändert, stellen Sie sicher, dass die alte Rezeptur immer noch die beabsichtigte Abdeckung bietet.
Schwache Bindungen können auf unzureichenden Klebstoff, schlechte Benetzung, falsche Temperatur, ein kaltes oder kontaminiertes Substrat, unzureichenden Druck oder eine nicht übereinstimmende Offenzeit zurückzuführen sein. Fäden oder Schweife können auf Probleme mit der Temperatur, der Düse, dem Timing oder der Klebstoffviskosität hinweisen. Overspray kann auf ein ungeeignetes Muster, zu hohen Druck, einen falschen Abstand oder einen schlechten Auslösezeitpunkt hinweisen.
Beheben Sie nicht jeden Fehler, indem Sie die Klebstoffleistung erhöhen. Zu viel Klebstoff kann zu Auspressen, Verunreinigung, längerer Abbindezeit und höheren Materialkosten führen. Ändern Sie jeweils eine relevante Variable und dokumentieren Sie das Ergebnis. Bei anhaltenden Problemen lesen Sie die technischen Leitlinien des Klebstofflieferanten und wenden Sie sich an den Maschinenlieferanten.
Beim Sprühen können Nebel, Dampf oder Rückstände entstehen. Die notwendigen Kontrollen hängen von der Klebstoffchemie und dem Prozess ab. In den Vereinigten Staaten beziehen sich die Spritzlackierungsvorschriften der OSHA auf brennbare und brennbare Materialien und definieren eine Spritzkabine als eine elektrisch belüftete Struktur, die dazu dient, Spritzer, Dämpfe und Rückstände einzuschließen und in die Abluft zu leiten. OSHA verlangt außerdem eine mechanische Belüftung für die entsprechenden Sprühbereiche und legt fest, dass diese während des Sprühens und lange genug danach in Betrieb ist, um Dämpfe von beschichteten Artikeln und Rückständen zu entfernen. [1720]
Gehen Sie nicht davon aus, dass wasserbasierte Produkte ungefährlich sind. Aus der Interpretation der OSHA geht hervor, dass die Standanforderungen von den vorhandenen gefährlichen Chemikalien abhängen und wasserbasierte Produkte weiterhin gefährliche Bestandteile enthalten können. Überprüfen Sie das Sicherheitsdatenblatt, führen Sie eine Risikobewertung durch und lassen Sie von kompetenten Fachleuten feststellen, ob für den Prozess eine Einhausung, mechanische Absaugung, Brandschutz oder andere Kontrollen erforderlich sind. [1805]
Heißschmelzgeräte arbeiten bei erhöhten Temperaturen und hohem Druck. Schützen Sie heiße Oberflächen, schulen Sie Bediener im sicheren Abschalten und Druckentlasten und prüfen Sie Schläuche, Kupplungen, Ventile und Armaturen auf Verschleiß oder Undichtigkeiten. Befolgen Sie die Anforderungen der Klebstoff- und Gerätehersteller hinsichtlich Temperaturgrenzen, Druckentlastung, Reinigung und Sperrung.
Halten Sie den Sprühbereich sauber und entfernen Sie Klebstoffansammlungen, bevor diese zu einer Rutsch-, Brand- oder Kontaminationsgefahr werden. Entsorgen Sie Abfälle gemäß den Sicherheitsinformationen des Klebstoffs und den örtlichen Anforderungen. Vermeiden Sie improvisierte Reinigungsmethoden, bei denen die Arbeiter heißem Material, Lösungsmitteldämpfen oder unerwarteter Druckentlastung ausgesetzt sein könnten.
Die Auswahl der PSA sollte anhand einer Gefahrenbeurteilung erfolgen und nicht durch Vermutungen. Je nach Material und Aufgabe kann dies Augenschutz, hitzebeständige Handschuhe, Schutzkleidung oder Atemschutz im Rahmen eines verwalteten Programms sein. Bediener sollten die korrekten Start-, Abschalt-, Spül-, Reinigungs- und Notfallverfahren für die jeweilige Ausrüstung kennen.
Maschinenschutz und Verriegelungen sollen einen unbeabsichtigten Betrieb während der Reinigung oder Wartung verhindern. Wenn eine Belüftung erforderlich ist, sollte der Prozess so gestaltet werden, dass das Sprühen nicht fortgesetzt werden kann, wenn die erforderliche Absaugung nicht verfügbar ist, wie in den geltenden Normen und der Risikobewertung des Systems gefordert.
Stellen Sie dem Lieferanten die technischen und Sicherheitsdatenblätter des Klebstoffs, den voraussichtlichen Verbrauch, die Viskosität, die Betriebstemperatur und die Reinigungsanforderungen zur Verfügung. Bestätigen Sie die Kompatibilität von Tanks, Pumpen, Schläuchen, Dichtungen, Filtern und Düsen. Stellen Sie bei Heißschmelzen sicher, dass das Schmelzgerät und das beheizte Zufuhrsystem die Temperatur bei der erforderlichen Leistung stabil halten können.
Fragen Sie, ob das System das erforderliche Muster unterstützt, einschließlich Raupen-, Punkt-, Wirbel-, Netz- oder Breitstrahlmuster. Klären Sie, ob die Linie eine manuelle Pistole, einen automatischen festen Kopf, eine hin- und hergehende Einheit, einen Roboter oder mehrere synchronisierte Applikatoren benötigt.
Berechnen Sie die Leistung anhand realer Produktabmessungen, Abstände, Liniengeschwindigkeit und Auftragungszeit. Berücksichtigen Sie bei der Schätzung der Tageskapazität die Umrüst- und Reinigungszeit. Eine hohe nominale Pumpenrate garantiert nicht die gewünschte Produktionsrate, wenn Beladung, Positionierung oder nachgeschaltetes Pressen zum Engpass werden.
Überprüfen Sie die Ersatzteilverfügbarkeit, den technischen Support, die Schulung, die Garantiebedingungen, die Dokumentation und die Erfahrungen der Lieferanten mit ähnlichen Produkten. Fordern Sie einen Produktionsversuch mit repräsentativen Materialien und vereinbarten Abnahmekriterien an. Überprüfen Sie, wie das Gerät auf niedrigen Klebstoffstand, verstopfte Düsen, Temperaturverlust oder Belüftungsstörungen reagiert.
Der Begriff ist mehrdeutig und kann sich auf eine Klebstoffsprühmaschine, ein Farbspritzgerät oder eine kombinierte Produktionslinie beziehen. Geben Sie an, ob die Ausrüstung Leim, Farbe oder beides auftragen muss, und machen Sie Angaben zum Material und Produkt, bevor Sie Angebote anfordern.
Dies kann der Fall sein, insbesondere wenn eine breite oder gemusterte Klebeschicht erforderlich ist. Bei flachen, großen Flächen kann die Walzenbeschichtung eine präzisere Übertragung ermöglichen und Overspray vermeiden. Vergleichen Sie das erforderliche Klebebild, die Leistung und den Klebstoffverbrauch durch Anwendungsversuche. [1855]
Einige Systeme sind möglicherweise konfigurierbar, es sollte jedoch niemals davon ausgegangen werden, dass sie kompatibel sind. Die Materialien erfordern möglicherweise unterschiedliche Pumpen, Schläuche, Temperaturen, Dichtungen, Belüftung und Reinigungsverfahren. Holen Sie für jede Klebstoffformulierung eine schriftliche Bestätigung vom Gerätelieferanten ein.
Wählen Sie das richtige Muster, nutzen Sie Produkterkennung und zeitgesteuerte Auslösung, warten Sie Düsen und kalibrieren Sie Druck, Durchfluss und Abstand. Tragen Sie nur die Menge auf, die für die angegebene Bindung erforderlich ist. Eine zu hohe Leistung kann zu Auspressungen, Verunreinigungen und höheren Kosten führen. [1850]
Bei der zerstäubten Anwendung kann Overspray entstehen, die Menge hängt jedoch von der Düse, dem Klebstoff, dem Muster, dem Druck, der Geometrie und dem Gehäuse ab. Gute Einrichtungs- und Anwendungstests können dabei helfen, dies zu kontrollieren. Bei Anwendungen, bei denen Overspray nicht akzeptabel ist, sollten Sie, sofern kompatibel, eine Kontaktwalzen- oder Schlitzanwendung in Betracht ziehen.
Bewerten Sie die Gefahren des Klebstoffs, sorgen Sie bei Bedarf für angemessene Belüftung oder Umschließung, kontrollieren Sie Zündquellen für brennbare Materialien, warten Sie Druckgeräte und schulen Sie die Arbeiter. Die OSHA-Vorschriften regeln die mechanische Belüftung und Eindämmung für abgedeckte Lackierarbeiten. Lokale Vorschriften und das genaue Material bestimmen die anzuwendenden Kontrollen. [1720]
Definieren Sie mit der Produktentwicklung und dem Klebstofflieferanten einen geeigneten Test, z. B. Schälen, Scheren oder eine andere anwendungsspezifische Methode. Testen Sie Teile, die mit der vorgesehenen Liniengeschwindigkeit und den vorgesehenen Einstellungen hergestellt wurden, einschließlich Worst-Case-Materialien und -Geometrien. Eine bloße visuelle Prüfung lässt möglicherweise keine unzureichende Klebefestigkeit erkennen.


